이 글의 결론
- 일반 발주와의 차이 — 반도체 장비 부품은 도면·재질 위에 공정 조건과 오염 관리라는 두 층이 더해집니다.
- 견적 필수 다섯 항목 — 공정 가스·상시 온도 / 코팅 제외면 / 내면 도달 범위 / 부품 이력 / 정지 허용 시간입니다.
- 1순위는 표면 온도 — 상시 표면 온도가 Parylene C의 연속 사용 온도 80 °C를 넘으면, 나머지 항목을 정확히 적어도 적용할 수 없습니다.
- 가장 잦은 누락 — 코팅 제외면입니다. 실링면에 막이 끼면 기밀이 깨지므로, 도면에 제외 영역과 그 이유를 함께 표시하십시오.
반도체 장비 부품의 코팅 견적을 요청할 때 도면과 수량만 보내는 경우가 많습니다. 회신이 늦어지는 원인은 대개 여기에 있습니다. 코팅을 적용할 수 있는지 판정할 정보가 도면에는 없기 때문입니다.
일반 부품과 달리 장비 부품에는 공정 가스와 온도, 기밀면, 내면 도달, 사용 이력, 라인 정지라는 변수가 더 붙고, 벗겨진 막이 파티클이 되는 제약도 따릅니다. 이 글은 반도체 장비 부품의 Parylene(파릴렌) 코팅 발주를 준비하는 설비·구매 담당자를 대상으로 씁니다. 그 변수를 다섯 개 사양 항목으로 옮겨 하나씩 짚고, 사양서에 그대로 옮겨 적을 문장까지 정리합니다.
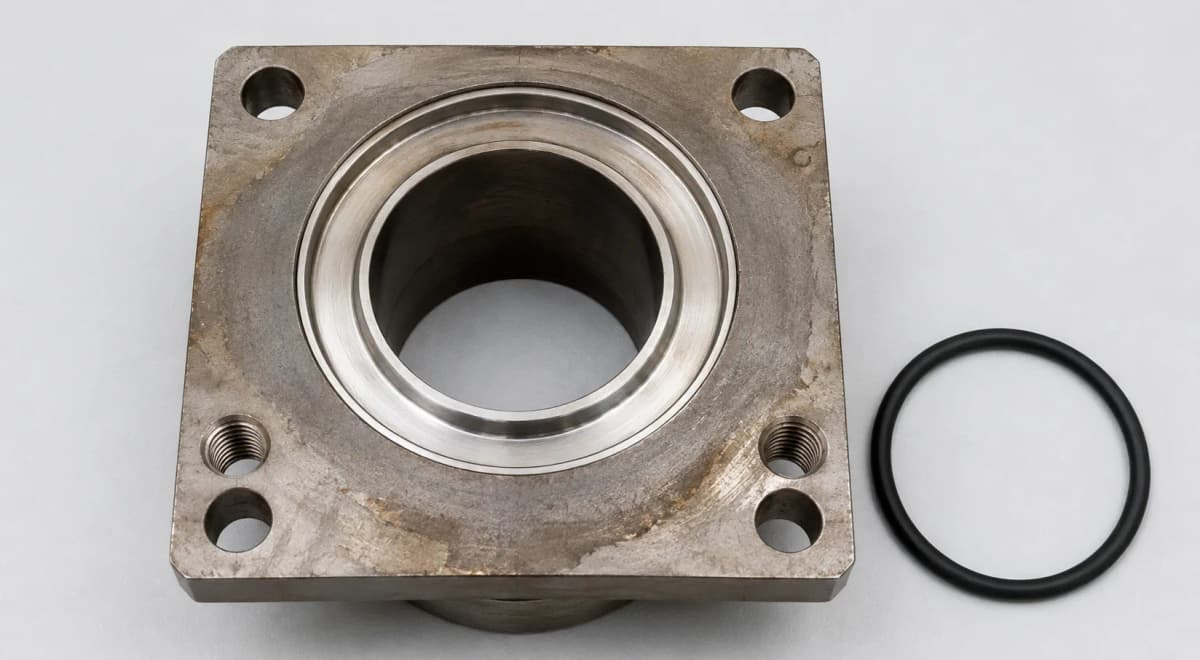
반도체 부품 코팅 발주는 일반 발주와 무엇이 다른가?
공정 조건과 오염 관리라는 두 층이 더해진다는 점입니다. 일반 부품 코팅에서는 도면·재질·마스킹·목표 두께·수량이면 견적이 나옵니다(견적 요청 체크리스트). 장비 부품은 여기에 공정 조건(부품이 놓이는 환경)과 오염 관리(코팅이 만들면 안 되는 결과)가 더해집니다. 아래 다섯 항목은 그 두 층을 사양서 문장으로 옮긴 것입니다.
오염 관리가 다릅니다. 일반 부품에서는 코팅이 벗겨져도 그 부품을 교체하면 끝납니다. 장비 부품에서 벗겨진 막은 웨이퍼로 가는 파티클이 됩니다. "어디를 코팅할까"만큼 "어디를 코팅하지 않을까"가 중요한 이유입니다.
정지 시간의 무게도 다릅니다. SEMI E10-0422는 장비 상태를 여섯 가지로 나누고 비계획 정지(UDT)를 '고장' 조건으로 규정합니다(참고자료 1). 코팅 리드타임이 정지 시간에 더해지면 그 손실은 부품 값이 아니라 라인 가동 손실로 계산됩니다.
다섯 항목은 검토 순서이기도 합니다. 앞 항목에서 막히면 뒤 항목은 확인할 필요가 없습니다. 순서대로 채워 주실수록 회신이 빨라집니다.
공정 가스와 표면 온도는 왜 먼저 적어야 하는가?
적용 가부를 정하는 항목이어서 나머지보다 앞섭니다. Parylene C의 연속 사용 온도(Continuous service temperature)는 80 °C입니다(참고자료 2). 부품의 상시 표면 온도가 이 값을 넘으면 두께와 마스킹을 정확히 적어도 코팅을 권할 수 없습니다. 히터 재킷을 쓴다면 설정 온도를 함께 적어 주십시오.
가스는 이름만으로 판정할 수 없습니다. 같은 가스라도 온도와 농도에 따라 결과가 달라지기 때문입니다. 제조사 실측표에서 Parylene C의 팽윤율은 37 % 염산 실온에서 0.0 %입니다. 같은 농도라도 75 °C에서는 4.1 %로 올라갑니다. 농도가 10 %라면 75 °C에서도 0.0 %를 유지합니다(참고자료 3).
| 항목 | 적을 것 | 없으면 생기는 일 |
|---|---|---|
| 표면 온도 | 부품 표면의 상시 온도(히터 설정 포함) | 적용 가부를 판정할 수 없어 회신이 멈춤 |
| 공정 가스 | 사용 가스와 예상 응축 화학종 | Parylene 선정 근거가 없음 |
| 응축 여부 | 응축액이 고이는 부위인지 지나가는 부위인지 | 목표 두께를 잡지 못함 |
판정 방식은 공정 가스 부식과 Parylene 매칭에 정리했습니다.
코팅에서 빼야 할 면은 어떻게 표기하는가?
도면에 제외 영역을 표시하고 이유를 함께 적으십시오. 다섯 항목 중 가장 자주 빠지고, 빠졌을 때 손실이 가장 큰 항목입니다.
이유가 필요한 것은 마스킹 방식이 목적에 따라 달라지기 때문입니다. 기밀을 지켜야 하는 면과 전기가 통해야 하는 면은 요구 정밀도가 다릅니다. 아래 네 부위가 실무에서 가장 자주 문제가 됩니다.
- 메탈 실링면 — 금속끼리 맞닿아 기밀을 만드는 면입니다. 사이에 막이 끼면 기밀이 깨집니다.
- 구동하는 밸브 스템 나사축 — 반복 마찰로 막이 깎이면 파티클원이 됩니다. 정적 체결부는 반대로 코팅 대상입니다.
- 접지면과 계측 포트 — 절연막이 신호와 접지 경로를 막습니다.
- 끼워 맞춤 공차면 — 막 두께가 공차 안에 그대로 더해지는 면이므로 목표 두께와 함께 검토해야 합니다.
(주)와인은 마스킹 경계를 약 100 µm 수준의 정밀도로 관리합니다(참고자료 5). 이보다 촘촘한 경계가 필요한 면이 있으면 도면에 그 공차를 함께 적어 주십시오. 정적·동적 나사부의 구분은 배기라인 부식과 Parylene 대응에 정리했습니다.
내면 코팅 범위는 어떻게 적어야 하는가?
개구의 위치, 최소 개구 치수, 코팅이 닿아야 하는 최심부 세 가지를 지정하십시오. "내면도 코팅해 주세요"만으로는 검증 기준이 서지 않습니다. 세 값이 있으면 도달 여부를 도면 단계에서 판정할 수 있습니다.
- 개구의 위치 — 기체가 드나드는 입구가 어디인지.
- 최소 개구 치수 — 그 입구에서 가장 좁은 곳의 치수.
- 최심부 — 코팅이 닿아야 하는 가장 깊은 지점.
기상 증착은 시야가 닿지 않는 면까지 덮지만 무제한은 아닙니다. 기체가 드나들 개구가 없으면 원리와 무관하게 막이 생기지 않습니다.
두께 요구는 비율로 적는 편이 분명합니다. 문헌의 정의로는 스텝 커버리지가 바닥 두께 ÷ 평탄면 두께, 측벽 커버리지가 측벽 두께 ÷ 평탄면 두께이고, 두 값이 1이면 완전한 컨포멀리티입니다(참고자료 4). 목표 두께를 어느 위치에서 잴지도 지정해 주십시오. 개구에서 멀어질수록 얇아지기 때문입니다.
검증 방법도 미리 정하십시오. 완제품을 자를 수 없다면 같은 형상의 시편을 함께 넣어 단면으로 확인합니다. 도달 원리와 한계는 파이프·밸브 내면 도달성에 정리했습니다.
사용하던 부품과 신품은 무엇이 다른가?
전처리 공정과 밀착 보증 범위가 달라집니다. 사용하던 부품에는 부식 생성물, 공정 잔류물, 이전 코팅 막이 남아 있는 경우가 많습니다. 부식 생성물 위에 올린 막은 계면이 약해 배리어 구실을 하지 못합니다. 그래서 제거와 세정이 먼저이고, 그 작업 시간이 견적에 반영됩니다.
신품과 사용품을 섞어 보내실 때는 수량을 나눠 적어 주십시오. 상태가 섞여 있으면 배치를 나눠야 해서 일정도 달라집니다.
| 부품 상태 | 선행 공정 | 견적에 미치는 영향 |
|---|---|---|
| 신품 | 표준 세정 · 재질별 전처리 | 기준 작업 시간 |
| 사용품 · 부식 없음 | 공정 잔류물 세정 추가 | 세정 시간 추가 |
| 사용품 · 부식 있음 | 부식 생성물 제거 후 세정 | 제거 작업 추가, 밀착 보증 범위 협의 |
| 기존 코팅 부품 | 기존 막 제거 후 재증착 | 신품 코팅비보다 커질 수 있음 |
밀착은 크로스컷으로 검증합니다. 재질별 전처리와 판정 기준은 SUS 밀착 공정에 정리했습니다.
납기는 어떻게 잡아야 라인이 멈추지 않는가?
정지 허용 시간을 먼저 정하고, 예비품으로 코팅 리드타임을 흡수하십시오. (주)와인 설비에서 Parylene C의 증착 속도는 약 1.5–2.5 µm/hr입니다. 25 µm면 증착에만 약 10–17시간이 들고, 여기에 접수·세정·마스킹·검사 시간이 더 붙습니다. 부품이 돌아올 때까지 라인을 세워 두는 계획이라면 이 시간이 그대로 정지 시간이 됩니다.
예비품 한 세트를 먼저 코팅해 두면 교체가 정상 PM 시간 안에서 끝납니다. 여러 부품을 같은 배치에 넣으면 개당 코팅비도 내려갑니다. 정지 손실을 넣어 손익을 계산하는 방법은 PM 주기와 유지보수 비용 손익분기에, 리드타임 산정은 코팅 납기 계산에 정리했습니다.
| 항목 | 운영 기준 | 사양서에 함께 적을 것 |
|---|---|---|
| 운영 Parylene 종류 | Parylene C · N 상시 운영 | 공정 가스와 상시 표면 온도 |
| 코팅 두께 | 0.5–50 µm 운영, 부식 환경은 10–25 µm | 목표 두께와 측정 위치 |
| 증착 속도 | Parylene C 약 1.5–2.5 µm/hr | 정지 허용 시간과 예비품 유무 |
| 마스킹 경계 | 약 100 µm 수준의 정밀도로 관리 | 제외 영역과 그 이유(기밀·구동·접지) |
| 챔버 용량 | 60L · 300L · 1100L 3단 챔버 | 부품 최대 치수와 수량 |
표 3의 값은 2026년 8월 기준 자사 설비 운영 기준값이며, 규격이 정한 값이 아닙니다.
다섯 항목을 사양서에 어떻게 옮겨 적는가?
항목마다 한 줄이면 충분합니다. 아래 다섯 줄을 도면 옆에 붙여 보내시면 되묻는 일 없이 바로 검토를 시작할 수 있습니다. ○○ 자리에 부품의 실제 조건을 채워 넣으십시오.
모르는 항목은 비워 두지 말고 '미확인'이라고 적어 주십시오. 무엇을 모르는지가 드러나야 그 항목만 따로 여쭙고 나머지 검토를 먼저 진행합니다.
- 공정 조건 — 상시 표면 온도 ○○ °C(히터 설정 ○○ °C), 공정 가스 ○○(농도 ○○ %), 응축 ○○(있음/없음).
- 코팅 제외면 — 도면 ○○부 메탈 실링면(기밀), ○○부 구동 나사축(파티클), ○○부 접지면(도통). 별첨 도면에 해칭 표기.
- 내면 요구 — 개구 위치 ○○, 최소 개구 치수 ○○ mm, 최심부 ○○ mm까지 코팅. 두께 측정 위치는 ○○부.
- 부품 이력 — 신품 / 사용품(부식 ○○). 기존 코팅 ○○(있음/없음).
- 일정 — 정지 허용 시간 ○○시간, 예비품 ○○세트 보유, 희망 납기 ○○.
다섯 항목을 다 적어도 최종 판정은 부품을 실제로 코팅해 봐야 나옵니다. 내면 도달과 밀착은 도면만으로 보증할 수 없습니다. (주)와인은 60L 챔버에서 시제품을 먼저 진행하며, 절차는 샘플 테스트 전 과정에 정리했습니다. Parylene이 맞지 않는 경우는 단점 솔직 리뷰에 있습니다.
핵심 요약
- 반도체 장비 부품은 일반 발주에 공정 조건과 오염 관리 두 층이 더해집니다.
- 다섯 항목은 공정 가스·상시 온도 / 코팅 제외면 / 내면 도달 범위 / 부품 이력 / 정지 허용 시간입니다.
- 다섯 항목에는 순서가 있습니다. 상시 표면 온도가 Parylene C의 연속 사용 온도 80 °C를 넘으면 나머지를 정확히 적어도 적용할 수 없습니다.
- 가장 자주 빠지는 항목은 코팅에서 빼야 할 면입니다. 실링면에 막이 끼면 기밀이 깨지고, 구동축의 막은 파티클원이 됩니다.
- 코팅 리드타임은 예비품으로 흡수하십시오. 라인을 세우고 기다리는 시간은 코팅비가 아니라 라인 가동 손실로 계산해야 합니다.
이 글의 용어 풀이 (5)
파티클(Particle) — 웨이퍼에 내려앉아 불량을 만드는 미세 입자. 벗겨진 코팅 조각도 파티클이 됩니다.
비계획 정지(UDT) — 계획에 없던 이유로 장비가 서 있는 시간. SEMI E10은 이를 '고장' 조건으로 규정합니다.
팽윤율(Swelling ratio) — 시약에 담갔을 때 막이 부푼 정도를 비율로 나타낸 값. 같은 시약도 농도와 온도에 따라 크게 달라집니다.
메탈 실링면 — 금속끼리 직접 눌러 붙어 기밀을 만드는 면. 사이에 막이 끼면 기밀이 깨집니다.
스텝 커버리지 / 측벽 커버리지 — 바닥 두께와 측벽 두께를 각각 평탄면 두께로 나눈 값. 1에 가까울수록 구석까지 고르게 덮였다는 뜻입니다.
다섯 항목을 적은 사양서를 도면과 함께 보내 주시면 적용 가능 여부, Parylene 종류·두께 제안, 마스킹 방식, 예상 일정을 회신드립니다. 일반 준비 사항은 견적 요청 체크리스트에 정리했습니다. 문의하기 · 전자·반도체 적용 보기
참고자료
번호는 성격별로 묶어 매겼습니다(규격 → 물성 자료 → 제조사 기술 문헌 → 학술 문헌 → 자사 데이터). 본문 괄호 안의 번호가 해당 항목을 가리킵니다. (주)와인의 두께 범위·증착 속도·마스킹 정밀도는 설비 운영 기준값으로, 규격이 정한 값이 아닙니다. 사양 기재 예시는 (주)와인의 접수 기준이며 업계 표준 양식이 아닙니다.
규격
- SEMI E10-0422, Specification for Definition and Measurement of Equipment Reliability, Availability, and Maintainability (RAM) and Utilization, SEMI. https://store-us.semi.org/products/e01000-semi-e10-specification-for-definition-and-measurement-of-equipment-reliability-availability-and-maintainability-ram-and-utilization (2026-08-18 확인) — 장비의 여섯 가지 배타적 상태 구분과 비계획 정지(UDT)를 '고장' 조건으로 규정한다는 서술. 상용 규격이어서 원문은 유료이며, 발행처 SEMI의 공식 제품 페이지에 공개된 범위에서 확인했습니다.
물성 자료
- 연속 사용 온도는 Parylene 물성표에 출처(Fortin & Lu, Chemical Vapor Deposition Polymerization, Springer 2004, DOI 10.1007/978-1-4757-3901-5 · 제조사 기술자료)와 함께 실었습니다.
제조사 기술 문헌
- Solvent Resistance of Parylenes C, N, D, Technology Letter #10, Rev. 05-85. https://vp-sci.com/wp-content/uploads/Solvent_Resistance-of-Parylenes-C-N-D.pdf (2026-08-18 확인) — 무기 시약 팽윤율 실측표(실온 90분 · 75 °C 120분). 37 % 염산에서 Parylene C 실온 0.0 % 대 75 °C 4.1 %, 10 % 염산은 75 °C에서도 0.0 %. 1985년 개정판 제조사 문헌이며, 원문이 보증이 아니라 사용자의 확인을 전제로 한 자료라고 밝히고 있습니다.
학술 문헌
- Moni, P., Al-Obeidi, A. & Gleason, K. K., "Vapor deposition routes to conformal polymer thin films", Beilstein Journal of Nanotechnology 8, 76, 2017. https://doi.org/10.3762/bjnano.8.76 — 스텝 커버리지·측벽 커버리지 정의(각각 바닥·측벽 두께를 평탄면 두께로 나눈 값, 1이면 완전 컨포멀).
자사 데이터
- (주)와인 자사 운영 기준 (2026-08) — 반도체 부품 접수 시 확인하는 다섯 항목과 항목별 기재 내용(표 1·표 2), Parylene C·N 상시 운영, 두께 0.5–50 µm(부식 환경 10–25 µm), Parylene C 증착 속도 약 1.5–2.5 µm/hr, 마스킹 경계 약 100 µm, 60L·300L·1100L 3단 챔버(표 3). 자사 설비 운영 기준이며 규격이 정한 값이 아닙니다.