Y-IN (주)와인

Parylene 밀착력 설계

붙는 것이 아니라, 붙게 만드는 것

Parylene 밀착력 핵심 정리

밀착이 어디서 무너지고 무엇으로 만드는지, 판정은 어떻게 하는지 다섯 줄로 먼저 정리합니다.
계면
Parylene(파릴렌) 코팅의 현장 실패는 대개 막이 아니라 막과 기재 사이의 계면에서 시작합니다. 아무리 좋은 배리어도 떨어지면 배리어가 아니므로 재질에 맞춰 밀착을 설계합니다.
박리 원인 4종
박리 원인은 네 가지입니다. 계면까지 도달한 수분이 오염 지점에서 응축해 밀어내거나, PTFE · 실리콘처럼 표면 에너지가 낮아 결합점이 없거나, 가공유 · 이형제 · 지문 · 산화막이 남아 있거나, 열팽창 차이로 응력이 쌓이는 경우입니다.
전처리 4단계
밀착을 만드는 전처리는 네 단계입니다. 세정, 표면 활성화, 계면층 형성(접착 촉진제 또는 독자 계면 제어 기술), 즉시 증착 순이며 이 순서가 흐트러지면 각 단계의 효과가 서로를 상쇄합니다.
접착 촉진제
접착 촉진제는 화학적 다리를 놓습니다. 실란 계열(대표적으로 A-174)이 기재 표면의 산화막 · 수산기와 Parylene 사이를 잇습니다. 세정이 먼저이고 촉진제는 그다음이며, 붙을 자리가 없는 표면에서는 효과가 제한됩니다. 그 구간은 Y-IN 독자 계면 제어 기술이 받으며, 재료와 조건은 핵심 기술로 보호합니다.
수치 · 판정
밀착 강도 수치는 싣지 않습니다. 재질별 값이 표면 이력 · 전처리 · 시험 방법에 따라 달라지기 때문입니다. 실제 부품의 밀착은 ASTM D3359 크로스컷 시험(0B–5B)으로 판정해 기록으로 회신합니다.
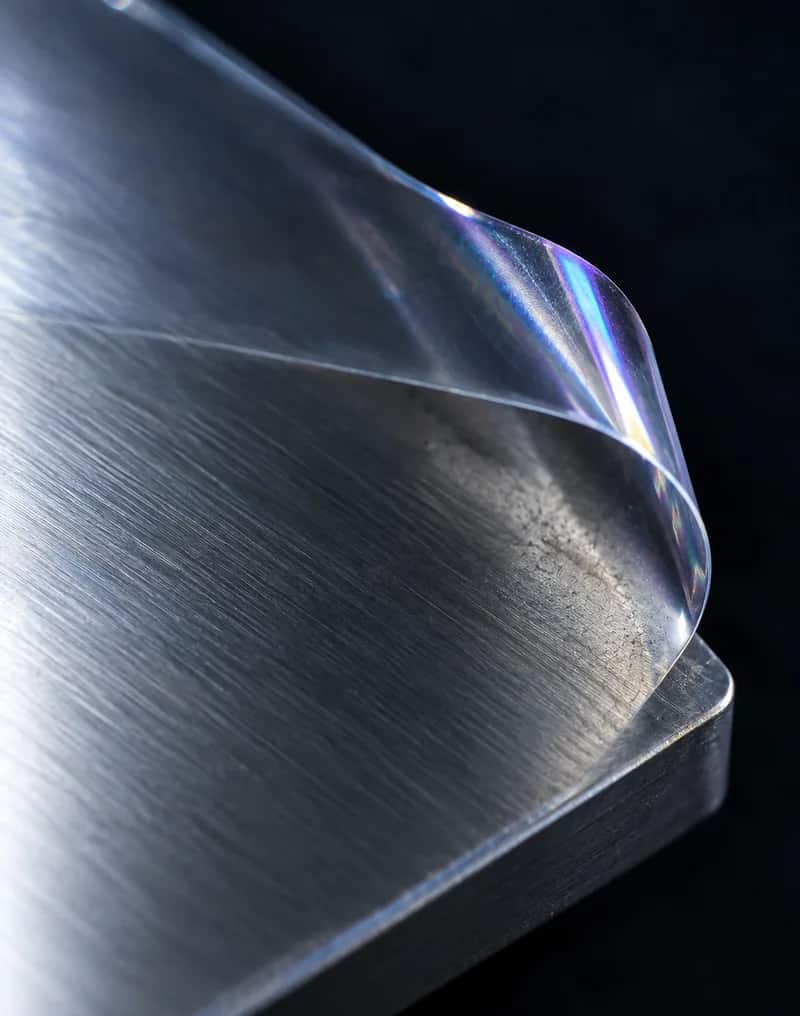
브러시드 메탈 표면에서 투명하고 얇은 막 한 조각이 계면을 따라 들려 올라간 매크로 사진 — 코팅과 기재 사이 계면이 벌어지는 박리(delamination) 개념을 보여주는 Parylene(파릴렌) 컨셉 이미지이며, 들린 가장자리에는 얇은 막 특유의 무지개빛 간섭색이 함께 보인다
코팅 실패는 막이 아니라 막과 기재 사이의 계면에서 시작됩니다. 박리는 이 계면이 벌어지면서 나타납니다. (이해를 돕기 위한 이미지)
왜 밀착인가

코팅 실패의 대부분은 계면에서 시작합니다

Parylene(파릴렌) 자체의 물성은 폴리머가 정합니다. 현장에서 문제가 되는 것은 대개 막이 아니라 막과 기재 사이입니다.

아무리 좋은 배리어도 떨어지면 배리어가 아닙니다.

재질에 맞춰 밀착을 설계합니다

재질별 전처리에 더해 독자적인 계면 제어 기술로 결합 자리를 만듭니다.

박리는 공법을 바꿔도 남는 유일한 결함입니다

액상 도포 결함 표에서 박리 행만 공법과 무관하다고 표시한 이유입니다.

결과는 기록으로 회신합니다

실제 부품의 밀착력은 ASTM D3359 크로스컷 시험으로 판정해 기록으로 회신합니다.

박리 원인

Parylene 코팅은 왜 떨어지나요?

계면에 물이 닿는다

Parylene은 수증기를 완전히 막지 못합니다. 계면까지 도달한 수분이 오염 지점에서 액체로 응축하면 그 압력이 밀착을 무너뜨립니다.

표면 에너지가 낮다

PTFE·실리콘처럼 표면 에너지가 낮은 재질은 증착막이 물리적으로 얹히기만 합니다. 화학적 결합점이 없으면 작은 응력에도 들뜹니다.

오염이 남아 있다

가공유, 이형제, 지문, 산화막은 눈에 보이지 않아도 계면에 그대로 남습니다. 코팅은 오염 위에 얹히고 결합은 오염과 기재 사이에서 끊깁니다.

응력이 쌓인다

열팽창 계수가 다른 두 재료가 붙어 있으면 온도가 변할 때마다 계면에 전단 변형이 쌓입니다. 막이 두꺼울수록 이 힘이 커집니다.

기판 소재

재질이 다르면 전처리도 다릅니다

금속, 플라스틱, 세라믹, PCB는 표면 상태와 오염 양상이 서로 다릅니다. 같은 세정 조건을 모든 재질에 적용하면 어떤 재질에서는 과하고 어떤 재질에서는 부족합니다. 어떤 재질을 코팅할 수 있는지는 코팅 서비스의 코팅 가능 부품에 있습니다.

재질별 밀착 강도 수치와 계면 제어 공정의 세부는 싣지 않습니다

기재별 밀착 강도는 표면 이력·전처리 조건·시험 방법에 따라 크게 달라지고, 계면 제어 공정의 재료·조건은 영업비밀로 관리합니다. 조건을 밝히지 않은 숫자는 비교에 쓸 수 없으므로, 이 페이지에서는 방법론과 적용 범위만 서술합니다. 실제 부품의 결과는 샘플 테스트에서 측정해 기록으로 회신드립니다.
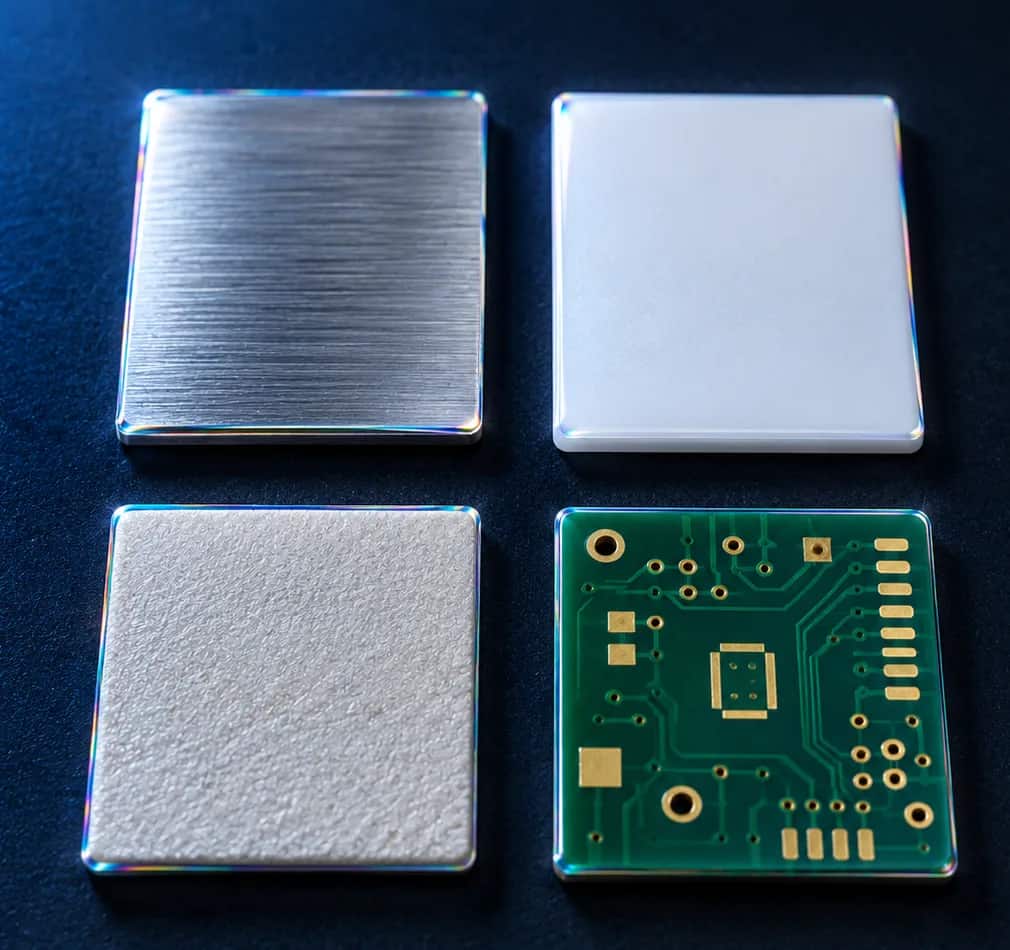
스테인리스 · PTFE · 알루미나 세라믹 · PCB 시편 네 장을 위에서 내려다본 매크로 — 재질마다 표면 질감과 반사가 다른 모습을 보여주는 Parylene(파릴렌) 전처리 컨셉 이미지이며, 각 시편 가장자리에 얇은 막 특유의 무지개빛 간섭색이 보인다
금속 · 플라스틱 · 세라믹 · PCB는 표면 상태가 서로 달라 같은 전처리를 쓸 수 없습니다. (이해를 돕기 위한 이미지)
표면처리

Parylene 밀착을 만드는 전처리 네 단계

01

세정 — 가공유 · 이형제 · 지문 제거

가공유·이형제·지문을 제거합니다. 어떤 용제와 순서를 쓰는지는 재질과 오염 종류에 따라 달라집니다. 이 단계가 부실하면 뒤의 모든 작업이 의미를 잃습니다.

02

표면 활성화 — 표면 에너지 올리기

플라즈마나 물리적 조면화로 표면 에너지를 올리고 결합할 자리를 만듭니다. 재질에 따라 적용 여부와 강도가 달라집니다.

03

계면층 형성 — 접착 촉진제 또는 독자 계면 제어 기술

실란 계열 커플링제로 기재와 Parylene 사이에 화학적 다리를 놓습니다. 실란이 붙을 자리를 찾지 못하는 재질에는 Y-IN 독자 계면 제어 기술로 결합 자리를 먼저 만듭니다. 아래 별도 절에서 다룹니다.

04

즉시 증착 — 전처리와 증착 사이 간격 관리

전처리한 표면은 시간이 지나면 다시 오염되고 활성이 떨어집니다. 전처리와 증착 사이 간격을 관리하는 것도 공정의 일부입니다.

Adhesion promoter

접착 촉진제(실란 커플링제)는 무엇을 하나요?

실란(silane) 계열 커플링제는 한쪽 끝이 기재 표면의 산화막 · 수산기와 결합하고 다른 쪽 끝이 Parylene 쪽과 어울리는 구조입니다. 물리적으로 얹히기만 하던 계면에 화학적 결합점을 만들어 주는 역할이며, Parylene 공정에서는 A-174(γ-MPS)가 대표적으로 쓰입니다.

다만 만능이 아닙니다. 촉진제가 붙을 자리 자체가 오염돼 있으면 촉진제도 오염 위에 붙고, 산화막이 없거나 화학적으로 안정한 표면에서는 붙을 자리를 찾지 못합니다. 세정이 먼저이고 촉진제는 그 다음입니다. 어떤 재질에 어떤 계열을 쓸지는 부품을 보고 정합니다.

순서가 결과를 좌우합니다

세정 → 활성화 → 촉진제 → 증착. 이 순서가 흐트러지면 각 단계의 효과가 서로를 상쇄합니다.
A-174 실란 커플링제가 두 재료를 잇는 원리와 그 한계를 나란히 보여 주는 도식 — 왼쪽은 기재의 산화막과 파릴렌 사이에 실란 분자가 양쪽으로 결합해 다리를 놓은 상태이고, 오른쪽은 산화막이 없거나 화학적으로 안정한 표면이라 분자의 아래쪽 끝이 붙을 자리를 찾지 못한 상태다

좌우로 밀어 도식 전체를 볼 수 있습니다.

실란 커플링제의 원리와 한계 — 왼쪽처럼 기재에 산화막 · 수산기가 있으면 실란이 양쪽으로 결합해 다리를 놓지만, 오른쪽처럼 붙을 자리가 없는 표면에서는 촉진제도 효과가 제한됩니다.

실란이 닿지 않는 표면 — 독자 계면 제어 기술

실란은 기재 표면의 산화막·수산기가 있어야 다리를 놓을 수 있습니다. 그 자리가 없는 재질에서는 Y-IN이 자체 개발한 계면 제어 기술로 기재 표면에 결합 자리를 먼저 만든 뒤 Parylene을 증착합니다. 이 기술은 재질별 전처리 네 단계 안에서 접착 촉진제와 같은 자리에 들어가며, 어떤 재질에 적용할지는 부품을 보고 정합니다.

계면층의 재료와 공정 조건은 Y-IN의 핵심 기술로 보호하며 공개하지 않습니다. 대신 결과는 공개합니다. 실제 부품의 밀착력은 ASTM D3359 크로스컷 시험으로 판정해 기록으로 회신합니다.

검증

ASTM D3359 크로스컷으로 확인합니다

밀착은 눈으로 판정할 수 없습니다. 격자 모양으로 칼집을 낸 뒤 테이프를 붙였다 떼어, 떨어져 나간 면적으로 등급을 매기는 표준 시험이 ASTM D3359입니다. Y-IN은 이 시험 결과를 기록으로 남겨 회신드립니다.

ASTM D3359 크로스컷 밀착력 시험 장면 — 코팅된 금속 패널에 다중 칼날 크로스컷 커터로 정사각 격자 컷 두 개를 내고, 오른쪽 격자에는 규정 테이프를 붙였다 떼어내며 일부 코팅 조각이 박리되는 모습, 위쪽에 커터와 테이프 롤이 놓인 장면
ASTM D3359 크로스컷 시험 — 격자로 칼집을 낸 뒤 규정 테이프를 붙였다 떼어, 떨어져 나간 면적으로 0B–5B 등급을 매깁니다. 밀착은 눈으로 판정할 수 없어 이 기록이 회신의 근거가 됩니다. (이해를 돕기 위한 이미지)

재질과 표면처리 이력을 알려주십시오

도금·아노다이징·이형제 사용 여부에 따라 전처리 설계가 달라집니다. 샘플 테스트로 결과를 먼저 확인하는 편이 빠릅니다.

출처

  • ASTM D3359-23, Standard Test Methods for Rating Adhesion by Tape Test — 크로스컷 테이프 시험 절차와 0B–5B 판정 등급. ASTM 공식 페이지
  • Fortin, J. B. & Lu, T.-M. (2004), Chemical Vapor Deposition Polymerization: The Growth and Properties of Parylene Thin Films, Springer, Ch. 6 — 무처리 Parylene의 밀착 특성(벤더와 독립된 학술서). DOI
  • ISO 2409:2020, Paints and varnishes — Cross-cut test — 크로스컷 시험의 국제 규격. ISO 공식 페이지

박리 원인과 전처리 순서는 공정 일반의 설명이며, 재질별 밀착 강도 수치와 전처리 조건값은 조건이 밝혀진 독립 자료를 확보하지 못해 싣지 않았습니다. 특정 부품의 결과는 샘플 테스트에서 측정하며, 위 내용은 (주)와인이 보증하는 계약 사양이 아닙니다.

FAQ

Parylene 밀착력 FAQ

더 많은 질문은 FAQ 페이지에 정리해 두었습니다.