1분 요약 (Executive Summary)
- 주제 안내 — 이 글은 Parylene 코팅 박리의 다섯 원인을 코팅 직후, 환경 시험 뒤, 현장 사용 중의 세 발생 시점으로 나눕니다. 시점별로 원인을 좁히는 진단 순서와 재발 방지 확인도 함께 다룹니다.
- 발생 시점부터 묻는 진단 — 박리를 진단할 때는 "왜"보다 "언제 떨어졌는가"를 먼저 묻습니다. 시점만 확인해도 다섯 원인 후보가 둘 안팎으로 줄어듭니다.
- 코팅 직후의 박리 — 코팅 직후나 검사 단계에서 떨어지면 표면 오염, 또는 활성화 부족이나 처리 뒤 긴 대기 시간이 원인일 가능성이 큽니다. 전처리 단계에서 이미 밀착이 이루어지지 않은 상태입니다.
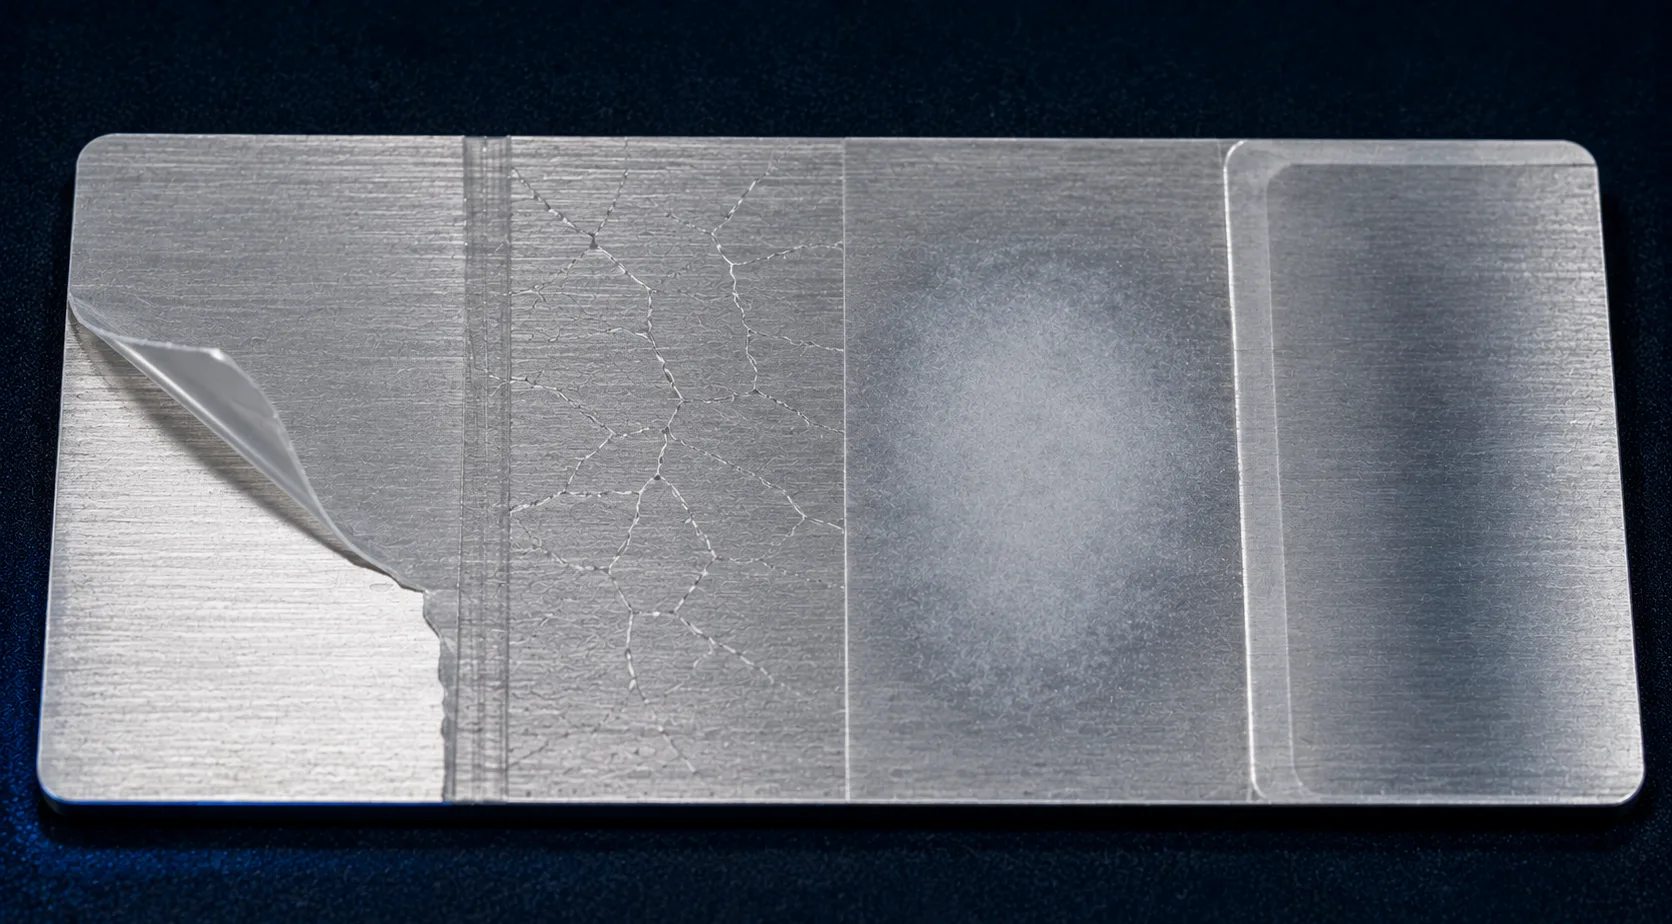
- 환경 시험 뒤의 박리 — 환경 시험 뒤에 떨어지면 재질 계면의 약한 결합이나 두께 과다로 생긴 응력이 후보입니다. Hsu 연구진의 시험에서는 증착 직후 5B였던 막이 150 °C 20분 열처리 뒤 0B로 떨어졌습니다[6].
- 네 질문과 샘플 보존 — 발생 시점, 떨어진 조각의 뒷면, 불량 범위, 발생 부위를 차례로 물으면 원인이 대개 하나로 정리됩니다. 박리된 부품은 씻거나 떼어 내지 말고 그대로 보존합니다.
- 전처리가 만드는 밀착과 재확인 — 같은 재료라도 밀착은 전처리에 따라 크게 달라집니다. 전처리하지 않은 Parylene의 밀착 강도는 2–3 MPa 수준입니다[1]. 재발을 막으려면 원인 단계 하나만 고친 뒤, 환경 시험까지 거쳐 다시 확인합니다.
"코팅이 벗겨졌다"는 연락을 받으면 원인부터 묻게 되지만, 원인을 가장 빠르게 좁혀 주는 질문은 "언제 떨어졌습니까"입니다. 다섯 가지 박리 원인은 나타나는 시점이 서로 다릅니다. 시점 하나만 확인해도 후보가 절반 이하로 줄어듭니다.
Parylene(파릴렌) 코팅의 밀착은 재료가 아니라 전처리와 공정 조건이 만드는 결과입니다. 코팅 업체가 점검할 수 있는 것은 세정, 활성화, 목표 두께 같은 공정 단계까지입니다. 부품이 현장에서 겪은 환경 조건은 공정 기록에 남지 않아, 회수 정보 없이는 알 수 없습니다.
Parylene 코팅 부품의 박리를 다루는 품질·개발 담당자를 위해, 시점과 원인의 관계부터 표면 오염·활성화 부족·재질·두께 과다·환경 시험 각각에서 보이는 단서, 진단 순서, 재발을 막기 위해 바꿀 것까지 차례로 정리합니다. 박리인지 크랙인지 가리는 방법은 증착 코팅 불량 유형에 정리했습니다.
박리는 언제 떨어졌는지로 원인이 나뉘는가?
그렇습니다. 원인마다 박리가 드러나기까지 걸리는 시간이 다릅니다.
- 코팅 직후·검사 단계 — 표면 오염, 또는 활성화 부족이나 처리 뒤 긴 대기 시간입니다. 처음부터 밀착이 되지 않은 상태라 바로 드러납니다.
- 환경 시험 뒤 — 재질 계면의 취약함이나 두께 응력입니다. 초기에는 견디다가 열사이클에서 드러납니다.
- 현장 투입 뒤 수개월 — 흡습과 열사이클 누적입니다. 재질 계면과 두께 응력이 사용 중 습도·온도 변화에 오래 노출되며 드러납니다.
초기 검사 통과가 보증하지 않는 것
초기 밀착 검사를 통과한 막도 환경 스트레스를 받은 뒤 들뜰 수 있습니다. 크로스컷 5B로 출하된 부품이 열충격 시험에서 들뜨는 경우가 여기에 해당합니다. 초기 판정 결과에만 기대면 진단 방향이 오히려 어긋납니다.
실제 시험 결과도 그렇습니다. Hsu 연구진이 A-174 처리한 실리콘 위에 증착한 약 3 µm Parylene C 막은 증착 직후 테이프 시험에서 5B였지만, 150 °C에서 20분 열처리한 뒤 격자를 그어 다시 시험한 결과는 0B였습니다[6].
다섯 원인을 드러나는 시점, 확인 방법, 점검할 단계로 정리하면 표 1과 같습니다.
| 원인 | 주로 드러나는 시점 | 무엇으로 확인하나 | 점검할 단계 |
|---|---|---|---|
| ① 표면 오염 | 코팅 직후 · 검사 중 | 부품 취급 이력, 떨어진 부위의 매끈함 | 세정 · 부품 인계 상태 |
| ② 활성화 부족 · 대기 시간 | 코팅 직후 · 검사 중 | 전처리 시각과 증착 시각의 간격 | 표면 활성화 |
| ③ 재질 계면 | 환경 시험 뒤 | 재질·그레이드, 같은 조건 다른 재질과 비교 | 실란 커플링제 |
| ④ 두께 과다 · 응력 | 환경 시험 뒤 | 박리 시작 위치(모서리·꺾인 부위) | 목표 두께 설계 |
| ⑤ 흡습 · 열사이클 누적 | 현장 수개월 뒤 | 회수 부품의 사용 이력과 설치 위치 | ③·④를 다시 확인 |
위 표의 점검할 단계는 (주)와인 자사 운영 기준(2026년 8월)이며, 규격이 정한 절차가 아닙니다.
표면 오염이 원인일 때는 무엇이 보이는가?
표면 오염이 원인이면 막이 넓은 면 단위로 들뜨고, 떨어진 부위가 매끈합니다. 다섯 원인 가운데 가장 먼저 확인할 항목입니다.
눈에 보이지 않는 오염원
주요 오염원은 가공유와 절삭유, 지문의 유분, 사출 부품의 이형제, 보호 필름 점착제 잔사입니다. 이런 물질은 나노미터 두께로 얇게 남아 눈에 보이지 않습니다. 부품은 깨끗해 보이는데 밀착이 나오지 않는 이유입니다.
오염층 위에 형성된 막
오염층 위에 막이 형성되면 밀착은 오염층의 결합력만큼만 남아, 힘을 받으면 그 유기층에서 먼저 갈라집니다. 박리된 막 뒷면이 매끈하고 기재 재료가 묻어 나오지 않았다면, 표면 오염을 먼저 의심합니다.
부품 이력으로 하는 확인
표면 오염은 부품 이력을 추적해 확인합니다. 어떤 가공을 거쳤는지, 보호 필름이 얼마나 오래 붙어 있었는지, 맨손으로 취급했는지를 봅니다. 같은 배치에서 특정 로트만 박리가 났다면, 그 로트의 취급 이력이 달랐을 가능성이 큽니다. 세정 단계가 무엇을 제거하는 공정인지는 코팅 전처리 3단계에 정리했습니다.
활성화 부족은 어떤 증상으로 나타나는가?
활성화 부족은 세정을 마쳤는데도 밀착이 나오지 않는 증상으로 나타납니다. 활성화는 실란이 결합할 반응 자리를 만들고, 세정 뒤 남은 얇은 유기 오염을 제거하는 공정입니다. 이 단계가 부족하면 표면이 깨끗해 보여도 코팅이 결합할 자리가 없습니다.
표면 오염과 구분하는 단서
활성화 부족은 겉모습이 표면 오염과 비슷해 구분이 어렵습니다. 단서는 세정 조건입니다. 세정을 강화해도 나아지지 않는다면 활성화를 의심합니다.
시간이 지나면 사라지는 활성화 효과
활성화가 부족했던 것이 아니라, 처리 뒤 시간이 지난 경우일 수도 있습니다. 활성화로 만든 표면 상태는 열역학적으로 불안정합니다. 시간이 지나면 표면 분자가 재배열되면서 처리 때 표면에 생긴 극성기가 표면 아래로 묻힙니다. 표면과학에서는 플라즈마 처리된 고분자 표면이 처리 전 성질 쪽으로 되돌아가는 이 현상을 소수성 회복(Hydrophobic recovery)이라 부르며 오래 다뤄 왔습니다[2, 3].
되돌아가는 속도는 재질마다 다릅니다. Gholizadeh 연구진의 측정에서 산소 플라즈마로 처리한 SiO₂ 박막은 실내 공기에 둔 지 7일 만에 물 접촉각이 처리 전 수준 가까이 돌아갔습니다. 같은 날 처리한 Parylene C·N 표면은 일부만 돌아갔습니다[7]. 전처리를 제대로 했어도, 증착까지의 대기 시간이 길어지면 표면 상태가 달라질 수 있습니다.
공정 기록의 시각 확인
처리 뒤 대기 시간이 원인인지는 공정 기록에 남은 전처리 시각과 증착 시각으로 확인합니다. 두 작업 사이 간격이 평소보다 벌어진 배치라면, 그 간격이 단서입니다. (주)와인은 활성화 처리 뒤 바로 증착으로 넘기는 순서로 공정을 운영합니다[9].
재질 자체가 밀착을 어렵게 하는 경우는 무엇인가?
부동태막을 가진 금속이나 표면 에너지가 낮은 고분자는 재질 자체가 밀착을 어렵게 합니다. 스테인리스 스틸(SUS)은 표면을 덮은 크롬 산화막이 화학적으로 비활성이어서 코팅이 결합할 자리가 부족합니다. PTFE·폴리에틸렌처럼 표면 에너지(Surface energy)가 낮은 고분자는 젖음성이 떨어져 막이 잘 붙지 않습니다. 같은 전처리 조건에서도 재질에 따라 결과가 달라집니다. 공정 결함을 의심하기 전에 재질 특성부터 확인합니다.
초기 검사는 통과하고 나중에 끊어지는 약한 결합
재질 원인의 박리는 초기에 견디다가 나중에 드러납니다. 물리적 흡착만으로 붙어 있던 계면도 초기 크로스컷은 통과하지만, 열사이클이나 흡습 같은 환경 스트레스를 받으면 약한 결합부터 끊어집니다.
앞의 Hsu 연구진 시험에서도 증착 직후에는 실리콘과 유리 기재 모두 5B여서 차이가 보이지 않았습니다. 150 °C에서 20분 열처리한 뒤에야 차이가 드러났습니다. 유리 위 막은 4–5B를 지켰고, 실리콘 위 막은 0B로 떨어졌습니다[6]. 환경 시험 뒤에 난 박리라면, 같은 조건에서 다른 재질과 결과를 비교해 재질 원인인지 가립니다.
실란 커플링제로 잇는 계면
재질 원인에는 실란 커플링제로 대응합니다. A-174 같은 실란 커플링제는 한쪽 끝이 금속 산화막과, 반대쪽 끝이 Parylene과 결합해 두 재료를 잇습니다[1]. SUS에서 밀착이 까다로운 이유와 그에 맞춘 대응 공정은 SUS 코팅 밀착력에 정리했습니다.
막이 두꺼우면 왜 벗겨지는가?
막이 두꺼울수록 계면에 쌓이는 내부 응력이 커지기 때문입니다. 코팅막과 기재는 온도가 바뀔 때 서로 다른 비율로 늘고 줍니다. 이 차이에서 생긴 응력은 부품 모서리나 꺾이는 부위에 몰립니다. 박리가 모서리에서 시작해 안쪽으로 번졌다면 두께 과다를 의심합니다.
선팽창 계수 차이가 만드는 응력
Parylene C의 선팽창 계수는 약 35 ppm/°C이고[4], 실리콘은 300 K 기준 약 2.6 ppm/K입니다[5]. 이 글에서 계산한 값으로는 같은 온도 변화에서 Parylene C가 실리콘보다 약 13배 더 늘고 줄어듭니다. 이 차이가 열사이클마다 계면에 응력으로 쌓입니다.
두꺼운 막이 먼저 벗겨진 시험
두께를 늘리는 대응이 오히려 박리를 부를 수 있습니다. 앞의 Hsu 연구에서 실리콘 위 0.38 µm 막은 120·150 °C에서 20분 열처리한 뒤에도 5B를 지켰습니다. 같은 조건에서 약 3 µm 막은 120 °C에서 0–3B, 150 °C에서 0B로 떨어졌습니다. 연구진은 열처리 중 생긴 열응력이 계면 결합을 끊은 것으로 해석했습니다[6].
반복 열충격에서도 두꺼운 막이 먼저 벗겨졌습니다. Riahi 연구진은 A-174 처리한 티타늄 위에 Parylene C를 1·5·10·20 µm로 증착하고, −80 °C와 +220 °C 사이를 반복하는 열충격 시험을 했습니다. 20 µm 막은 풀오프 분리력이 약 5.5 N으로, 증착 직후보다 90 % 넘게 떨어졌습니다. 막도 거의 전면에서 벗겨졌습니다. 나머지 두께는 약 50 % 감소에 그쳤습니다[8]. 연구진은 열·부식·기계적 결함이 있으면 막을 두껍게 해도 내구성이 높아지지 않는다고 결론지었습니다.
두께를 줄이는 대응
두께 원인에는 코팅 두께를 줄이는 쪽으로 대응합니다. 요구되는 절연·보호 성능을 만족하는 선에서 최소 두께를 찾으면 밀착 유지에 유리합니다. 열사이클이 가혹한 부품이라면, 두께를 늘려 대응하려는 계획부터 다시 검토합니다.
환경 시험 뒤에 벗겨지는 이유는 무엇인가?
환경 시험 뒤의 박리는 대부분 재질 계면과 두께 응력이라는 기존 약점이 시간을 두고 드러난 결과입니다. 고온고습에서는 수분이 계면까지 파고들어 약한 결합을 밀어냅니다. 열충격 시험은 계면에 열응력을 반복해서 주어, 간신히 견디던 계면을 분리합니다. 품질 확인을 초기 판정만으로 끝낼 수 없는 이유입니다.
초기 판정 뒤의 재판정
장기 신뢰성이 중요한 부품은 85 °C·85 %RH 가속 시험이나 열충격 시험 뒤에도 밀착이 유지되는지 다시 확인합니다. (주)와인은 고객사가 요청하면 환경 시험 조건과 재판정 항목을 함께 정하고, 시험은 고객사 또는 외부 시험기관과 협의합니다[9]. 등급 판정 절차는 ASTM D3359 크로스컷 시험에 정리했습니다.
현장에서 수개월 뒤에 나는 박리
현장에서 수개월 뒤에 난 박리는 단서가 가장 적습니다. 제조 공정 기록은 남아도, 그 부품이 현장에서 겪은 환경 조건은 남지 않기 때문입니다. 이때 유일한 단서는 회수한 부품의 사용 이력, 설치 위치, 노출 온도 범위입니다. 부품을 회수할 때 이 정보를 함께 확보합니다.
진단은 어떤 순서로 좁히는가?
박리 진단은 시점 → 파괴 위치 → 범위 → 발생 부위 순서로 좁힙니다. 앞 질문의 답이 다음 질문의 검토 범위를 줄이기 때문입니다. 순서를 건너뛰면 후보가 쉽게 줄지 않습니다. 아래 네 질문에 답이 모이면, 후보는 대개 하나로 정리됩니다.
- 언제 떨어졌습니까? — 코팅 직후·검사 중이면 표면 오염과 활성화 부족 또는 처리 뒤 대기 시간, 환경 시험 뒤면 재질 계면과 두께 과다, 현장 수개월 뒤면 흡습과 열사이클 누적입니다.
- 떨어진 조각의 뒷면에 무엇이 남았습니까? — 뒷면이 매끈하고 기재 재료가 묻어 나오지 않았으면 계면 파괴(Interfacial failure)이고, 기재 재료가 묻어 나왔다면 기재 내부 파괴이므로 진단 방향을 바꿉니다.
- 불량이 전량입니까, 일부입니까? — 전량 발생이면 공정 조건 자체의 오류, 일부 발생이면 부품 세정 상태나 로트 이력 문제입니다.
- 부품의 어느 부위에 몰립니까? — 모서리·꺾임 부위면 응력 집중, 특정 재질 면이면 재질 자체의 문제, 전체에 고르면 전처리 조건 불량입니다.
기록과 실물 샘플의 보존
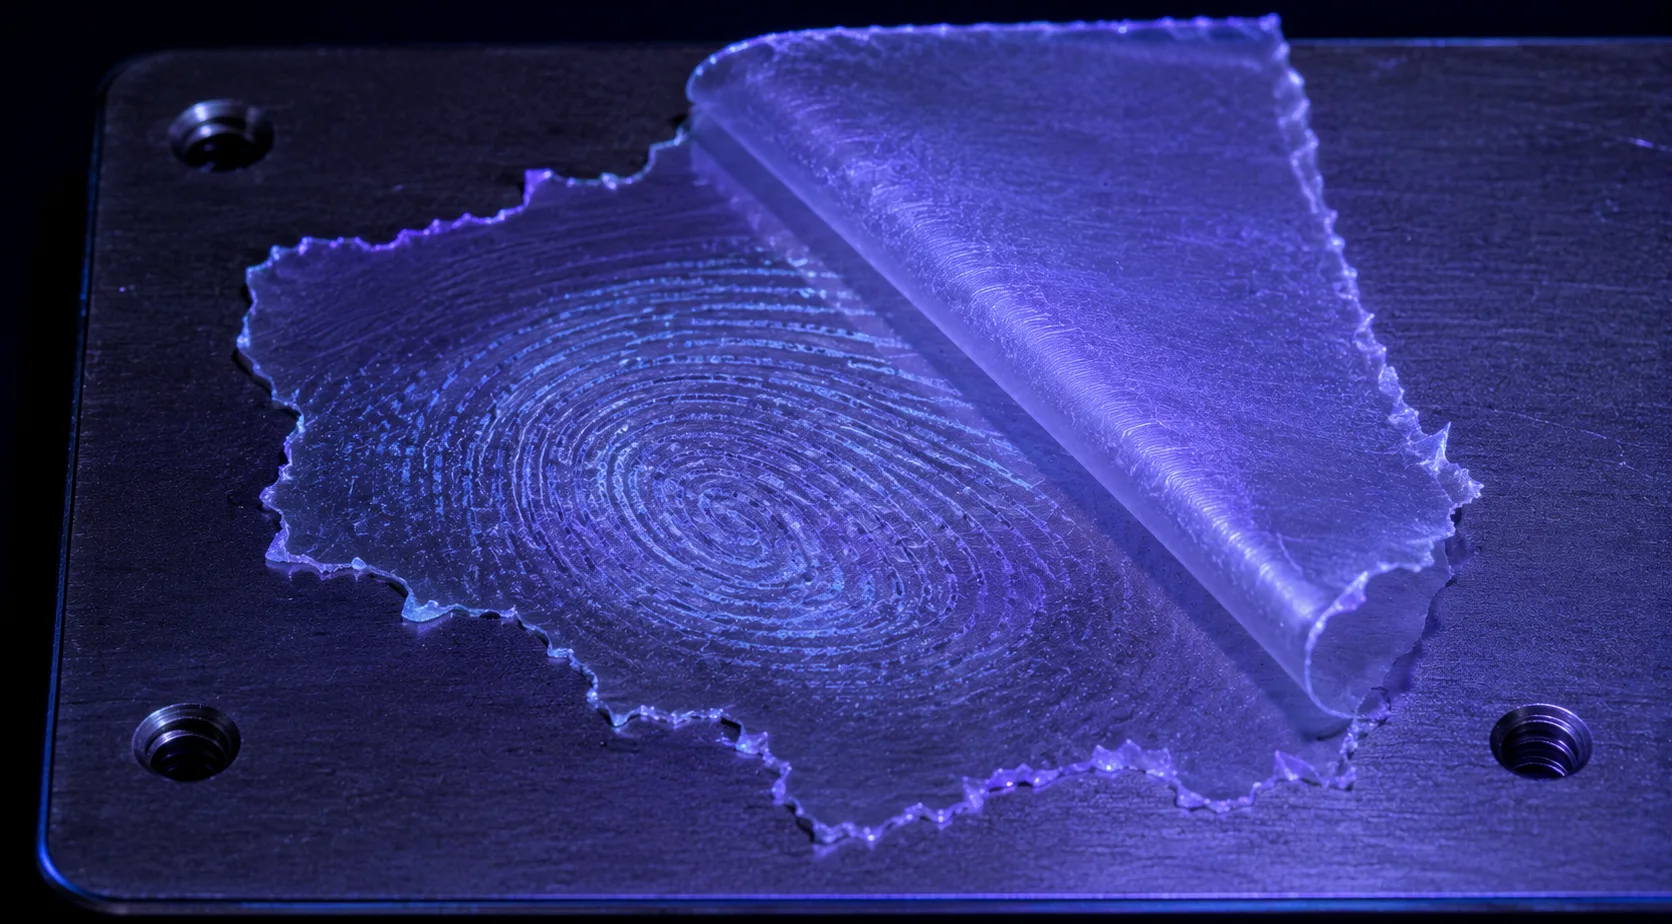
네 질문에 답하려면 기록과 실물 샘플이 함께 필요합니다. 박리된 부품은 씻거나 떼어 내지 말고, 그 상태 그대로 확대 사진을 찍어 둡니다. 손을 대면 뒷면의 단서가 사라져 2번 질문에 답할 수 없습니다. 정상적으로 코팅된 같은 배치 부품이 있다면 함께 비교합니다.
재발을 막으려면 무엇을 바꿔야 하는가?
재발을 막으려면 원인으로 지목된 단계 하나만 먼저 고칩니다. 여러 공정 변수를 한꺼번에 바꾸면, 어떤 조치가 효과를 냈는지 추적할 수 없습니다.
원인별로 고칠 단계
- 표면 오염 — 세정 공정과 부품 인계 상태
- 활성화 문제 — 전처리 조건과 증착까지의 대기 시간
- 재질 문제 — 실란 커플링제 조건
- 두께 문제 — 목표 두께
다음 배치에서 같은 지점에 또 박리가 나면, 고친 변수는 원인이 아니었다는 뜻입니다.
공정이 만드는 밀착
밀착은 재료의 특성이 아니라 공정의 결과입니다. 전처리를 거치지 않은 Parylene의 밀착 강도는 2–3 MPa 수준입니다[1]. Fortin과 Lu는 플라즈마·글로 방전 전처리를 거치면 밀착 강도가 10배에서 100배까지 높아진다고 정리했습니다. "Parylene C를 쓴다"는 재료 선택만으로는 밀착을 보장할 수 없습니다.
환경 시험을 거친 재확인
공정을 바꾼 뒤에는 환경 시험까지 거쳐 다시 확인합니다. 초기 크로스컷만 통과하고 마무리하면, 현장에서 같은 시점에 같은 박리가 재발할 수 있습니다.
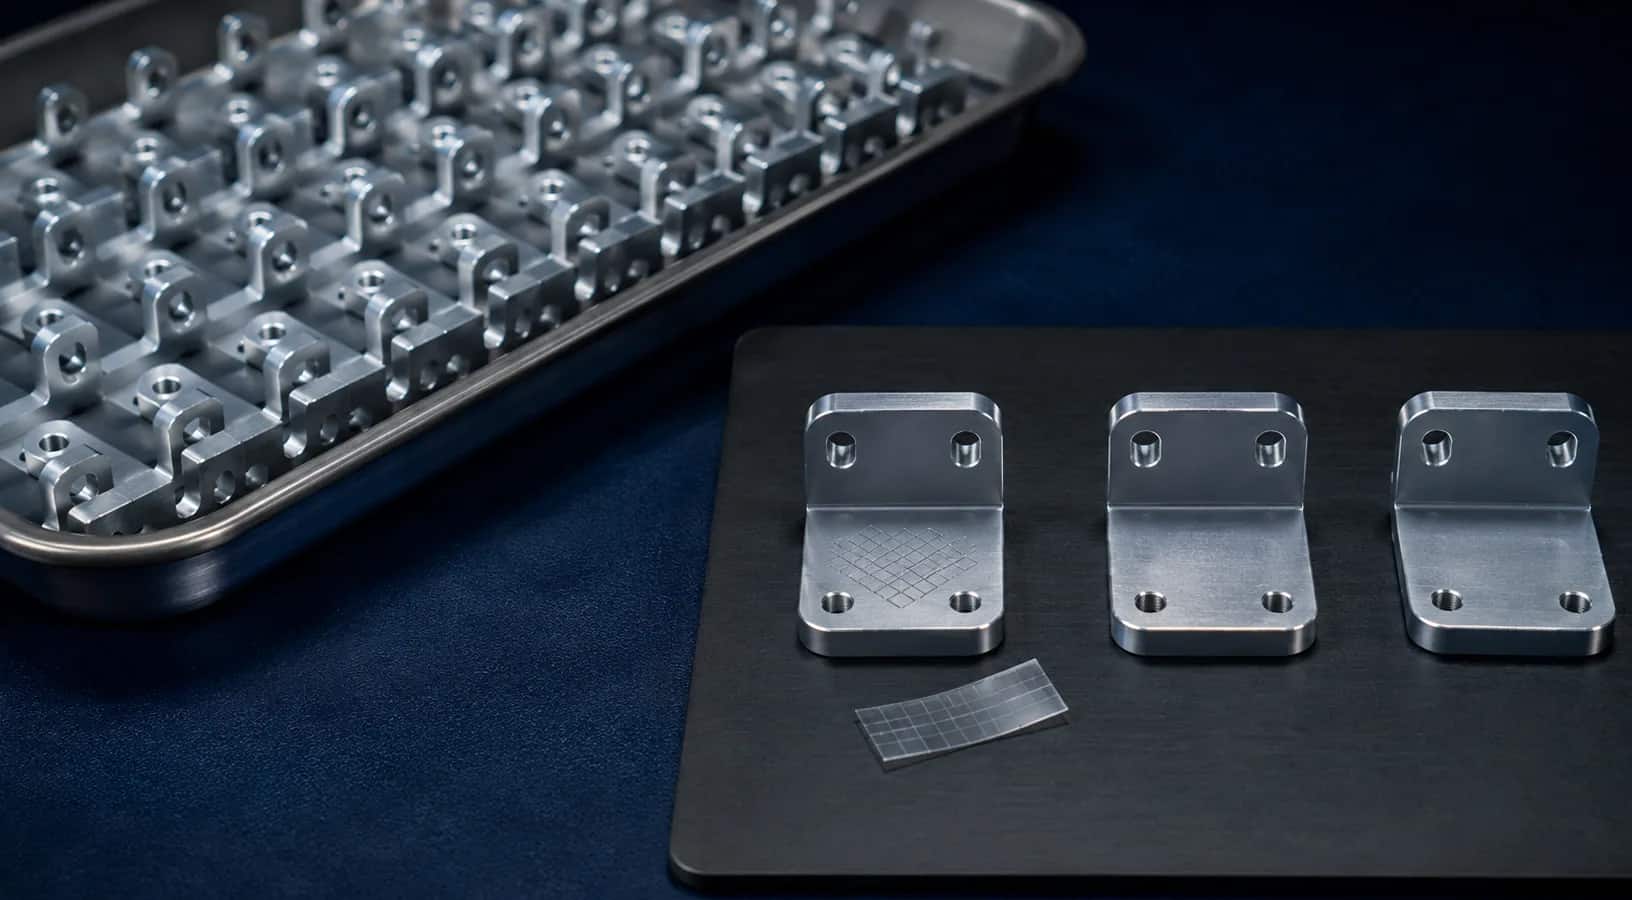
재판정 때는 격자를 언제 긋는지도 정해 둡니다. 150 °C 열처리를 거친 같은 시편이라도, 열처리 전에 격자를 그어 둔 쪽은 2–4B, 열처리 뒤에 그은 쪽은 0B로 판정이 크게 달랐습니다[6]. 어떤 조건에서 몇 등급을 합격으로 삼을지 품질 사양서에 적어 두어야 판정이 흔들리지 않습니다. 시험 방법과 합격 기준을 규격화하는 방법은 코팅 사양서 합격선에 정리했습니다.
핵심 요약
- 발생 시점부터 묻는 진단 — 다섯 원인은 드러나는 시점이 다릅니다. 발생 시점만으로 후보를 둘 안팎으로 좁힐 수 있습니다. 현장 수개월 뒤의 박리는 회수 부품의 사용 이력과 설치 위치가 유일한 단서입니다.
- 코팅 직후의 박리 — 떨어진 부위가 매끈하고 기재 재료가 묻어 나오지 않았다면, 표면 오염을 먼저 의심합니다. 세정을 강화해도 나아지지 않으면 활성화 부족이나 처리 뒤 대기 시간을 공정 기록의 시각으로 확인합니다.
- 환경 시험 뒤의 박리 — 재질 계면과 두께 응력이라는 기존 약점이 시간을 두고 드러난 결과입니다. 부동태막 금속처럼 결합할 자리가 부족한 재질은 실란 커플링제로 대응합니다. 두께를 늘리면 계면 응력도 함께 커집니다. 같은 열처리에서 0.38 µm 막은 5B를 지켰지만, 약 3 µm 막은 0B까지 떨어졌습니다[6]. 열충격 시험에서도 20 µm 막의 밀착이 가장 크게 떨어졌습니다[8].
- 네 질문과 샘플 보존 — 시점 → 파괴 위치 → 범위 → 발생 부위 순서로 물으면 후보가 대개 하나로 정리됩니다. 박리된 부품은 씻거나 떼어 내지 말고 보존합니다. 막 뒷면에 남은 흔적으로 계면 파괴 여부를 확인하기 때문입니다.
- 전처리가 만드는 밀착과 재확인 — 같은 재료라도 밀착은 전처리에 따라 크게 달라집니다. 전처리하지 않은 Parylene은 2–3 MPa 수준이고, 플라즈마·글로 방전 전처리를 거치면 10배에서 100배까지 높아집니다[1]. 재발을 막을 때는 변수를 하나씩만 바꾸고, 환경 시험까지 거쳐 다시 확인합니다. 재판정 때 격자를 언제 긋는지와 합격 등급을 사양서에 적어 두어야 판정이 흔들리지 않습니다[6].
(주)와인은 고객사 부품의 박리 시점과 떨어진 조각의 뒷면 상태, 기재 재질, 열사이클 조건을 함께 검토해 점검할 공정을 가려내고, 그에 맞는 Parylene 두께와 전처리 조건을 제안합니다.
이 글의 용어 풀이 (5)
활성화(Activation) — 실란이 결합할 반응 자리를 만들고 세정 뒤 남은 얇은 유기 오염을 제거하는 전처리입니다. 처리 뒤 시간이 지나면 효과가 되돌아갑니다.
젖음성(Wettability) — 액체나 증착물이 표면에 잘 퍼져 붙는 정도입니다. 젖음성이 낮으면 막이 표면에 잘 붙지 않습니다.
부동태막(Passive film) — 금속 표면에 저절로 생겨 더 이상의 반응을 막는 얇은 산화막입니다. 화학적으로 비활성이어서 코팅이 결합할 자리가 적습니다.
실란 커플링제(Silane coupling agent) — 한쪽은 기재에, 다른 쪽은 막에 결합해 두 재료를 잇는 처리제입니다. 막과 기재 계면의 밀착을 높입니다.
선팽창 계수(CTE) — 온도가 1도 오를 때 길이가 늘어나는 비율입니다. 막과 기재의 값이 다르면 계면에 응력이 생깁니다.
박리된 부품의 확대 사진, 박리 시점, 같은 배치 중 발생 수량을 적어 보내 주시면 원인 후보와 점검할 공정을 검토해 회신합니다. 일반 준비 사항은 부품 코팅 견적 체크리스트에 정리했습니다. 문의하기 · 코팅 샘플 테스트 절차 보기
참고자료
번호는 성격별로 묶어 매겼습니다(학술 문헌 → 자사 데이터). 본문의 번호가 아래 목록의 번호입니다. 참고자료 2·3·6·7·8은 원문 전문을 확인했습니다. 참고자료 2·3은 각각 폴리스타이렌·폴리에틸렌 한 재질의 결과여서, 본문에서는 소수성 회복이라는 현상의 근거로만 인용했습니다. 참고자료 6·7·8은 실리콘·유리·티타늄 기재와 Parylene 막 표면을 다룬 연구여서 등급·분리력·기간을 다른 금속·PCB 부품의 값으로 옮기지 않았습니다. (주)와인의 운영 순서와 재판정 절차는 자사 공정 기준으로, 규격이 정한 절차가 아닙니다.
학술 문헌
- Fortin, J. B. & Lu, T.-M., Chemical Vapor Deposition Polymerization: The Growth and Properties of Parylene Thin Films, Springer, 2004, Ch. 6 "Film Properties". https://doi.org/10.1007/978-1-4757-3901-5 — 무처리 Parylene의 밀착 강도 수준(통상 2–3 MPa), 실란 커플링제 A-174(감마-메타크릴옥시프로필트리메톡시실란)의 역할, 플라즈마·글로 방전 전처리에 의한 결합강도 10–100배 향상.
- Occhiello, E., Morra, M., Cinquina, P. & Garbassi, F., "Hydrophobic recovery of oxygen-plasma-treated polystyrene", Polymer 33(14), 3007–3015, 1992. https://doi.org/10.1016/0032-3861(92)90088-e (출판사 PDF 전문) — 폴리스타이렌 막을 산소 플라즈마로 처리한 뒤 293–433 K에서 보관하며 물 접촉각과 XPS 조성을 추적. 처리 직후 전진 접촉각 90°에서 13°로, 293 K에서는 약 48시간 동안 빠르게 올라 47°에서 멈췄고(처리 전 90°), 373 K에서는 23시간 안에 회복이 거의 끝남. 처리층 안의 짧은 거리 분자 운동으로 극성기가 표면 아래로 묻히는 것을 원인으로 설명. 폴리스타이렌 한 재질의 결과이며, Parylene 증착 전 기재의 회복 시간이나 밀착 수치를 제시한 연구는 아닙니다.
- Bormashenko, E., Chaniel, G. & Grynyov, R., "Towards understanding hydrophobic recovery of plasma treated polymers: Storing in high polarity liquids suppresses hydrophobic recovery", Applied Surface Science 273, 549–553, 2013. https://doi.org/10.1016/j.apsusc.2013.02.078 (출판사 PDF 전문) — 저밀도 폴리에틸렌 필름을 공기 RF 플라즈마로 처리한 직후 여러 액체에 담그거나 습한 공기·진공에 보관하며 접촉각을 추적. 회복의 특성 시간은 습한 공기 1.785일, 진공 0.476일이었고, 쌍극자 모멘트가 큰 아세톤·에탄올·물에 담근 필름은 회복이 뚜렷이 느렸음. CS₂를 제외하면 처리 전 값까지 돌아가지 않았다고 보고. 연구진은 극성 액체 침지나 고습 보관을 회복을 늦추는 방법으로 제시. 폴리에틸렌 한 재질의 결과이며, 금속·세라믹 기재나 Parylene 증착 전 대기 시간에 옮길 수 있는 값은 아닙니다.
- Coelho, B. J., Pinto, J. V., Martins, J., Rovisco, A., Barquinha, P., Fortunato, E., Baptista, P. V., Martins, R. & Igreja, R., "Parylene C as a Multipurpose Material for Electronics and Microfluidics", Polymers 15(10), 2277, 2023. https://doi.org/10.3390/polym15102277 (Europe PMC 전문 PMC10224276, CC BY 4.0) — Parylene C 선팽창 계수 35 ppm/°C. 논문이 문헌값으로 소개한 수치이며 이 논문에서 측정한 값이 아닙니다.
- Okada, Y. & Tokumaru, Y., "Precise determination of lattice parameter and thermal expansion coefficient of silicon between 300 and 1500 K", Journal of Applied Physics 56(2), 314–320, 1984. https://doi.org/10.1063/1.333965 (출판사 PDF 전문) — 일본 전자기술종합연구소. 고순도 실리콘 단결정 웨이퍼 5장의 격자 상수를 300–1500 K에서 측정해 선팽창 계수를 구함. 298.2 K 값은 (2.59 ± 0.05) × 10⁻⁶ K⁻¹, 경험식으로 계산한 300 K 값은 2.57 × 10⁻⁶ K⁻¹(표 IV), 즉 약 2.6 ppm/K. 서론은 증착층과 기판의 열팽창 계수 차이가 크면 계면 부근에 변형이 생긴다고 설명합니다. 벌크 실리콘 단결정의 값이며, 이종 재질 사이 CTE 차이의 크기를 보여 주는 비교 기준으로만 인용했습니다.
- Hsu, J.-M., Rieth, L., Kammer, S., Orthner, M. & Solzbacher, F., "Effect of Thermal and Deposition Processes on Surface Morphology, Crystallinity, and Adhesion of Parylene-C", Sensors and Materials 20(2), 87–102, 2008. https://doi.org/10.18494/sam.2008.515 (출판사 공개 PDF 전문. 서지는 원문 머리말 기준) — 실리콘·비정질 SiC·유리 위 A-174 처리 Parylene C를 대기 중 85·120·150 °C에서 20분 열처리한 뒤 ASTM D3359 B법 시험. 증착 직후는 모두 5B. 약 3 µm 막·실리콘은 열처리 뒤 격자를 그으면 85 °C 4–5B, 120 °C 0–3B, 150 °C 0B. 연구진은 열응력이 계면 결합을 끊은 것으로 해석. 한 번의 열처리 결과이며, 반복 열사이클·고온고습 뒤 밀착이나 금속·PCB 기재는 시험하지 않았습니다.
- Gholizadeh, S., Lincoln, D. M., Allahyari, Z., Widom, L. P., Carter, R. N. & Gaborski, T. R., "Optimization of Parylene C and Parylene N thin films for use in cellular co-culture and tissue barrier models", Scientific Reports 13, 4262, 2023. https://doi.org/10.1038/s41598-023-31305-4 (Europe PMC 전문 PMC10015097, CC BY 4.0) — 탁상형 산소 플라즈마 장비로 처리한 Parylene C·N과 SiO₂ 박막의 물 접촉각을 1시간·3일·7일에 측정. SiO₂는 7일 만에 거의 완전히 회복했고, Parylene C·N은 회복이 중간 정도에 그쳐 처리 전보다 낮은 접촉각을 유지. XPS로 본 표면 산소 결합 증가도 7일까지 유지. 세포 배양용 표면 연구이며, 처리 뒤 대기 시간이 코팅 밀착에 주는 영향은 시험하지 않았습니다.
- Riahi, S., Braiek, S., Martins, N., Bouville, D., Lafosse, X., Mahut, F., Bosseboeuf, A., Thomasset, M., David, C., Becan, G., Boutaud, B., Lefeuvre, E. & Ammar, M., "Highly Controlled Parylene C Coating on Titanium for Invasive Biomedical Applications", Micromachines 17(8), 953, 2026. https://doi.org/10.3390/mi17080953 (Europe PMC 전문 PMC13515705, CC BY 4.0) — Grade 1 티타늄에 A-174 처리 뒤 Parylene C 1·5·10·20 µm 증착. 풀오프 분리력은 증착 직후 52–73 N. −80 °C ↔ +220 °C 열충격 뒤 20 µm 막은 약 5.5 N(90 % 넘게 감소, 거의 전면 박리), 나머지 두께는 약 50 % 감소. 능동형 이식기기용 연구이며 열충격은 연속 사용 온도(약 80 °C)를 넘는 가혹 조건입니다. 출판본 표 6은 표 5와 같은 수치라 열충격 뒤 값은 초록·본문 서술로만 확인했습니다.
자사 데이터
- (주)와인 자사 운영 기준 (2026-08) — Parylene C·N 상시 운영(D·VT4는 사양 협의, HT는 현재 운영하지 않음), 활성화 처리 후 바로 이어지는 공정 순서, 재질별 밀착력 설계와 Cross-hatch 검증, 고객사 요청 시 85 °C/85 %RH 가속·열충격 등 환경 스트레스 후 재판정, 두께 운영 범위 0.5–50 µm, 60L·300L·1100L 챔버 동일 파라미터 제어. 자사 설비 운영 기준이며 외부 시험기관 성적서가 아닙니다. 재질 로트와 표면 이력에 따라 재현되지 않는 조건이 있습니다.