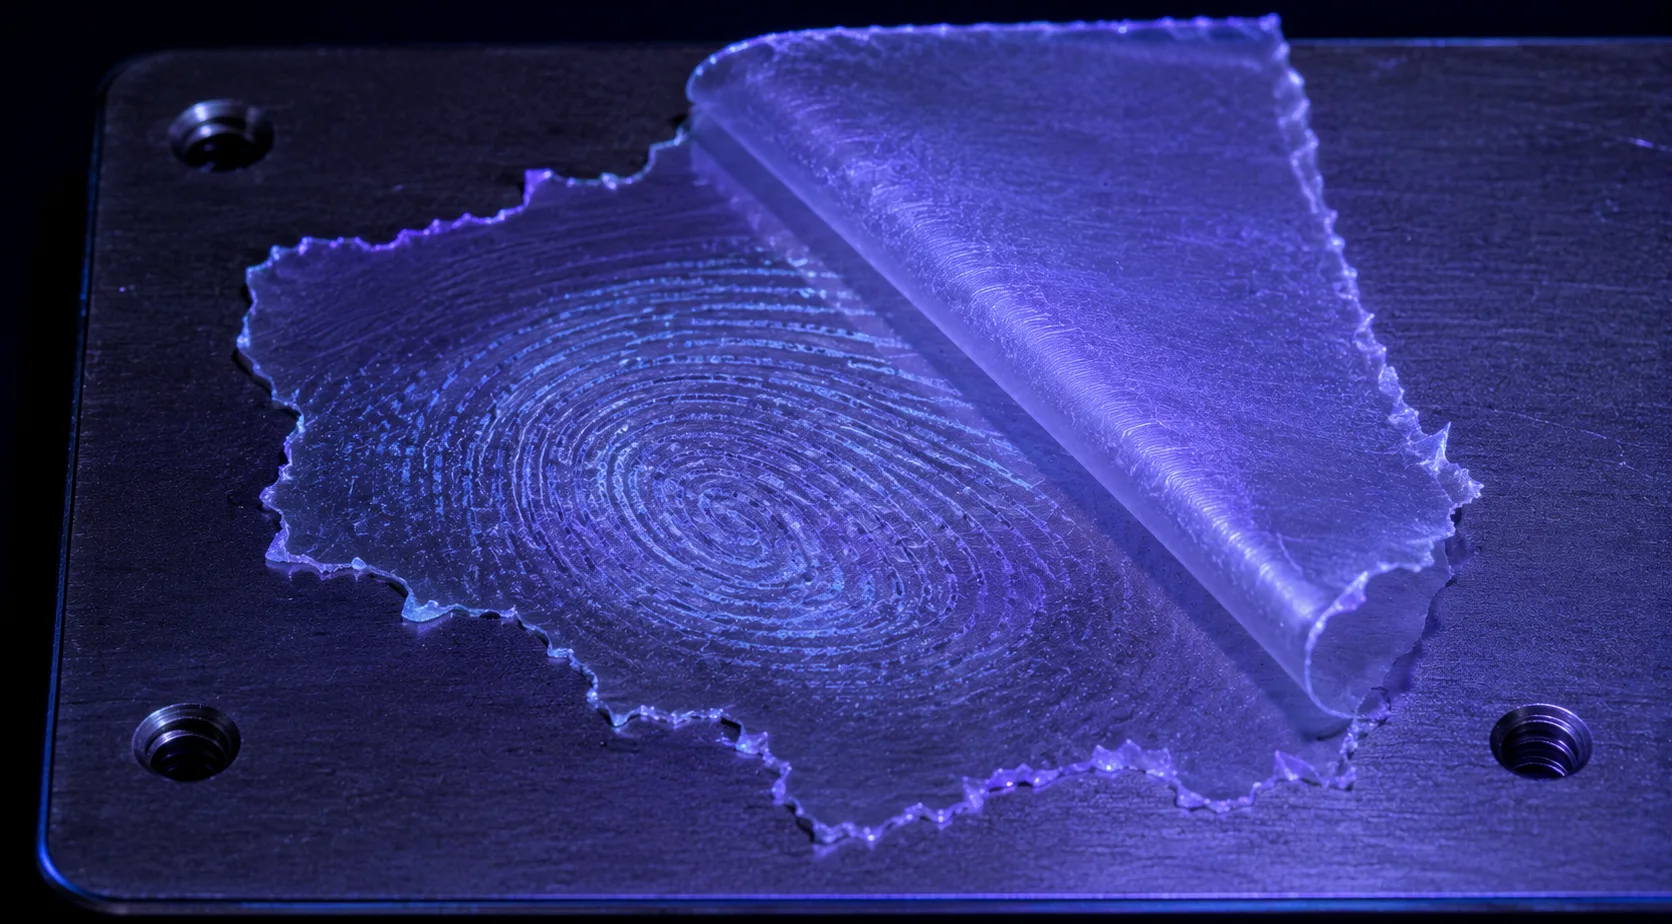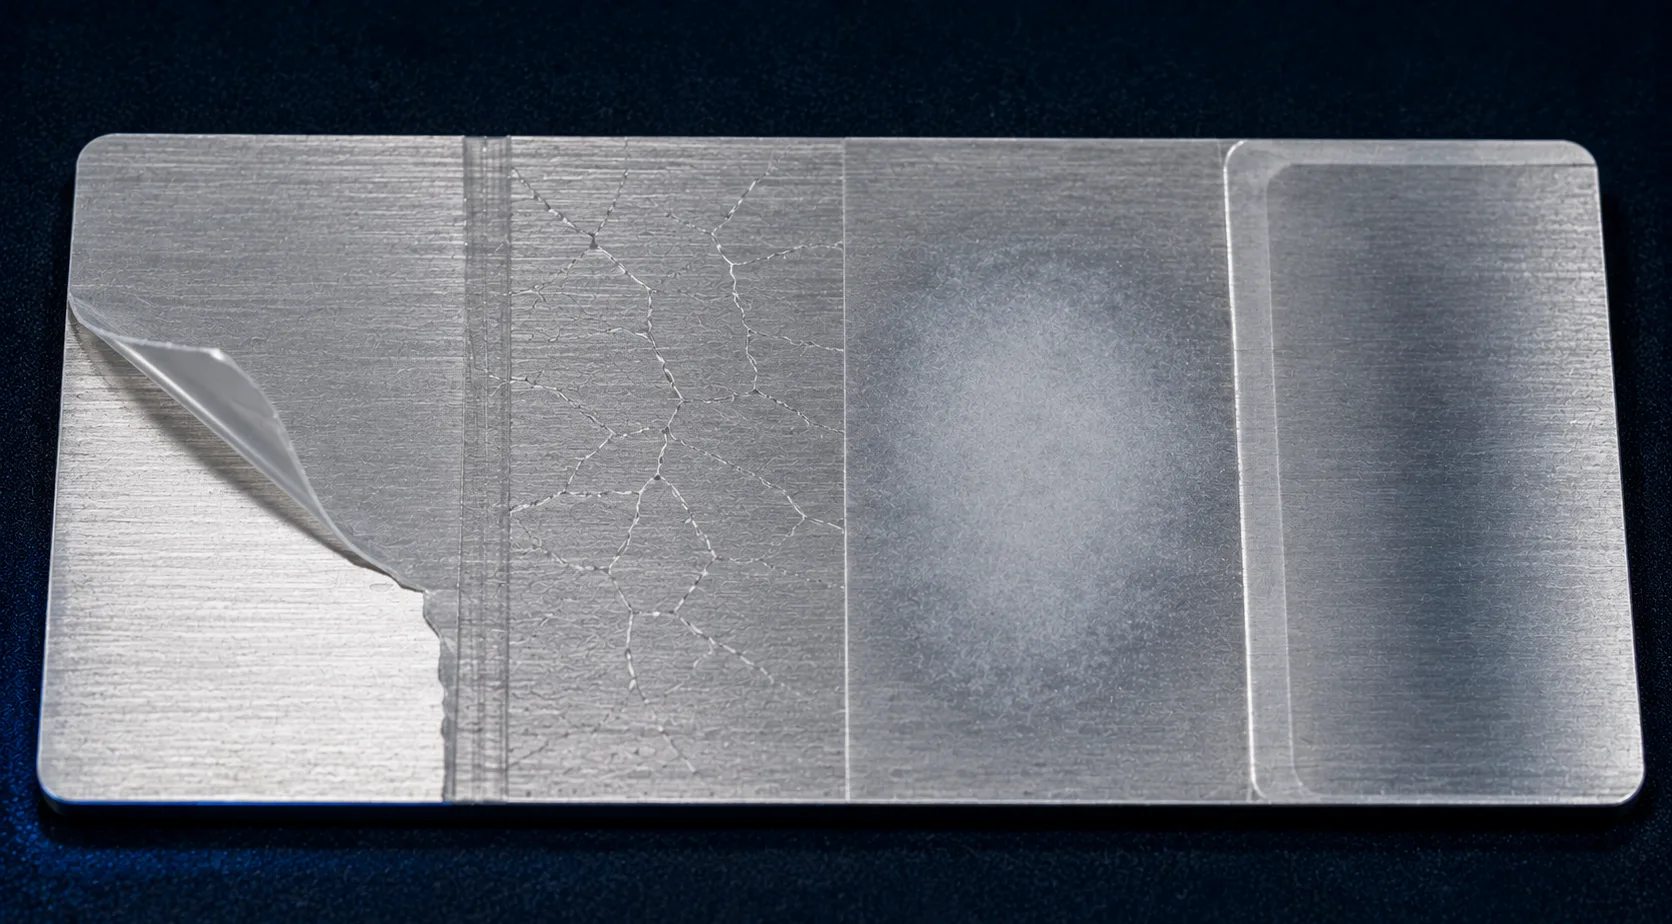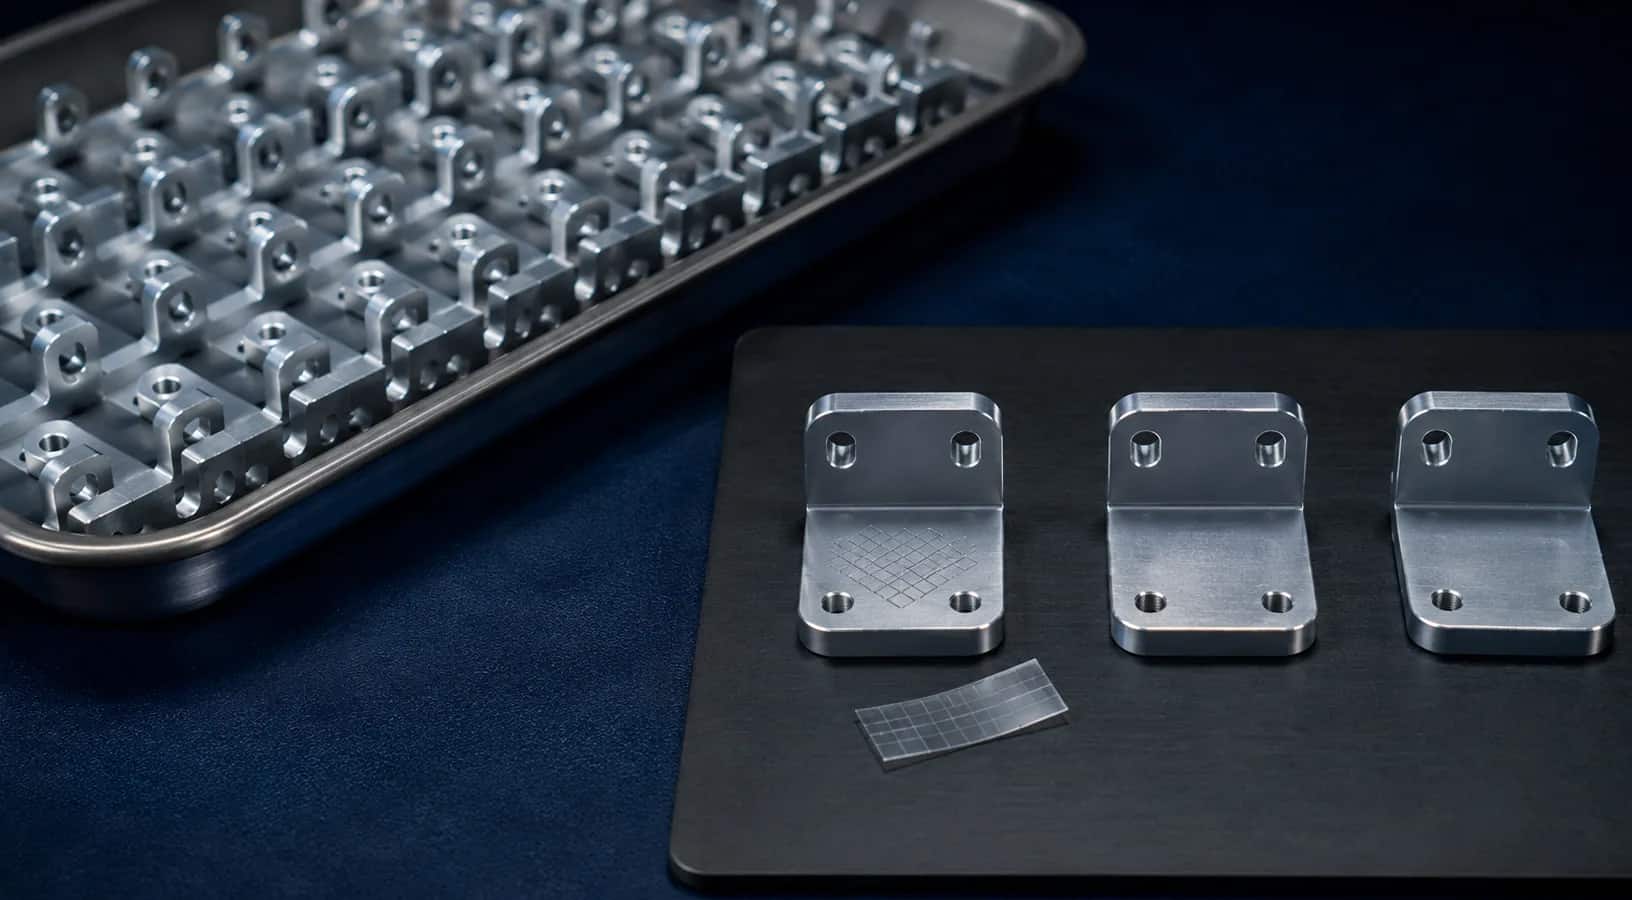
1분 요약 (Executive Summary)
- 주제 안내 — 이 글은 코팅 사양서에 규격 번호만 적으면 비는 합격선을 시험 방법, 측정 위치, 판정 단위, 불합격 절차로 채우는 작성법을 다룹니다.
- 규격이 비워 두는 합격선 — 시험 규격은 측정 방법만 정합니다. ASTM D3359-23도 0–5 등급의 척도만 제시하고 합격 등급은 정하지 않습니다[2]. 규격 번호만 적은 사양서에는 합격 기준이 비어 있습니다.
- 합격선 4요소 — 품질 항목 한 줄은 시험 방법, 합격선, 측정 위치·시점, 판정 단위 네 칸을 모두 채워야 완성됩니다. 규격이 채워 주는 것은 이 가운데 시험 방법 하나뿐입니다.
- 두께와 밀착 등급을 쓰는 법 — 두께는 "10 µm" 하나만 적지 않고 공차, 측정 위치, 측정 시점을 함께 적습니다. 공차가 좁으면 측정 방법까지 적습니다[6, 7]. 밀착력은 ASTM D3359-23 Method B와 요구 등급, 동반 시편 측정 여부를 함께 적습니다.
- ±0.1 mm 이상인 경계 공차 — 마스킹 경계 공차는 코팅 업체의 마스킹 정밀도 안에서 정합니다. (주)와인 공정 기준으로는 ±0.1 mm 이상입니다[8].
- 판정 단위와 불합격 절차 — 1회 증착 배치를 한 로트로 정하고, 파괴 검사는 동반 시편으로, 비파괴 검사는 실부품으로 검사 수량을 지정합니다. 불합격이 나왔을 때의 재작업·재검사 절차도 미리 정해 둡니다.
도면 한구석에 "밀착력: ASTM D3359"라고만 적힌 코팅 사양서가 있습니다. 시험 방법, 곧 규격 번호는 적혀 있는데 무엇을 합격으로 볼지는 어디에도 없습니다. 이 사양서는 미완성 문서이고, 빈칸은 납품 뒤 판정 분쟁으로 이어집니다.
Parylene(파릴렌) 코팅은 부품 형상을 따라 증착되므로 평면부와 모서리, 깊은 홈의 두께가 같을 수 없습니다. 밀착력을 보는 크로스컷 시험은 칼집을 내는 파괴 검사라 실부품에 그대로 할 수도 없습니다. 사양서가 합격선과 함께 어디서 무엇으로 측정할지까지 정하는 이유입니다.
Parylene 코팅을 발주하는 품질·구매 담당자를 위해, 품질 항목 한 줄을 완성하는 합격선 4요소, 규격 번호만으로 합격선이 비는 이유, 두께·밀착력·마스킹 경계·판정 단위를 사양서에 적는 법, 그대로 옮겨 적을 예문, 사양서로도 해결되지 않는 것을 차례로 정리합니다. 국제 시험 규격 원문과 (주)와인의 운영 기준을 근거로 삼았으며, 2026년 9월에 검토한 내용입니다.
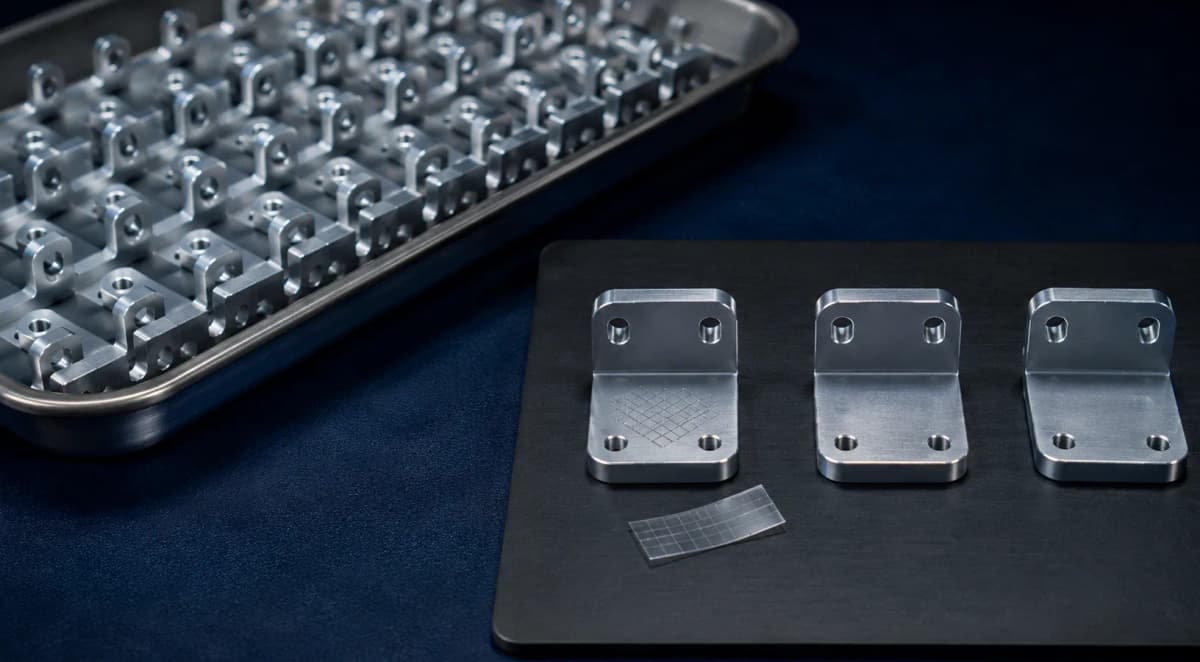
사진처럼 규격 절차대로 시험하더라도, 사양서가 채울 칸은 시험 방법 하나로 끝나지 않습니다.
코팅 품질 기준을 사양서에 쓴다는 것은 무엇을 정하는 일인가?
품질 항목 한 줄은 시험 방법, 합격선, 측정 위치·시점, 판정 단위 네 칸을 모두 채워야 완성됩니다.
이 글에서 합격선 4요소라고 부르는 이 네 칸은 (주)와인이 사양서를 접수하면 가장 먼저 확인하는 항목입니다. 네 칸 중 하나라도 비어 있으면 현장에서 제대로 검사할 수 없습니다. 시험 방법만 적힌 항목으로는 측정 수치는 내도 합격과 불합격을 가를 기준이 없기 때문입니다.
규격 번호가 채워 주는 칸은 하나
ASTM이나 IPC 규격 번호만 적어 두면 전부 해결된다고 믿기 쉽지만, 규격이 채우는 것은 1번 시험 방법뿐입니다. 합격선, 측정 위치·시점, 판정 단위 세 칸은 발주처와 코팅 업체가 합의해 사양서에 수치와 문장으로 적습니다. 네 요소와 비어 있을 때 생기는 문제를 표 1에 정리했습니다.
| 구분 | 적어야 할 내용 | 정하는 주체 | 비어 있을 때 발생하는 문제 |
|---|---|---|---|
| 1. 시험 방법 | 규격 번호, 개정 문자(Revision letter), 시험 Method | 시험 규격 | 측정값을 서로 다른 방법으로 내게 됨 |
| 2. 합격선 | 수치 또는 요구 등급 | 계약 당사자 | 같은 측정값을 두고 합·불 판정이 달라짐 |
| 3. 측정 위치·시점 | 어느 부위 몇 점, 어느 공정 직후 | 계약 당사자 | 서로 유리한 위치의 수치만 비교하게 됨 |
| 4. 판정 단위 | 시료 수, 1로트(Lot)의 정의 | 계약 당사자 | 시료 1개 불량이 로트 전체 불량으로 이어짐 |
네 칸은 합격선부터 채웁니다. 합격선을 먼저 정해야 측정 위치와 시료 수, 곧 샘플링이 정해지기 때문입니다. 견적 단계에서 준비할 자료는 부품 코팅 견적 체크리스트에 따로 정리했습니다.
규격 번호만 적으면 왜 합격선이 비는가?
시험 규격은 측정 방법을 정의하는 표준이고, 제품의 합격 여부를 결정하는 문서가 아니기 때문입니다.
ASTM D3359-23이 정하는 것
ASTM D3359-23은 도막에 칼집을 내고 테이프를 붙였다 떼어 밀착 상태를 0–5 등급으로 평가하는 절차입니다[2]. 이 규격은 등급의 척도만 정의합니다. 몇 등급부터 합격인지는 정해 주지 않습니다. 사양서에 "ASTM D3359 준수"라고만 써 두면 최하위인 0B 등급도 규격을 준수한 측정값이 됩니다.
다른 시험 규격도 같은 구조
ASTM E595-15(2021)도 아웃가싱 측정 절차만 다루고 합격 기준값은 규정하지 않습니다[3]. IPC-TM-650 Method 2.6.3.7도 표면절연저항(SIR) 측정 절차를 정의하는 매뉴얼입니다. 이 시험법은 합격·불합격 판정에 쓸 지표를 내도록 설계됐지만, §3은 시험 시료의 종류와 수, 준비 방법, 시험 요구사항을 상위 규격이나 조달 문서에 적도록 명시합니다[4].
재료 자격 규격도 마찬가지
IPC-CC-830C는 컨포멀 코팅 재료의 자격 심사(Qualification) 규격입니다. 시험은 표준 시편으로 하며, 실제 사용 환경의 성능은 범위 밖이라고 규격 원문 §1.1·§1.2에 적혀 있습니다[1]. 재료 인증서 한 장이 부품의 합격을 보증하지 않는 이유는 방산·항공 전자장비 코팅에 규격 원문과 함께 정리했습니다. 네 규격이 정해 주는 것과 정해 주지 않는 것을 표 2에 나란히 놓았습니다.
| 규격 번호 | 규격이 정해 주는 내용 | 규격이 정해 주지 않는 내용 (계약 필요) |
|---|---|---|
| ASTM D3359-23 | 테이프 시험 절차 및 0–5 등급 평가 척도 | 최종 합격 등급 |
| ASTM E595-15(2021) | 125 °C 진공 아웃가싱 측정 절차 | TML / CVCM 합격 기준값 |
| IPC-TM-650 2.6.3.7 | 표면절연저항(SIR) 측정 절차 | 합격 절연저항값 |
| IPC-CC-830C | 코팅 원재료의 자격 심사 항목 | 완성된 실제 부품의 환경 내구성 |
규격 번호는 측정의 언어를 통일하는 장치입니다. 판정의 언어는 계약 문서인 사양서가 만듭니다. 규격과 사양서의 역할을 혼동하면 사양서를 검사 지시서로 쓸 수 없습니다.
두께 합격선은 어떻게 써야 분쟁이 없는가?
두께 합격선은 목표 수치 하나에 공차와 측정 위치·시점을 더해 씁니다.
도입에서 본 대로 Parylene 막은 형상을 따라 증착되어 평면부, 모서리, 깊은 홈의 두께가 서로 다릅니다. 측정 위치를 명시하지 않으면 발주처는 가장 얇은 곳을, 코팅 업체는 가장 두꺼운 곳을 기준으로 삼습니다. 분쟁은 여기서 생깁니다.
나쁜 예는 "두께 10 µm"입니다. 올바른 예는 "평면부 기준 10 µm ±2 µm, 도면 지정 A·B·C 3점 측정, 코팅 직후 측정"입니다.
평판 시편에서도 위치에 따라 달라집니다
Sim 연구진은 실리콘 시편을 트레이 위에 눕혀 4 µm를 목표로 증착한 결과, 아랫면이 윗면보다 얇았고 아랫면에서는 가운데가 가장자리보다 얇았다고 보고했습니다[6]. 시편을 세워 증착한 경우에는 시편 9개의 양면 두께가 목표의 2.5 % 안에 들었습니다. 같은 배치 안에서도 부품을 놓는 방향과 측정 위치에 따라 두께 값이 달라진다는 뜻입니다.
목표 두께는 코팅 업체의 운영 범위 안에서
(주)와인이 운영하는 일반 부품의 두께 범위는 0.5–50 µm입니다. 절연·내습용 박막은 0.5–2 µm, 옥외·부식 환경용은 10–25 µm로 설계합니다[8]. 운영 범위 밖의 목표 두께를 적은 사양서는 견적 단계로 넘어가지 못합니다.
측정 시점도 한 줄로
코팅 직후에 측정한 값과 후속 조립·열처리를 거친 뒤에 측정한 값은 다른 조건의 값입니다. 어느 시점의 값을 합격 판정에 쓸지 정하지 않으면 같은 부품에서 나온 두 값이 각각 합격과 불합격을 가리키게 됩니다.
공차가 좁으면 측정 방법도
두께 항목에도 합격선 4요소의 1번인 시험 방법을 적습니다. Riahi 연구진은 티타늄 위 Parylene C 두께를 세 가지 광학 방법으로 측정해, 목표 10 µm 배치의 평균이 반사 분광 9.38 µm, 타원 편광 9.03 µm, 백색광 간섭 9.44 µm였다고 보고했습니다[7]. 연구진은 방법 간 차이를 약 0.2 µm로 요약했지만, 논문 표의 값으로 계산하면 이 배치에서는 0.41 µm입니다(이 글에서 계산한 값). 목표 20 µm 배치에서는 타원 편광으로 두께를 구하지 못했습니다.
공차가 좁은 항목은 측정 방법과 장비까지 함께 적어 두어야 같은 막을 두고 다른 값이 나오는 일을 막을 수 있습니다.
밀착력 합격 등급은 무엇을 기준으로 정하는가?
밀착력 합격 등급은 규격이 아니라 부품의 사용 환경을 기준으로 정합니다. 사양서에는 요구 등급과 시편 측정 여부를 함께 적습니다.
Method B를 명시합니다
총 두께 125 µm 이하인 Parylene 코팅에는 ASTM D3359 규격 중 격자 패턴을 긋는 Method B를 적용합니다[2]. 사양서에는 규격 번호 옆에 Method B와 요구 등급을 함께 적습니다. 규격 번호만 적으면 발주처와 코팅 업체가 Method A와 Method B 가운데 어느 쪽으로 측정한 값인지 서로 다르게 읽을 수 있습니다.
합격 등급은 발주처와 합의합니다
(주)와인은 재질별로 밀착력을 설계하고, 고객이 요청하면 동반 시편으로 크로스컷 시험을 합니다[8]. 계약에서 몇 등급을 합격으로 볼지는 (주)와인이 혼자 정하지 않습니다. 같은 4B라도 실내 계측기와 옥외 제어 모듈에서 뜻하는 위험이 다르기 때문입니다. 등급 판정 기준과 시험 절차는 ASTM D3359 크로스컷 시험에 등급별로 정리했습니다.
파괴 검사는 동반 시편에서
크로스컷 시험은 칼집을 내는 파괴 검사입니다. 실부품에 하면 그 부품은 쓸 수 없습니다. "배치별 동반 시편(실부품과 동일 재질)에서 측정한다"는 문장을 사양서에 적습니다. 밀착력 항목에서 빠지기 쉬운 칸이 바로 이 3번 측정 위치입니다.
마스킹 경계는 공차를 어디까지 쓸 수 있는가?
마스킹 경계 공차는 코팅 업체의 마스킹 정밀도까지 쓸 수 있습니다. (주)와인 기준으로는 ±0.1 mm 이상입니다.
(주)와인의 마스킹 경계 정밀도는 약 100 µm, 곧 0.1 mm입니다[8]. 도면에 경계 공차를 ±0.05 mm처럼 좁게 적으면 공정 능력(Process capability)을 넘습니다. 이 경우 ±0.1 mm 이상으로 조정합니다. ±0.1 mm보다 정밀한 경계가 필요하면 마스킹이 아니라 형상 설계로 해결합니다.
경계는 해칭과 기준 치수로
"커넥터부 코팅 제외"라는 모호한 표현 대신 도면에 해칭(Hatching)으로 영역을 표시합니다. 기준 모서리에서 측정한 치수도 함께 적습니다. 경계 항목의 분쟁은 공차 숫자보다 기준선이 없는 데서 생깁니다.
검사 방식도 지정합니다
육안 검사인지, 몇 배율의 현미경 검사인지 정하지 않으면 검사자마다 결과가 달라집니다. 아래 예문 3번처럼 경계 항목에 검사 배율을 함께 적어 둡니다.
검사 시료 수와 판정 단위는 어떻게 정하는가?
판정 단위는 1배치를 1로트로 정의한 뒤, 로트마다 몇 개를 측정할지 적어 정합니다.
로트의 정의
Parylene은 진공 챔버에서 한 번에 증착되고 배치가 다르면 챔버 내부 조건도 달라지므로, 사양서에서는 1회 증착 배치(Batch)를 1로트(Lot)로 정의합니다. 로트를 정의하지 않으면 한 개의 불합격이 전량 불합격인지 그 배치만의 불합격인지를 두고 이견이 생깁니다.
시료 수의 공개 권고
공개된 권고로는 표면절연저항 시험법이 있습니다. 이 시험법은 합격·불합격 판정이 목적이면 최소 10개, 재료·공정 비교가 목적이면 최소 3개의 시료를 권합니다[4]. 이 값은 표면절연저항 시험에 한정되므로, 다른 항목의 시료 수는 부품 조건에 맞춰 정합니다.
파괴 검사와 비파괴 검사의 분리
파괴 검사 항목(밀착력)은 동반 시편으로, 비파괴 검사 항목(두께·외관)은 실부품으로 나눠 검사 수량을 지정합니다. 동반 시편은 실부품과 재질이 같아야 의미가 있습니다.
양산 이관 때의 재점검
시제품에서 양산으로 넘어가면 챔버가 커져 1배치당 부품 수가 늘어납니다. 로트 크기와 샘플링 수량을 다시 점검해야 검사 강도가 유지됩니다. 시제품 사양서의 시료 수를 양산에 그대로 쓰면 로트가 커진 만큼 검사 비율이 낮아지기 때문입니다. (주)와인은 60L·300L·1100L 세 챔버 사이에서 설정값, 전처리, 마스킹, 합격 기준을 그대로 옮기고, 두께만 기준 시편으로 다시 맞춰 양산으로 넘어갑니다[8].
사양서에 그대로 옮겨 적을 문장은 무엇인가?
아래 다섯 줄을 도면 옆이나 사양서에 붙여 넣고 부품 조건에 맞게 수치를 적으면 합격선 4요소가 모두 채워집니다. 모르는 값은 비워 두는 대신 "협의"라고 적어 주시면, 그 항목만 따로 문의하고 나머지 검토를 먼저 진행합니다.
- 두께 — 평면부 기준 ○○ µm ±○○ µm, 측정 방법(장비) ○○, 지정 위치 3점 측정, 코팅 직후 측정.
- 밀착력 — ASTM D3359-23 Method B, ○B 이상, 배치별 동반 시편 ○개 측정(실부품과 동일 재질).
- 마스킹 경계 — 도면 해칭 영역 코팅 제외, 기준 모서리에서 ○○ mm, 경계 공차 ±0.1 mm 이상, 검사 배율 ○○배.
- 외관 — IPC-A-610J §10.8(컨포멀 코팅) 기준, 요구 Class 지정[5], 필요하면 판정 기준 사진 첨부.
- 판정 단위 — 1배치 1로트, 로트당 두께 실부품 ○개·밀착력 시편 ○개 측정, 불합격 발생 시 재작업·재검사 절차 규정.
5번의 불합격 시 처리 절차도 사양서에 미리 적어 둡니다. 불량이 나왔을 때 재코팅할지, 박리한 뒤 재작업할지, 전량 재검사할지를 정하는 칸입니다. 이 칸을 채워 두면 납품 뒤에 협상이 아니라 정해진 절차로 대처할 수 있습니다.
사양서로도 해결되지 않는 것은 무엇인가?
부품 형상이 만드는 결과, 합격선의 오남용, 유료 규격 원문의 확인 세 가지는 사양서만으로 해결되지 않습니다.
- 형상이 만드는 두께 — 사양서를 빠짐없이 써도 형상이 복잡한 부위나 깊은 홈 안쪽의 실제 증착 두께는 시제품을 코팅해 보기 전까지 예측하기 어렵습니다. 사양서는 판정 기준을 정하는 문서입니다. 물리적 결과를 보증하는 문서가 아닙니다. (주)와인은 60L 소형 챔버에서 샘플 테스트를 먼저 해 실제 두께를 확인합니다. 절차는 코팅 샘플 테스트 절차에 정리했습니다.
- 합격선의 오남용 — 합격 등급을 높이고 검사 수량을 늘릴수록 검사 비용이 오르고 리드타임이 길어집니다. 실내용 장비 부품에 옥외·항공 전자장비 수준의 사양까지 요구할 필요는 없습니다. 합격선은 부품이 겪을 환경에 맞춰 정하는 값입니다.
- 유료 규격의 원문 확인 — IPC-A-610J 같은 상용 규격은 원문이 유료입니다. 이 글은 발행처가 공개한 범위에서 규격 번호와 개정 문자까지만 확인했습니다[5]. 사양서에 인용할 때는 발주처가 원문을 직접 확보합니다. 요구하는 Class와 조항 번호까지 지정하면 법적·기술적 분쟁을 줄일 수 있습니다.
사양서와 함께 코팅 업체에 확인할 질문은 Parylene 코팅 업체 선정 기준에 따로 정리했습니다.
핵심 요약
- 규격이 비워 두는 합격선 — 규격 번호는 측정 방법만 지정합니다. ASTM D3359-23도 0–5 등급의 척도만 제시하므로, 합격 수치는 사양서에 별도로 적습니다.
- 합격선 4요소 — 품질 항목마다 시험 방법, 합격선, 측정 위치·시점, 판정 단위의 네 칸을 모두 채웁니다. 규격이 채우는 칸은 시험 방법 하나뿐이고, 나머지 세 칸은 계약 당사자가 합의해 적습니다.
- 두께와 밀착 등급을 쓰는 법 — 두께는 "10 µm"가 아닌 "평면부 기준 10 µm ±2 µm, 3점 측정, 코팅 직후 측정" 형태로 적습니다. 공차가 좁으면 측정 방법(장비)도 적습니다. 평판 시편에서도 놓는 방향과 위치, 측정 방법에 따라 두께 값이 달라집니다. 밀착 등급은 ASTM D3359-23 Method B, 요구 등급, 동반 시편 측정 여부를 문장으로 적습니다.
- ±0.1 mm 이상인 경계 공차 — (주)와인의 마스킹 경계 정밀도가 약 100 µm이므로 경계 공차는 ±0.1 mm 이상으로 설정합니다. 도면에는 해칭 영역과 기준 치수를 명시합니다.
- 판정 단위와 불합격 절차 — 1회 증착 배치를 1로트로 정의합니다. 파괴 검사는 동반 시편, 비파괴 검사는 실부품으로 수량을 지정합니다. 불합격 발생 시 재작업·재검사 절차를 사양서에 미리 적어 둡니다.
(주)와인은 고객사 부품의 사용 환경, 형상, 도면의 마스킹 경계를 확인하고, 그에 맞는 두께 공차와 합격 등급, 판정 단위를 제안합니다. 복잡한 형상의 실제 두께는 60L 챔버 샘플 테스트로 먼저 확인합니다.
이 글의 용어 풀이 (4)
표면절연저항(SIR) — 습한 조건에서 절연물 표면을 타고 흐르는 누설을 저항으로 측정한 값입니다. 시험법이 합격선까지 정하지는 않습니다.
동반 시편(Witness coupon) — 실부품과 같은 재질로 만들어 같은 배치에 함께 넣는 시험용 조각입니다. 부품을 깎지 않고 파괴 검사를 하려고 씁니다.
해칭(Hatching) — 도면에서 면을 빗금으로 칠해 범위를 지정하는 표기입니다. 코팅 제외 영역을 말이 아니라 도면으로 분명히 정할 때 씁니다.
로트(Lot) — 합격·불합격을 함께 판정하는 묶음 단위입니다. Parylene에서는 한 번의 증착 배치를 한 로트로 정합니다.
사양서나 도면을 보내 주시면 합격선 4요소 가운데 비어 있는 칸과 자사 공정으로 판정 가능한 범위를 구분해 회신합니다. 일반 준비 사항은 부품 코팅 견적 체크리스트에 정리했습니다. 문의하기 · 컨포멀 코팅 규격 보기
참고자료
번호는 성격별로 묶어 매겼습니다(규격 → 시험법·판정 기준 → 학술 문헌 → 자사 데이터). 본문의 번호가 아래 목록의 번호입니다. (주)와인의 두께 범위·마스킹 정밀도·챔버 구성은 자사 설비 운영 기준(참고자료 8)이며, 규격이 정한 값이 아닙니다. 사양서 예문은 (주)와인의 접수 기준이며 업계 표준 양식이 아닙니다. 학술 문헌 6·7은 실리콘·티타늄 평판 시편의 연구 결과이며, 실부품의 위치별 두께 값이 아닙니다.
규격
- IPC-CC-830C (2018-12), Qualification and Performance of Electrical Insulating Compound for Printed Wiring Assemblies, IPC. https://www.electronics.org/TOC/IPC-CC-830C-toc.pdf — §1.1이 "inspections are performed on standardized test vehicles instead of real production assemblies", §1.2가 "this specification is for materials qualification and conformance only and not for materials application or performance in the end use environment"라고 규정. 완성 부품의 실사용 환경 성능은 범위 밖이라는 근거.
- ASTM D3359-23, Standard Test Methods for Rating Adhesion by Tape Test, ASTM International (2023-02-01 승인, 2023-03 발행). https://store.astm.org/d3359-23.html — 도막에 낸 칼자국 위에 감압 점착 테이프를 붙였다 떼어 밀착을 0–5 등급으로 평가. 총 두께 125 µm(5 mil) 초과는 X컷의 Method A, 미만은 격자 패턴의 Method B. Method B를 125 µm보다 두꺼운 막에 쓰려면 칼자국 간격을 넓히고 구매자와 판매자가 명시적으로 합의해야 한다고 적습니다. 합격 등급은 이 규격이 정하지 않습니다.
- ASTM E595-15(2021), Standard Test Method for Total Mass Loss and Collected Volatile Condensable Materials from Outgassing in a Vacuum Environment, ASTM International (2021-04-01 재승인, 2021-05 발행). https://store.astm.org/e0595-15r21.html — 125 °C에서 7×10⁻³ Pa 미만 진공에 24시간 노출해 TML과 CVCM을 측정하는 스크리닝 시험법. 합격 기준은 이 규격이 정하지 않습니다.
시험법·판정 기준
IPC-TM-650 Test Methods Manual, Method 2.6.3.7, Surface Insulation Resistance, IPC, 2007-03. https://www.electronics.org/sites/default/files/test_methods_docs/2-6-3-7.pdf — 표면절연저항 측정 절차를 정의하는 시험법(03/07). §1: 합격·불합격 같은 이진 판정에 쓸 지표를 제공하도록 설계. §3: 시료 종류·수·준비 방법·시험 요구는 상위 규격(예: J-STD-004)이나 조달 문서에 기술. §7.1: 이진 판정이면 최소 시료 10개, 재료·공정 비교면 최소 3개 권고. 판정용 지표는 주되 요구값은 상위 규격·조달 문서가 정한다는 근거.
IPC-A-610J, Acceptability of Electronic Assemblies, IPC(Global Electronics Association), 2024-03(IPC-A-610H 2020-09판 대체). https://www.electronics.org/TOC/IPC-A-610J_TOC.pdf — 전자 조립품의 합격 판정 기준 규격. 목차상 10.8 컨포멀 코팅(10.8.1 일반, 10.8.2 피복, 10.8.3 두께). 상용 규격이어서 원문은 유료이며, 발행처가 공개한 목차 문서에서 규격 번호와 개정 문자(Revision J)까지만 확인했습니다. 조항별 판정 문구는 원문을 확보해 확인해야 합니다.
학술 문헌
Sim, J. H., Chae, H., Kim, S.-B. & Yoo, S., "Simple and practical methods for utilizing parylene C film based on vertical deposition and laser patterning", Scientific Reports 12, 9506, 2022. https://doi.org/10.1038/s41598-022-13080-w (Europe PMC 전문 PMC9184507, CC BY 4.0) — KAIST. 1인치 실리콘 시편 2장을 겹쳐 목표 4 µm로 Parylene C를 증착하고 윗면·아랫면의 가운데와 가장자리 두께를 측정. 수평 배치에서는 아랫면이 윗면보다, 아랫면 가운데가 가장자리보다 얇았음. 세워 증착하면 시편 9개의 양면 두께가 목표 4 µm의 2.5 % 안. 평판 시편 연구이며, 수평 배치의 두께 값은 그래프로만 제시되어 여기에 옮기지 않았습니다.
Riahi, S., Braiek, S., Martins, N., Bouville, D., Lafosse, X., Mahut, F., Bosseboeuf, A., Thomasset, M., David, C., Becan, G., Boutaud, B., Lefeuvre, E. & Ammar, M., "Highly Controlled Parylene C Coating on Titanium for Invasive Biomedical Applications", Micromachines 17(8), 953, 2026. https://doi.org/10.3390/mi17080953 (Europe PMC 전문 PMC13515705, CC BY 4.0) — Université Paris-Saclay 등. Grade 1 티타늄에 Parylene C를 목표 1·5·10·20 µm로 증착하고 세 광학 방법으로 두께 측정. 평균은 반사 분광 0.87 · 4.55 · 9.38 · 19.17 µm. 방법 간 차이 약 0.2 µm(표 1–3). 임플란트용 티타늄 평판 시편이며, 실부품의 위치별 두께는 다루지 않았습니다. 출판본은 표 4가 표 3과, 표 6이 표 5와 같은 수치로 실려 있습니다.
자사 데이터
- (주)와인 자사 운영 기준 (2026-08) — 두께 운영 범위 0.5–50 µm(박막 0.5–2 µm, 옥외·부식 환경 10–25 µm), 재질별 밀착력 설계(밀착 크로스컷은 요청 시), 마스킹 경계 정밀도 약 100 µm, 60L·300L·1100L 3-Tier 챔버 간 설정값·전처리·마스킹·합격 기준 이관(두께는 기준 시편으로 재조정). 자사 설비 운영 기준이며 외부 시험기관 성적서가 아닙니다. 부품 형상에 따라 재현되지 않는 조건이 있습니다.