1분 요약 (Executive Summary)
- 작동 온도 조절의 딜레마와 부식 촉진 현상 — 작동 온도를 높이면 수분 응축은 줄어들지만 역설적으로 부식 반응 속도가 빨라지기 때문에, 단순히 온도를 조절하는 방식만으로는 해결할 수 없는 구조적 한계 구간이 존재합니다 (참고자료 1).
- 저온 응축 구간을 보호하는 표면 코팅의 역할 — 온도를 무작정 높이기 어려운 저온 구간에서는 표면 코팅이 장비를 보호하는 가장 현실적인 대안입니다. 이때 결함 없이 균일한 두께를 유지하는 연속막의 성형이 전체 공정의 성패를 좌우합니다.
- 파릴렌 C 도입 여부를 가르는 80 °C 적용 경계점 — 파릴렌 C 소재의 공기 중 연속 사용 온도 한계인 80 °C는 현장에 코팅을 도입할지 여부를 결정하는 가장 핵심적인 기준점이 됩니다 (참고자료 2).
- 응축액 체류 여부에 따른 맞춤형 두께 설계 — 산성 응축액이 고여 머무는 부품과 단순한 유체 흐름만 지나가는 부품을 명확히 구분해야 하며, 부식 환경에 직접 노출되는 부품은 10–25 µm 범위에서 별도의 목표 두께를 따로 설정해야 합니다 (참고자료 8).
- 마스킹 필수 부위 지정과 코팅으로 해결할 수 없는 한계 — 금속 실링면, 구동 나사축, 접지면, 그리고 계측 포트는 코팅 대상에서 제외하도록 마스킹해야 합니다. 아울러 분말 침적 현상, 상시 고온 구간, 이미 부식이 진행된 표면은 코팅만으로는 해결되지 않으므로 별도의 보완 대책이 요구됩니다.
배기 가스가 진공 챔버를 빠져나와 식으면서 이슬점 아래로 떨어지면 부산물이 액상으로 맺혀 산성 액막을 만들고, 그 아래에서 부식이 빠르게 진행됩니다. 스크러버 입구와 진공펌프 전단은 이 문제가 가장 뚜렷하게 나타나는 구간입니다.
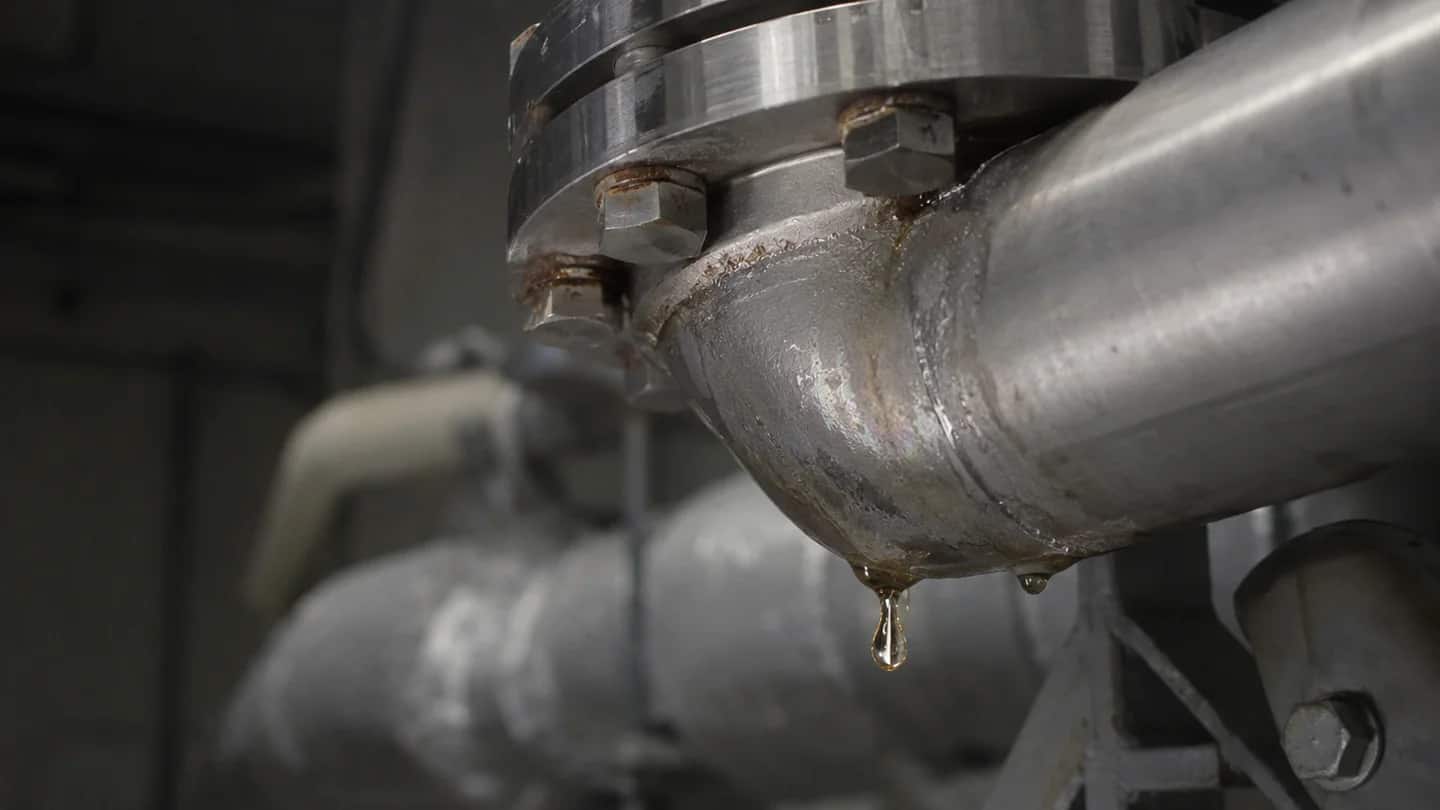
부식은 배관 한가운데가 아니라 응축액이 고여 머무는 곳에서 시작됩니다. 진공펌프 제조사의 기술 기고도 응축과 침적이 온도가 낮거나 압력이 높은 곳에 국부적으로 생긴다고 설명합니다(참고자료 1). 굽힘부(Elbow) 바닥, 플랜지 이음면, 볼트 체결 부위처럼 액이 고이는 자리에 산성 액막이 가장 오래 남습니다. 방울로 맺혀 떨어질 만큼 액이 정체되는 면이 있다면 두께 설계의 우선순위가 달라집니다.
Parylene(파릴렌) 코팅은 온도를 올려 응축을 막을 수 없는 이 저온 구간에서 부품 표면을 덮어 보호하는 대안입니다. 다만 Parylene C의 연속 사용 온도인 80 °C를 넘는 곳에는 권장하지 않습니다.
스크러버 입구와 진공펌프 전단 부품의 부식 대책을 검토하는 설비·공정 담당자를 위해, 온도 조절만으로는 풀리지 않는 이유, Parylene 코팅의 적용 기준, 응축 부품의 두께 설계, 마스킹할 부위, 코팅이 막지 못하는 영역을 차례로 정리합니다.
왜 온도 조절만으로는 문제가 풀리지 않는가?
온도를 높이면 응축은 줄지만, 역설적으로 부식 반응은 더 빨라지기 때문입니다.
배관이나 펌프의 온도를 올려 응축을 막으려 하면 이번에는 고온이 부식을 앞당기므로, 온도 조절만으로는 풀 수 없는 한계 구간이 생깁니다. 진공펌프 제조사 Edwards의 기술 기고도 이 상충 관계를 다룹니다. 높은 온도로 운전하면 응축은 막지만 펌프 내부 씰(Seal)에 부담을 주고, 고온 자체가 부식을 촉진한다는 설명입니다(참고자료 1).
표면 코팅이라는 대안
같은 기고는 이 딜레마의 대안으로 표면 코팅을 제시하며, 오염과 결함 없이 균일한 두께를 유지하는 연속적이고 컨포멀한 막이 성패를 좌우한다고 설명합니다. 일반 산업 공법은 기재(Substrate)까지 이어지는 미세결정 구조의 누설 경로를 남기기 쉽다는 지적도 덧붙입니다.
기고에 실린 펌프 시험 데이터
기고에 실린 시험 데이터를 보면, 코팅하지 않은 펌프 2대는 각각 35일과 50일 만에 모터 전류가 과다해져 서비스에서 빠졌습니다. 반면 코팅을 적용한 3대는 시험 기간 내내 모터 전류가 안정적이었고, 조사 시점에 그중 2대가 460일 넘게 가동 중이었습니다.
다만 저자가 진공펌프 제조사 소속이고, 적용한 코팅이 Parylene이라고 명시하지도 않았습니다. 구체적인 수치보다는, 표면 코팅이 온도 제어의 한계를 넘는 대안이라는 방향만 참고하시길 권합니다.
코팅 적용 여부를 결정하는 가장 중요한 기준은 무엇인가?
배기 환경 부품에 Parylene 코팅을 도입할지 판단하는 기준은 부품 표면의 상시 온도입니다. Parylene C의 공기 중 연속 사용 온도인 80 °C가 적용 여부를 나누는 경계선입니다.
상시 온도가 80 °C를 넘는 고온 구간이라면 Parylene 코팅을 권장하지 않습니다. 반대로 공정상 온도를 높이지 못해 응축이 생기는 저온 구간이야말로 Parylene 코팅이 제 역할을 하는 자리입니다. 히터 재킷 등으로 라인을 가열해 운전 중이시라면, 코팅을 검토할 때 현재 히터 설정 온도를 먼저 알려 주십시오.
Parylene N·C의 연속·단기 사용 온도는 표 1에 정리했고, 종류별 연속 사용 온도는 Parylene 종류 비교에도 정리했습니다.
| Parylene 종류 | 연속 사용 온도 | 단기 사용 온도 |
|---|---|---|
| Parylene N | 60 °C | 80 °C |
| Parylene C | 80 °C | 100 °C |
표 1의 수치는 제조사 기술자료 기준입니다. (주)와인은 Parylene C와 N을 모두 운영하며, 부식성 배기 환경 부품에는 가스 차단 성능이 높은 C 타입을 기본 사양으로 먼저 검토합니다.
80 °C가 뜻하는 것과 한계 근처의 용도
재료 공급사의 기술자료는 시험 데이터를 아레니우스(Arrhenius) 식으로 외삽해, Parylene C가 80 °C에서 공기 중 10년을 견딜 것으로 봅니다. 온도가 높을수록 막의 수명은 짧아지므로, 적용 환경이 한계 온도에 가까운 용도라면 실제 사용 조건에 가깝게 완성 구조물을 시험하라고 권합니다(참고자료 2). 학술 문헌도 공기 중 10만 시간 기준 장기 사용 온도를 약 72 °C로 추정해 제조사 사양과 부합합니다(참고자료 4). 물성 전체는 Parylene 물성표에 출처와 함께 실었습니다.
온도가 오르면 커지는 산 손상
온도가 오르면 막 자체도 산에 더 쉽게 손상됩니다. 공급사 시험에서 유리판에서 떼어낸 Parylene C 단독 필름을 실온에서 90분 담갔을 때, 10 %·37 % 염산과 10 %·95–98 % 황산에서 두께 변화는 0.0–0.4 %였습니다. 75 °C에서 120분 담그자 37 % 염산 4.1 %, 95–98 % 황산 5.1 %로 커졌고, 고농도 질산·크롬산 같은 산화성 산은 막을 심하게 열화시켰습니다(참고자료 3). 기재에 붙은 막이 아닌 단독 필름의 값이며, 불산(HF)과 실제 배기 응축액은 시험하지 않았습니다.
응축액이 고이는 부품의 코팅 두께는 어떻게 잡아야 하는가?
응축액이 실제로 고여 머무는 부품과 가스 흐름만 지나가는 부품을 나눠, 부식 환경 부품은 10–25 µm 범위에서 목표 두께를 따로 잡습니다.
(주)와인은 0.5–50 µm 범위에서 코팅 공정을 운영하며, 산성 응축 같은 부식 환경에 노출되는 부품은 보통 10–25 µm 수준으로 목표 두께를 설계합니다. 코팅이 두꺼울수록 막을 통과하는 수분이 줄기 때문입니다.
부품을 나눠 두께를 정하는 이유
두꺼워질수록 납기와 부품의 치수 공차 부담도 함께 커집니다. 산성 응축액이 실제로 고여 머무는 부품에는 두께를 높게, 가스 흐름만 지나가는 부품에는 상대적으로 낮게 목표 두께를 따로 정하는 이유입니다.
수분을 거의 머금지 않는 막
Parylene C 막은 산성 액막 아래에 놓이더라도 수분을 거의 머금지 않습니다. 투습률(WVTR)은 90 % RH·37 °C 조건에서 0.08 g·mm/m²·day이고, 24시간 수분 흡수율은 0.1 % 미만입니다(참고자료 2).
시간이 지나면 뚫릴 수 있는 막
다만 수분이 거의 스미지 않는다는 말이 영구 차단을 뜻하지는 않습니다. 304 스테인리스에 10 µm Parylene C를 입혀 60 °C 황산구리 용액에 담근 연구에서는 66–73일째에 용액이 금속 표면까지 닿았습니다(참고자료 7). 저자들은 이를 상온 약 2년으로 환산했지만 가속 계수를 가정한 값이고, 산성 배기 응축액이나 다른 두께는 시험하지 않았습니다. 액이 오래 머무는 부품이라면 막도 시간이 지나면 뚫릴 수 있다고 보고 점검 주기를 함께 정하는 편이 안전합니다.
(주)와인의 산성 응축 환경 코팅 운영 기준과 적용 한계는 표 2에 정리했습니다.
| 항목 | 운영 기준 | 적용 한계와 실무 고려 사항 |
|---|---|---|
| 코팅 두께 | 0.5–50 µm 운영, 부식 환경은 10–25 µm | 두께가 늘수록 치수 공차·기밀성·동작성에 미치는 영향도 커짐 |
| 증착 속도 | Parylene C 기준 약 1.5–2.5 µm/hr | 25 µm 목표 시 증착에만 약 10–17시간 소요 (전체 코팅 납기에 영향) |
| 마스킹 경계 | 약 100 µm 수준의 정밀도로 관리 | 코팅 제외 영역을 도면에 미리 명시 |
| 챔버 용량 | 60L · 300L · 1100L 3단 챔버 운영 | 대형 배관·밸브 부품도 접수 가능하나 적재 방식은 사전 협의 |
표 2는 2026년 8월 기준 (주)와인 자사 운영 기준이며, 규격이 정한 값도 계약 보증 사양도 아닙니다.
어떤 부위를 마스킹해 코팅에서 제외해야 하는가?
코팅에서 제외할 부위는 금속 실링면, 구동하는 나사축, 접지면과 계측 포트입니다.
반도체 장비의 배기 라인이나 밸브 부품에 Parylene 코팅을 적용할 때, 이 세 부위에 막이 입혀지면 부품 본래의 기계적·전기적 기능을 잃거나 오히려 공정 문제를 일으킬 수 있습니다.
세 부위에서 생기는 문제
- 금속 실링면 — 금속면끼리 직접 맞닿아 기밀을 유지하는 부위입니다. 그 사이에 고분자 막이 끼어들면 기밀이 깨져 가스 누설로 이어질 수 있습니다.
- 구동하는 나사축 — 밸브 개폐처럼 반복 마찰이 일어나는 나사부를 코팅하면, 구동 중 막이 깎여 나가 그대로 챔버 내부의 파티클(Particle) 오염원이 됩니다.
- 접지면과 계측 포트 — 절연 특성을 가진 Parylene 막이 전기 신호와 접지 경로를 차단하므로 마스킹으로 보호해야 합니다.
도면에 해당 영역을 미리 표시해 주시면 부품 형상에 맞는 마스킹 방식을 검토해 제안드립니다. 밸브 나사부의 정적·동적 구분은 배기라인 부식과 Parylene 대응에서 다뤘습니다.
Parylene 코팅이 막지 못하는 것은 무엇인가?
Parylene 코팅이 막지 못하는 것은 분말 침적, 상시 고온 구간, 이미 부식된 표면 세 가지입니다.
코팅이 모든 문제를 푸는 것은 아니어서, 이 세 가지는 코팅 사양이나 두께를 바꾸는 것만으로는 해결되지 않고 별도 대책이 필요합니다.
- 분말 침적(Powder Deposition) — 코팅은 부식을 늦추지만, 배기 가스 속 분말 부산물이 표면에 쌓이는 물리적 현상 자체를 막지는 못합니다. 침적 문제는 코팅이 아니라 배관 온도 설계나 유체 유동 설계로 풀어야 합니다. TiN 원자층 증착 공정의 배기를 다룬 연구도 TiO₂ 분말과 NH₄Cl이 배기라인과 건식 펌프 안에서 굳어 배기 흐름을 떨어뜨리고, NH₄Cl이 펌프 로터와 축의 금속 표면을 반복해서 부식시킨다고 설명합니다. 대책으로는 펌프를 부산물의 녹는점에 가까운 조건에서 운전하고 콜드 트랩(Cold trap)으로 포집하는 방법을 듭니다(참고자료 6).
- 상시 고온 구간 — 앞서 본 대로 Parylene C의 연속 사용 온도인 80 °C를 넘는 환경이라면, 코팅 대신 다른 내열 소재나 별도 대책을 찾아야 합니다.
- 이미 부식된 표면 — 녹 같은 부식 생성물이 남은 채로 그 위에 바로 코팅을 올리면 계면 밀착이 크게 떨어집니다. Parylene C를 냉간압연강판에 바로 입힌 연구에서는 막과 기재 사이에 밀착이 없어 부식 방지 효과가 나타나지 않았고, 플라즈마 처리로 산화막을 걷어내고 계면층을 만든 뒤에야 기존 방청 처리만큼 견뎠습니다(참고자료 5). 코팅 전에 세정과 부식 제거가 먼저 이루어져야 하며, (주)와인은 SUS 밀착 공정과 마찬가지로 크로스컷(Cross-cut) 시험으로 밀착을 검증합니다.
Parylene이 맞지 않는 더 자세한 경우는 단점 솔직 리뷰에 정리했습니다.
핵심 요약
- 작동 온도 조절의 딜레마와 부식 촉진 현상 — 배기 라인의 온도를 높여 응축을 막으려 하면 역설적으로 부식 반응이 더 빨라집니다. 온도 조절만으로는 풀 수 없는 상충 관계입니다.
- 저온 응축 구간을 보호하는 표면 코팅의 역할 — 온도로 풀 수 없는 저온·응축 구간이 바로 Parylene 코팅의 자리입니다. 이 구간에서는 결함 없이 균일하게 형성된 연속막이 성패를 좌우합니다.
- 파릴렌 C 도입 여부를 가르는 80 °C 적용 경계점 — Parylene C 기준으로 상시 표면 온도 80 °C가 코팅 도입 여부를 정하는 경계선입니다. 그 위의 고온 구간에는 다른 대책이 필요합니다.
- 응축액 체류 여부에 따른 맞춤형 두께 설계 — 산성 응축액이 고여 머무는 부위와 가스 흐름만 지나가는 부위를 구분해 목표 두께를 따로 정합니다. 그래야 불필요한 납기와 치수 공차 부담을 줄일 수 있습니다.
- 마스킹 필수 부위 지정과 코팅으로 해결할 수 없는 한계 — 금속 실링면, 구동 나사축, 접지면과 계측 포트는 코팅에서 제외(마스킹)합니다. 분말 침적, 상시 고온 구간, 이미 부식된 표면은 코팅만으로 해결되지 않아 별도 대책이 필요합니다.
(주)와인은 고객사 배기 부품의 상시 표면 온도, 공정 가스 조건, 응축액이 고이는 위치를 함께 보고 맞는 Parylene 종류와 목표 두께, 마스킹 범위를 제안합니다.
이 글의 용어 풀이 (4)
이슬점 — 기체에 섞인 성분이 액체로 맺히기 시작하는 온도입니다. 배기가 이 온도 아래로 식는 지점부터 산성 응축액이 생깁니다.
연속 사용 온도(Continuous service temperature) — 막이 성능을 유지한 채 계속 견디는 온도 상한입니다. Parylene C는 80 °C이고, 그 위는 적용 대상이 아닙니다.
투습률(WVTR) — 일정 시간 동안 막을 통과하는 수증기의 양입니다. 값이 낮을수록 액막 아래에서도 기재까지 스며드는 수분이 적습니다.
파티클(Particle) — 공정 챔버를 오염시키는 미세 입자입니다. 구동면의 코팅이 마찰로 깎이면 그 자체가 발생원이 됩니다.
부품 도면과 함께 해당 구간의 상시 표면 온도·공정 가스·응축 여부 세 항목을 알려 주시면 적용 가능 여부와 목표 두께를 회신드립니다. 일반 준비 사항은 견적 요청 체크리스트에 정리했습니다. 적용 문의하기 · 전자·반도체 적용 분야 보기
참고자료
번호는 성격별로 묶어 매겼습니다(산업 기술자료 → 제조사 기술자료 → 학술 문헌 → 자사 데이터). 본문 괄호 안의 번호가 해당 항목을 가리킵니다. (주)와인의 두께 범위·증착 속도·마스킹 정밀도는 자사 설비 운영 기준(참고자료 8)이며, 규격이 정한 값이 아닙니다. 산 침지와 용액 침투 결과(참고자료 3·7)는 단독 필름이나 황산구리 용액 조건이며, 실제 배기 응축액으로 시험한 값이 아닙니다.
산업 기술자료
- Brightman, A.(Edwards), "Harsh New Processes and Materials Pose Challenges for Vacuum Systems", Semiconductor Digest, 2020-02-08. https://www.semiconductor-digest.com/harsh-new-processes-and-materials-pose-challenges-for-vacuum-systems/ (2026-08-17 확인, 2026-10-07 원문 재확인) — 응축과 침적이 압력이 높거나 온도가 낮은 곳에 국부적으로 생긴다는 서술, 고온 운전이 응축은 막지만 씰에 부담을 주고 부식을 촉진한다는 서술, 표면 코팅 대안과 "균일한 두께의 연속적이고 고도로 컨포멀한 막"의 중요성, 일반 산업 공법이 기재까지 이어지는 누설 경로를 남긴다는 지적, 미적용 펌프 2대가 각각 35일·50일에 모터 전류 과다로 서비스에서 제외된 반면 처리 펌프 3대는 시험 기간 내내 모터 전류가 안정적이었고 조사 시점에 그중 2대가 460일 이상 가동 중이었다는 실험 데이터. 저자가 진공펌프 제조사 소속인 업계 기술자료이며 해당 코팅이 Parylene이라고 명시하지 않았습니다.
제조사 기술자료
- Specialty Coating Systems, SCS Parylene Properties, 2018. https://scscoatings.com/parylene-coatings/properties/ · 본문 확인은 공개 미러본 https://nrf.aux.eng.ufl.edu/_files/documents/176.pdf (2026-10-07 원문 확인) — 표 4: 연속 사용 온도 N 60·C 80 °C, 단기 사용 온도 N 80·C 100 °C. C절 1항: 시험 데이터의 아레니우스 외삽으로 N·C가 공기 중 각각 60·80 °C에서 10년 견딜 것으로 예상하며, 온도가 높을수록 수명이 짧아지므로 한계에 가깝거나 넘는 용도는 실제 사용 조건에 가깝게 완성 구조물을 시험하라고 권함. 표 3: Parylene C 수증기 투과율 0.08 g·mm/m²·day(ASTM F1249, 90 % RH, 37 °C). 24시간 흡수율 N·C·D·HT 모두 0.1 % 미만. 재료 공급사가 발행한 이해관계 있는 1차 자료입니다.
- Solvent Resistance of Parylenes C, N, D, Technology Letter #10, Revised 05-85. https://vp-sci.com/wp-content/uploads/Solvent_Resistance-of-Parylenes-C-N-D.pdf (2026-10-10 원문 PDF 확인) — 시험법: 이형제를 바른 유리판에 0.5–1.5 mil로 증착해 떼어낸 단독 필름을 시약에 담그고 적외선(IR)으로 두께 변화를 측정. Table III(실온 90분) Parylene C: 염산 10 %·37 % 0.0 %, 황산 10 % 0.3 %·95–98 % 0.4 %. Table IV(75 °C 120분) Parylene C: 염산 10 % 0.0 %·37 % 4.1 %, 황산 10 % 0.2 %·95–98 % 5.1 %, 크롬산 74 % 7.8 %. 본문: 고온에서 농도의 영향이 뚜렷했고, 고농도 산화성 산은 N·C를 심하게 열화시켰으며 고농도 질산의 영향은 영구적, 뜨거운 황산은 술폰화가 예상된다고 서술. 무기 시약의 가역성은 확인하지 않았고, 불산(HF)과 기재에 붙은 막의 산 침지는 시험하지 않았습니다. 원문 면책 문구: 보증이나 진술이 아니며 사용자의 검토·조사·확인을 위한 자료. 재료 공급사가 발행한 이해관계 있는 1차 자료이며 1985년 개정판입니다.
학술 문헌
- Fortin, J. B. & Lu, T.-M., Chemical Vapor Deposition Polymerization: The Growth and Properties of Parylene Thin Films, Springer, 2004. https://doi.org/10.1007/978-1-4757-3901-5 — 이 책(Table 6.1)이 인용한 별도 연구에서 공기 중 10만 시간 기준 장기 사용 온도 추정치(Parylene C 72 °C)를 가져왔습니다. 표 1의 연속·단기 사용 온도와 수증기 투과율은 참고자료 2를 따랐습니다.
- Yasuda, H., Chun, B. H., Cho, D. L., Lin, T. J., Yang, D. J. & Antonelli, J. A., "Interface-Engineered Parylene C Coating for Corrosion Protection of Cold-Rolled Steel", Corrosion 52(3), 169–176, 1996. https://doi.org/10.5006/1.3292110 (2026-10-10 출판사 등록 초록 확인, 서지는 Crossref 대조) — 저자 소속 University of Missouri-Columbia, E.I. DuPont de Nemours. 초록: 냉간압연강판에 바로 입힌 Parylene C는 막과 기재 사이에 밀착이 없어 부식 방지 효과가 없었음. (아르곤 + 수소) 플라즈마로 산화막을 제거하고 트라이메틸실레인 플라즈마 중합층 등 계면층을 넣은 뒤에는 상용 스캡 부식 시험에서 전착 도장·아연 인산염·전기아연도금 대조군과 같거나 더 나은 성능. 기재가 스테인리스가 아닌 냉간압연강판이며, 원문 PDF를 확보하지 못해 출판사가 등록한 초록 범위에서만 인용했습니다.
- Lee, Y., Kim, C. & Hong, S. J., "Industrial Internet of Things for Condition Monitoring and Diagnosis of Dry Vacuum Pumps in Atomic Layer Deposition Equipment", Electronics 11(3), 375, 2022. https://doi.org/10.3390/electronics11030375 (2026-10-10 원문 확인, 오픈 액세스, CC BY 4.0) — 저자 소속 명지대학교 전자공학과. 2.1절: TiCl₄·NH₃·N₂로 TiN을 원자층 증착하는 공정에서 배기로 나간 TiCl₄가 O₂와 반응해 TiO₂ 분말을, NH₃와 결합해 NH₄Cl을 생성. 두 부산물이 배기라인과 건식 펌프 안에서 굳어 배기 전도도를 떨어뜨리고, NH₄Cl이 펌프 로터·축 금속 표면을 반복 부식. 건식 펌프는 1년 이상 무정비 운전이 바람직하나 일부 공정에서는 수명이 한 달 수준. 대책으로 펌프를 부산물 녹는점에 가까운 조건에서 운전하고 콜드 트랩으로 포집. 펌프 진동 진단 시스템 연구이며, 배경 서술의 일부는 선행 문헌을 인용합니다. 코팅은 다루지 않습니다.
- Chung, C.-H. & Kuo, W.-C., "Anti-corrosion application of parylene C film for stainless steel fasteners in electroplating industry", AIP Advances 14(3), 035250, 2024. https://doi.org/10.1063/5.0198113 (2026-10-10 출판사 등록 초록 확인, 서지는 Crossref 대조) — 304 스테인리스에 10 µm Parylene C를 입혀 60 °C 황산구리 용액에 담그고 전기화학 분석으로 용액 침투를 추적. 용액이 금속 표면에 닿은 시점은 66–73일째(보수적으로 66일을 막 파괴 기준). 저자들은 ASTM F1980의 10 °C 규칙으로 상온(25 °C) 약 2.04년에 해당한다고 환산. 원문을 확보하지 못해 초록 범위에서만 인용했습니다. 상온 환산은 저자들의 가속 계수 가정이며, 산성 배기 응축액이나 다른 두께는 시험하지 않았습니다.
자사 데이터
- (주)와인 자사 운영 기준 (2026-08) — 두께 0.5–50 µm(부식 환경 10–25 µm), 증착 속도 약 1.5–2.5 µm/hr, 마스킹 경계 약 100 µm, 60L · 300L · 1100L 챔버(표 2). 자사 설비 운영 기준이며 규격이 정한 값이 아닙니다.