1분 요약 (Executive Summary)
- Parylene 코팅으로 개선할 수 있는 범위 — 로드셀 출력 드리프트를 일으키는 습기 침투, 열출력, 크리프 세 가지 원인 가운데 Parylene 코팅이 직접 개선할 수 있는 것은 습기 경로 하나뿐입니다.
- 수분 '완벽 차단'이 아닌 '유입 지연' 효과 — 고분자 보호막은 수증기가 들어오는 속도를 늦출 뿐, 수분 유입을 완전히 차단할 수는 없습니다(참고자료 1·2).
- 장기 밀폐를 위한 금속 용접의 역할 분담 — 장기적인 밀폐가 반드시 필요하다면 그 역할은 코팅이 아니라 금속 용접이 맡아야 하며, 코팅이 그 자리를 대신할 수는 없습니다.
- 센서 변형에 미치는 영향을 최소화하는 초박막 특성 — Parylene의 탄성률은 에폭시와 같은 대역이어서 재료 자체가 유연한 것은 아닙니다. 그런데도 탄성체 변형을 덜 방해하는 것은 막이 마이크로미터 단위로 얇기 때문입니다(참고자료 1).
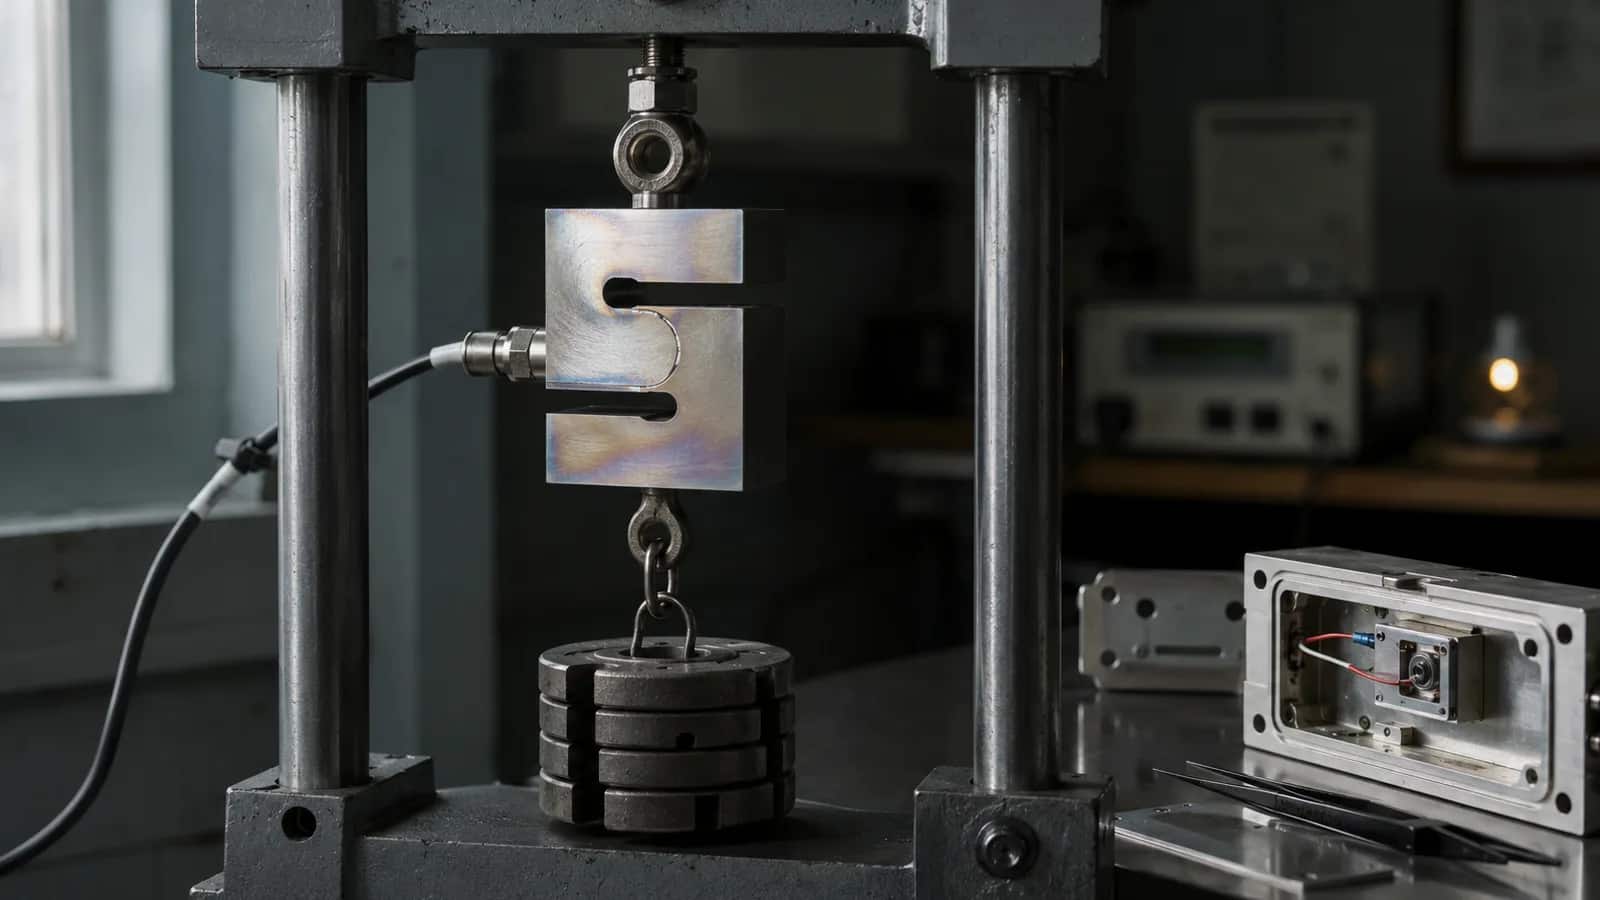
로드셀에 보호 코팅을 검토하게 되는 계기는 현장마다 대개 비슷합니다. 분동을 매단 S자형 로드셀이 같은 하중을 받고 있는데도 출력이 시간이 지나면서 조금씩 틀어지면, 습기가 원인으로 지목되고 코팅이 대책으로 떠오릅니다. 방향 자체는 틀리지 않았습니다. 하지만 코팅만 올리면 드리프트가 말끔히 사라질 것이라는 기대는 두 가지 면에서 빗나갑니다.
Parylene(파릴렌) 코팅이 이 문제에서 실제로 해 줄 수 있는 일은 습기가 게이지 접착층과 내부 회로에 닿는 시점을 늦추는 것입니다. 출력을 변하게 하는 원인 가운데 온도 변화와 장기 하중에서 오는 몫은 코팅으로 줄일 수 없습니다. 또 코팅은 습기를 늦출 뿐이어서 완전 밀폐(Hermetic sealing)를 대신하지도 못합니다.
그래서 로드셀이나 정밀 계측기에 Parylene 코팅을 검토하는 설계·품질 담당자라면, 먼저 드리프트의 원인을 나누고 그중 코팅이 감당할 수 있는 몫을 가려내야 합니다. 이 글은 그 순서를 따라 코팅의 효과와 한계, 계측 특성에 미치는 영향, 발주 때 정해야 할 항목까지 차례로 정리합니다.

로드셀 출력이 시간이 지나며 변하는 이유는 무엇인가?
로드셀 출력이 변하는 원인은 크게 습기 침투, 온도 변화에 따른 열출력, 그리고 장시간 하중에 의한 크리프 세 가지로 나눌 수 있습니다.
세 원인은 서로 다른 물리 현상에서 비롯되므로 대책도 각각 다릅니다. 이 가운데 코팅이 개선할 수 있는 것은 첫 번째인 습기 하나뿐입니다.
게이지 접착층과 회로를 파고드는 습기
습기는 게이지 접착층과 브리지 회로로 스며들어 절연 상태를 바꿔 놓습니다. 기준용 토크 변환기를 15–40 °C에서 상대습도를 단계적으로 높여 가며 측정한 연구에서는, 습도가 1 % 오를 때마다 영점 신호가 −5.5 nV/V에서 −6 nV/V 사이로 움직였습니다. 연구진은 그 원인으로 게이지와 접착층의 기계적 변화, 그리고 배선의 전기적 변화를 꼽았습니다(참고자료 3).
보상 회로와 설계가 담당하는 열출력과 크리프
반면 온도가 오르내릴 때 하중과 상관없이 생기는 열출력은 니켈 보상 저항 같은 보상 회로와 교정으로 다룹니다(참고자료 5).
같은 하중을 오래 받는 동안 출력이 서서히 변하는 크리프는 주로 게이지 접착층 고분자의 이완에서 비롯되며, 탄성체 구조와 접착 공정도 함께 영향을 줍니다(참고자료 4). 열출력과 크리프는 모두 설계와 보상의 영역이어서, 코팅을 올린다고 해결되지 않습니다.
원인부터 정확히 나눠야 하는 이유
"코팅으로 드리프트를 잡아 달라"는 요청을 받으면 가장 먼저 어느 원인에서 온 드리프트인지부터 가려야 합니다. 이 구분 없이 진행하면 코팅이 풀 수 없는 문제까지 코팅에 기대하게 됩니다. 원인별로 코팅이 효과를 내는 범위는 표 1에 정리했습니다.
| 원인 | 무엇이 일어나는가 | 코팅의 효과 |
|---|---|---|
| 습기 침투 | 게이지 접착층과 회로에 수분이 들어가 절연 상태가 바뀝니다 | 있습니다 — 다만 지연입니다 |
| 열출력 | 온도가 오르내리며 출력이 함께 움직입니다 | 없습니다 |
| 크리프 | 하중을 오래 받는 동안 접착층 고분자가 이완하며 출력이 서서히 변합니다 | 없습니다 |
참고: 표 1은 2026년 8월 기준 (주)와인 자사 운영 기준이며, 공식 규격이 정한 분류는 아닙니다.
코팅은 드리프트 대책의 전부가 아니라 세 축 가운데 하나입니다. 열출력이나 크리프가 지배적인 상황이라면 아무리 좋은 코팅을 적용해도 체감할 만한 개선은 나오지 않습니다.
코팅이 습기 드리프트를 줄인다는 말은 어디까지 맞는가?
이 말은 코팅이 수분이 닿는 시점을 늦춰 준다는 뜻이라면 맞지만, 수분을 원천적으로 막아 준다는 뜻이라면 사실과 다릅니다.
고분자 막은 종류와 상관없이 수증기를 통과시킵니다. 차이는 통과하는 속도에 있을 뿐이며, 이를 수치로 나타낸 값이 투습률입니다.
0이 아닌 투습률과 실제 데이터
재료 공급사 자료에 실린 Parylene C의 투습률은 두께로 정규화한 값으로 0.08 (g·mm)/(m²·day)입니다(참고자료 1).
독립적으로 측정한 연구도 같은 결론입니다. 38 °C·90 % RH에서 잰 값을 25 µm 두께로 환산하면 2.8 g/(m²·day)였습니다(참고자료 2). 공급사 값이든 독립 측정값이든, 투습률이 0인 코팅 재료는 없습니다.
도달 시점과 요구 수명
밀폐된 구조물 안에 수분이 서서히 쌓여 가는 경우를 생각해 보겠습니다. 이때 코팅은 내부 습도가 허용 한계에 이르는 시점을 뒤로 미루는 역할을 합니다.
- 실용적으로 충분한 경우: 늦춰진 시점이 부품의 요구 수명보다 늦을 때
- 성능이 부족한 경우: 늦춰진 시점이 부품의 요구 수명보다 빠를 때
이를 판단하려면 투습률 하나만 볼 것이 아니라 내부 부피와 허용 습도 한계까지 함께 알아야 합니다. 투습률 값을 읽는 방법은 투습률(WVTR)을 읽는 법 편에서 자세히 다루었습니다.
흡수율과 투습률을 혼동할 때 생기는 오해
물성표를 보면 Parylene C의 24시간 흡수율이 0.1 % 미만이라는 점이 눈에 띕니다(참고자료 1). 그러나 흡수율이 낮다는 것은 막 자체가 물을 거의 머금지 않는다는 뜻일 뿐, 수증기를 통과시키지 않는다는 뜻은 아닙니다.
두 값을 섞어 읽으면 실제 차단 성능을 훨씬 높게 평가하게 됩니다. 이 차이를 알고 있어야 코팅을 과신하거나 설계를 잘못 잡는 일을 막을 수 있습니다.
Parylene은 완전 밀폐를 대신할 수 있는가?
Parylene은 완전 밀폐를 대신할 수 없습니다.
장기간 밀폐성(Hermeticity)이 요구되는 로드셀이라면 그 역할은 여전히 금속 용접 밀폐의 몫입니다. 코팅은 결국 고분자 막이고, 고분자 막은 정도의 차이가 있을 뿐 수증기를 통과시키기 때문입니다.
누설 시험 통과와 수증기 밀폐의 차이
유기 접착제로 봉한 회로 패키지를 다룬 고전 연구가 이 차이를 잘 보여 줍니다. 이 패키지들은 누설 시험을 통과했지만 수증기는 빠르게 들여보냈고, 연구된 구성에서는 내부 습도가 6–10시간 만에 외부의 50 % 수준에 이르렀습니다(참고자료 6).
즉, "누설 시험을 통과했다"는 것과 "수증기까지 밀폐된다"는 것은 전혀 다른 이야기입니다.
따라서 요구 조건이 "수십 년 동안 내부 습도를 일정 수준 아래로 유지"라면, 코팅만으로 이를 뒷받침할 근거는 없습니다. 사양서에 코팅을 밀폐 수단으로 적어 두면 나중에 근거를 댈 수 없는 항목으로 남게 됩니다.
코팅이 실제로 맡아야 할 자리
코팅이 제 역할을 할 수 있는 자리는 대개 다음 세 가지로 좁혀집니다.
- 용접 불가 영역: 형상이나 비용 문제로 용접 밀폐를 적용하기 어려운 등급의 제품 보호
- 공정 중 보호: 밀폐 공정 전후 단계에서의 보호
- 보조 보호: 이미 밀폐된 안쪽 회로부에 더하는 보조 보호
세 경우 모두 밀폐를 대신하는 것이 아니라, 밀폐 구조가 없거나 아직 갖춰지지 않은 구간을 메우는 보완적 역할입니다.
검토를 시작하기 전 요구 사항 확정하기
기술 검토를 시작하기 전에 요구 사항부터 확정해 주십시오. 요구가 "완전 밀폐"인지 "습기 지연"인지에 따라 답은 밀폐와 코팅으로 나뉩니다. 두 낱말을 같은 뜻으로 섞어 쓰면 검토가 처음부터 어긋나기 쉽습니다. 사양서의 낱말이 두 갈래로 읽히는 문제는 코팅 용어 사전 편에서도 자세히 다룹니다.
왜 두꺼운 봉지재가 아니라 박막인가?
가장 큰 이유는 두꺼운 봉지재가 탄성체의 미세한 변형을 방해하기 때문입니다.
로드셀은 탄성체가 하중을 받아 변형하고, 스트레인 게이지가 그 변형을 읽어 내는 구조입니다. 변형하는 자리에 두꺼운 재료가 덮여 있으면 그 재료도 힘을 나눠 받게 되어 감도가 달라집니다. 게다가 봉지재가 시간에 따라 서서히 변하는 성질이 크리프처럼 출력에 그대로 얹힙니다. 덮는 막이 얇을수록 이런 간섭은 줄어듭니다.
유연해서가 아니라 얇아서
흔히 "Parylene은 유연해서 변형을 방해하지 않는다"고 하지만, 물성표를 보면 사실은 반대입니다.
Parylene의 시컨트 모듈러스(Secant modulus)는 Parylene N의 350,000 psi부터 ParyFree의 550,000 psi까지입니다. 같은 표에서 실리콘은 900 psi, 에폭시는 350,000 psi입니다(참고자료 1). 즉, Parylene은 에폭시와 같은 대역으로, 실리콘보다 수백 배 단단한 소재입니다.
그런데도 탄성체의 변형을 덜 방해하는 것은 소재가 유연해서가 아니라 막이 마이크로미터(µm) 단위로 얇기 때문입니다. 이 차이는 기계적 물성 편에서 수치로 자세히 다룹니다.
배리어 성능만 보고 두께를 정할 수 없는 이유
로드셀에서는 막이 얇다는 사실 자체가 곧 성능입니다. 수분 차단(배리어) 능력을 높이려고 두께를 늘려 달라는 요구가 들어오면, 그만큼 계측 특성 쪽에서 잃는 것도 함께 커집니다.
그래서 코팅 두께는 배리어 성능 하나만 보고 정할 수 있는 값이 아니며, 계측 특성에 미치는 간섭과의 균형을 따져 정해야 합니다.
코팅이 계측 특성 자체를 바꾸지는 않는가?
변형이 일어나는 부위에 막이 있다면 코팅은 계측 특성에 영향을 줍니다. 다만 그 막이 탄성 범위 안에서 움직이는지는 숫자로 확인할 수 있습니다.
항복 신율과 이력 현상
물성표에 실린 항복 신율은 Parylene HT 2.0 %, ParyFree 2.2 %, N 2.5 %, C 2.9 %, D 3.0 %입니다(참고자료 1). 막이 이 값을 넘어서까지 늘어나면 소성 변형이 남아, 하중을 덜어도 원래대로 돌아오지 않습니다. 이렇게 회복되지 못한 막은 출력에 이력(Hysteresis)으로 남습니다.
정격 변형률과의 비교
항복 신율과 비교해야 할 값은 로드셀 탄성체의 정격 변형률입니다.
예를 들어 정격 하중에서 탄성체가 0.1 % 변형하도록 설계된 로드셀이라면, Parylene C의 항복 신율(2.9 %)과 비교해 약 29배의 여유가 있는 셈입니다. 이 배수는 두 값을 나눈 이 글의 산술이며, 물성표가 제시한 값은 아닙니다. 정격 변형률은 로드셀마다 다르므로 자기 설계값을 넣어 직접 확인해야 합니다.
여유가 충분하다면 하중 사이클을 반복하는 동안에도 막은 탄성 범위 안에 머뭅니다.
파손 여부와 별개인 교정 시점
항복 신율 비교로 알 수 있는 것은 막이 손상되거나 영구 변형이 남는지 여부까지입니다.
막이 멀쩡하더라도 센서의 감도와 영점은 코팅 전후로 달라집니다. 따라서 교정을 코팅 전에 할지 후에 할지는 따로 정해야 하며, 그 판단 기준은 센서 코팅 후 재교정 편에서 자세히 다룹니다.
로드셀 코팅 발주 전에 정할 다섯 항목은 무엇인가?
로드셀 코팅을 발주할 때는 요구가 완전 밀폐인지 습기 지연인지를 가장 먼저 적고, 그다음에 변형·환경·교정에 관한 항목을 더합니다.
아래 다섯 항목은 (주)와인이 계측기 부품 문의를 받을 때 확인하는 값입니다. 2026년 8월 기준 자사 운영 기준이며, 규격이 정한 절차는 아닙니다(참고자료 7). 다섯 항목 모두 답은 부품을 설계한 쪽이 가지고 있습니다.
| 확인 항목 | 적는 값의 예 | 비어 있으면 생기는 문제 |
|---|---|---|
| 요구의 성격 | 장기 밀폐인지, 습기 도달 지연인지 | 코팅과 용접 밀폐 중 무엇을 검토할지 정해지지 않습니다 |
| 정격 변형률 | 정격 하중에서 탄성체가 받는 변형률 | 항복 신율과 비교할 기준이 없습니다 |
| 비코팅 영역 | 접점·커넥터·용접 예정면의 경계와 공차 | 후공정이 필요한 면이 덮입니다 |
| 사용 환경 | 온도 범위, 습도, 세척·약품 노출 | 두께를 역산할 근거가 없습니다 |
| 교정 계획 | 교정을 코팅 전에 할지 후에 할지 | 납품 뒤에 교정 순서를 다시 협의해야 합니다 |
첫 줄은 요구의 성격
표 2의 첫 항목이 정해지지 않으면 나머지 네 항목을 모두 채워도 검토를 시작할 수 없습니다. 코팅을 검토할지, 용접 밀폐를 검토할지부터 정해지지 않기 때문입니다.
비코팅 영역의 경계와 공차
로드셀에는 용접 예정면이나 커넥터 접점처럼 코팅이 덮어서는 안 되는 자리가 있습니다. 비코팅 영역을 도면에 경계와 공차로 적어 두지 않으면, 어디까지 덮을지에 대한 판단이 코팅 업체에 넘어가게 됩니다. 경계를 적는 방법은 마스킹 경계 관리에 정리했습니다.
이 글이 보증하지 않는 것은 무엇인가?
이 글은 드리프트 개선량이나 제품 수명을 보증하지 않습니다.
코팅을 적용하면 영점 드리프트가 몇 % 줄어드는지는 이 글에 없습니다. 개선량은 탄성체 형상, 게이지 접착 상태, 내부 부피, 실제 사용 환경이 함께 정하는 값이어서 코팅 재료의 물성만으로는 계산할 수 없습니다. 자사가 직접 측정해 제시할 수 있는 로드셀 드리프트 데이터도 현재는 없습니다(참고자료 7).
수명 예측을 싣지 않은 이유
수명 예측을 싣지 않은 이유도 같은 맥락입니다. 투습률은 수증기가 흘러 들어오는 '세기'를 나타낼 뿐이고, 수명은 그 흐름이 오랫동안 쌓인 '결과'입니다. 수명을 계산하려면 내부 자유 부피와 허용 습도 상한이 있어야 하는데, 이 값들은 코팅 공정이 아니라 부품 설계 쪽에 있습니다. 따라서 코팅 성적서만으로 제품 수명을 대신 설명할 수는 없습니다.
시편 값과 실제 부품 위 막의 차이
이 글에 실은 물성값은 단독 필름이나 표준 시편으로 잰 값입니다. 복잡한 형상의 부품 위에 올라간 막에서 같은 값이 나온다는 보장은 물성표 어디에도 없습니다(참고자료 1).
요구 조건이 빠듯하다면 본작업에 앞서 같은 재질의 시편으로 먼저 확인해 보시기를 권합니다. 검증 절차는 앞서 샘플 테스트 편에서 자세히 다루었습니다.
핵심 요약
- Parylene 코팅으로 개선할 수 있는 범위 — 습기 침투, 열출력, 크리프는 메커니즘과 대책이 서로 다릅니다(참고자료 3·4·5). 코팅이 직접 개선할 수 있는 것은 습기 경로 하나뿐이므로, 어느 원인의 드리프트인지부터 구분해야 합니다.
- 수분 '완벽 차단'이 아닌 '유입 지연' 효과 — Parylene C의 투습률은 0.08 (g·mm)/(m²·day)이며, 독립 측정을 25 µm로 환산한 값도 2.8 g/(m²·day)로 0이 아닙니다(참고자료 1·2). 코팅은 수분을 막는 것이 아니라 들어오는 속도를 늦춥니다.
- 장기 밀폐를 위한 금속 용접의 역할 분담 — 누설 시험을 통과한 고분자 봉합 패키지도 수증기는 통과시켰습니다(참고자료 6). 밀폐는 금속 용접이 맡고, 코팅은 밀폐가 어려운 형상 보호, 공정 중 보호, 내부 회로의 보조 보호를 맡습니다.
- 센서 변형에 미치는 영향을 최소화하는 초박막 특성 — Parylene의 시컨트 모듈러스는 350,000–550,000 psi로 에폭시 대역입니다(참고자료 1). 차단성을 높이려 두께를 무리하게 올리면 계측 특성을 잃으므로, 얇은 막을 유지하는 것이 중요합니다.
- 발주서 작성 시 사전에 확정해야 할 핵심 항목 — 발주서에는 목적이 '완전 밀폐'인지 '지연'인지를 가장 먼저 적고, 정격 변형률을 항복 신율(2.0–3.0 %)과 비교합니다(참고자료 1·7). 드리프트 개선량과 수명은 부품 설계 값이 있어야 계산할 수 있습니다.
(주)와인은 고객사 로드셀의 요구 성격(밀폐·지연), 정격 변형률, 비코팅 영역, 사용 환경, 교정 계획을 함께 보고 맞는 Parylene 종류와 두께, 시편 확인 계획을 제안합니다.
이 글의 용어 풀이 (5)
드리프트(Drift) — 하중이 그대로인데 출력이 시간이 지나며 조금씩 변하는 것입니다. 습기·온도·크리프가 각각 원인이 됩니다.
열출력(Thermal output) — 온도가 오르내릴 때 하중과 무관하게 생기는 출력 변화입니다. 보상 회로와 교정이 맡는 항목입니다.
크리프(Creep) — 같은 하중을 오래 받는 동안 출력이 천천히 변하는 것입니다. 게이지 접착층 고분자의 이완이 주된 원인이고, 탄성체 구조와 접착 공정도 영향을 줍니다.
투습률(WVTR) — 정해진 온습도에서 막을 지나가는 수증기의 양입니다. 작을수록 잘 막지만 0이 되지는 않습니다.
항복 신율(Elongation at yield) — 늘렸다 놓아도 되돌아오는 한계 변형률입니다. 이 값을 넘으면 막에 변형이 남습니다.
요구의 성격(밀폐인지 지연인지)·정격 변형률·비코팅 영역·사용 환경·교정 계획 다섯 항목을 적어 보내 주시면 코팅 범위와 시편 확인 계획을 회신드립니다. 일반 준비 사항은 견적 요청 체크리스트에 정리했습니다. 문의하기 · 산업용 적용 분야 보기
참고자료
번호는 성격별로 묶어 매겼습니다(산업 기술자료 → 학술 문헌 → 자사 데이터). 본문 괄호 안의 번호가 아래 목록의 번호와 같습니다. 드리프트 원인 세 가지의 근거는 참고자료 3–5에, 고분자 봉지가 밀폐가 아니라는 근거는 참고자료 6에 달았습니다. 본문의 배수 계산은 이 글의 산술이며 출처가 제시한 값이 아닙니다.
산업 기술자료
- Specialty Coating Systems, SCS Parylene Properties. 본문 확인은 공개 미러본 https://nrf.aux.eng.ufl.edu/_files/documents/176.pdf (2026-08-29 확인) — Table 3(배리어)의 Parylene C 투습률 0.08 (g·mm)/(m²·day), Table 5(물리·기계)의 시컨트 모듈러스 N 350,000 · ParyFree 550,000 · C 400,000 · D 380,000 · HT 370,000 psi(시험법 ASTM D882 / HT·ParyFree는 ASTM D5026), 항복 신율 N 2.5 · ParyFree 2.2 · C 2.9 · D 3.0 · HT 2.0 %, 24시간 흡수율 N·ParyFree·C·D 0.1 % 미만 · HT 0.01 % 미만(ASTM D570). 같은 표의 액상 코팅 비교값은 시컨트 모듈러스 실리콘 900 · 에폭시 350,000 psi입니다. 재료 공급사가 발행한 이해관계 있는 1차 자료이며, 값은 단독 필름이나 표준 시편의 값입니다. 부품 위 막에서 잰 값이 아닙니다.
학술 문헌
- Buchwalder, S., Borzì, A., Diaz Leon, J. J., Bourgeois, F., Nicolier, C., Nicolay, S., Neels, A., Zywitzki, O., Hogg, A. & Burger, J., "Thermal Analysis of Parylene Thin Films for Barrier Layer Applications", Polymers 14(17), 3677, 2022. https://doi.org/10.3390/polym14173677 (2026-10-16 원문 확인, Europe PMC 전문 PMC9527014, CC BY 4.0) — 2.7절: ISO 15106-03 전해 센서법(Brugger WDDG, Fraunhofer FEP와 공동), 38 °C·90 % RH, 측정 면적 78.5 cm². 3절·그림 5: 투과 결과는 25 µm 두께로 정규화한 값이며, 열처리하지 않은 Parylene C가 WVTR 2.8 g/(m²·day)(헬륨 투과율 2.21 × 10³ cm³(STP)/(m²·day·atm))로 시험한 네 종(N·C·VT4·AF4) 가운데 차단성이 가장 좋았음. 질소 중 어닐링(Parylene C 250 °C)이나 산소 중 리플로(200 °C) 뒤에는 결정화도가 늘며 차단성이 좋아짐. 결론: 산소가 있는 환경에서 Parylene C는 200 °C를 넘지 않을 때 가장 좋은 성능. 두께로 곱하면 0.07 (g·mm)/(m²·day)(이 글의 산술). 단독 필름(free-standing membrane) 시험값이며 부품 위 막에서 잰 값이 아닙니다.
- Khaled, K. M. & Mahmoud, G. M., "An investigation on the effect of humidity on the zero signal of a strain gauge measuring system", Universitas Scientiarum 23(1), 129–139, 2018. https://doi.org/10.11144/Javeriana.SC23-1.aint (2026-10-16 원문 확인, 오픈 액세스, CC BY 4.0) — 이집트 국립표준원(NIS). HBM 기준 토크 변환기와 DMP40 증폭기를 기후 챔버에 넣고 15·22·31·40 °C에서 상대습도를 35–40 %에서 80 %까지 4시간마다 5 %씩 올리며 영점 신호를 측정. 습도 계수 K는 변환기 −5.5 ~ −6 (nV/V)/(% RH), 증폭기 0 ~ −0.6, 둘을 함께 넣으면 −4.8 ~ −5.6. 원인으로 스트레인 게이지와 이를 탄성체에 붙인 접착층의 기계적 변화, 내부 배선의 전기적 변화를 제시하고, 습도 영향은 즉시가 아니라 지수함수적으로 나타난다고 서술. 토크 변환기 한 종의 결과이며 코팅 효과를 시험한 연구가 아닙니다.
- Zhao, Y., Liu, Y., Li, Y. & Hao, Q., "Development and Application of Resistance Strain Force Sensors", Sensors 20(20), 5826, 2020. https://doi.org/10.3390/s20205826 (2026-10-16 원문 확인, Europe PMC 전문 PMC7602478, CC BY 4.0) — 저항식 스트레인 힘 센서 개관. 2절: 금속박 게이지는 폴리이미드·에폭시·페놀 수지 기재 위에 감지 격자를 두고, 덮개 막이 기계적 손상과 습기에 의한 부식에서 격자를 보호. 3절: 크리프는 일정한 변형을 받는 동안 다른 환경 조건이 일정해도 출력이 변하는 현상으로, 장기 하중이나 고온에서 이완하는 접착 고분자가 주된 원인이며 탄성체 구조·격자 형상·접착 공정도 영향을 줌. 격자 형상 최적화와 보상 알고리즘으로 줄이지만 완전히 없애기는 어렵다고 서술. 개관 논문이며 Parylene을 다루지 않습니다.
- Zhuang, S., Yang, W., Zhou, Y., Zou, Y., Liu, C., Zhang, L., Tong, M. & Ma, J., "Temperature field analysis and compensation improvement of load cell", Scientific Reports 14, 26213, 2024. https://doi.org/10.1038/s41598-024-76688-0 (2026-10-16 원문 확인, Europe PMC 전문 PMC11527985, CC BY-NC-ND 4.0) — 로드셀은 생산과 사용 중에 이력·크리프·영점·감도 보상이 필요하다고 서술. 네 개 게이지 브리지에 니켈 보상 저항을 붙여 온도 영향을 보상하는 구조에서, 열 해석으로 니켈 저항의 최적 부착 위치를 찾음(−10·20·40 °C 정상 상태 해석). 온도 보상 연구이며 습기나 코팅을 다루지 않습니다.
- Traeger, R. K., "Nonhermeticity of Polymeric Lid Sealants", IEEE Transactions on Parts, Hybrids, and Packaging PHP-13(2), 147–152, 1977. https://doi.org/10.1109/TPHP.1977.1135193 (2026-10-16 원문 확인) — 미국 Sandia 연구소. 세라믹 뚜껑을 에폭시-유리 프리폼(Ablefilm 517B)으로 세라믹 기판에 붙인 하이브리드 회로 패키지를 다룸(그림 2: 봉합 면적 17.5 mm², 봉합 폭 1.5 mm, 내부 체적 1,810 mm³). 누설 시험(표 II): 18개 모두 대누설(버블) 시험, 15개 모두 헬륨 미세 누설 시험을 통과했고 누설률은 10⁻⁹ cc He STP/s 미만. 헬륨은 고분자에 녹아 확산하므로 고분자 봉합에서는 헬륨 누설 시험 결과가 오해를 부를 수 있다고 지적. 투습 측정(Kass 법, 외부 100 % RH, 표 III): 수분이 처음 들어오기까지 2–6시간, 정상 상태 확산까지 24–30시간. 봉합부 투과도는 약 3 × 10⁻¹¹ g/(cm·s·torr)(시료 1은 30–90 °C에서 2.0–3.8 × 10⁻¹¹, 시료 2는 50 °C에서 7.0 × 10⁻¹¹)로 표 I의 에폭시 문헌값과 일치. 내부 습도가 외부의 50 %에 이르는 6–10시간은 이 투과도와 그림 2 형상을 확산 모델(식 1)에 넣은 계산값이며 직접 잰 시간이 아님. 요약 절: 25 °C·100 % RH에서 10 °C 이슬점(내부 수증기압 9.2 torr)에 7시간, 85 °C·85 % RH에서는 1시간 안에 도달하는 것으로 계산. 결론: 고분자 봉합 패키지는 대·미세 누설 시험을 통과하도록 설계할 수 있지만 수분은 투과로 들어오며, 설계와 재료에 따라 수 시간에서 수개월이 걸림. 이 패키지들은 실제 용도에서 밀폐 캔에 다시 넣어 밀폐 보호를 받는다고 함께 밝힘. Parylene이 아니라 에폭시류 접착 봉합재의 결과이며, 1970년대 하이브리드 회로 패키지 한 구성에 대한 값입니다.
자사 데이터
- (주)와인 자사 운영 기준 (2026-08) — 계측기·로드셀 문의 접수 시 요구의 성격(밀폐인지 지연인지)·정격 변형률·비코팅 영역·사용 환경·교정 계획 다섯 항목을 확인하는 운영, 두께 운영 범위 0.5–50 µm, Parylene C·N 상시 운영(D·HT는 사양 협의), 시편 선행 확인. 자사 설비 운영 기준이며 외부 시험기관 성적서가 아닙니다. 로드셀 드리프트 개선량에 대한 자사 측정 데이터는 없으며, 드리프트 개선량과 수명을 보증하지 않습니다.