1분 요약 (Executive Summary)
- 주제 안내 — 이 글은 Parylene 마스킹에서 경계가 번지는 원리와 실패 유형, 마스크 재료, (주)와인의 경계 정밀도, 마스크 제거, 도면 공차를 정하는 기준을 다룹니다.
- 틈으로 파고드는 기체 — Parylene 마스킹이 까다로운 이유는 막이 잘 붙지 않아서가 아닙니다. 저압에서 평균 자유 경로가 길어진 기체 단량체가 미세한 틈까지 파고들어, 직선 시야가 닿지 않는 안쪽에도 성막되기 때문입니다[4].
- 오버행 아래까지 생기는 막 — 문헌에는 종횡비 10 대 1 트렌치와, 높이 1 µm 틈 아래 폭 14 µm 오버행까지 막이 형성된 사례가 나옵니다. 마스크가 기재에서 살짝 뜬 틈과 비슷한 조건입니다[1].
- 빈틈없이 붙는 마스크 — 마스킹의 결과는 어떤 재료의 마스크를 쓰느냐보다 마스크가 기재에 얼마나 빈틈없이 붙느냐가 정합니다. 마스크가 조금이라도 뜨면 그 틈을 따라 경계가 안쪽으로 번집니다.
- 번짐과 코팅 누락 — 마스킹이 부족하면 경계가 번지고, 과하면 코팅되어야 할 면이 맨 표면으로 남습니다. 번짐은 전기 검사에서 바로 발견되지만, 코팅 누락 부위는 출하 뒤 부식으로 늦게 드러납니다.
- 경계 정밀도와 도면 공차 — (주)와인의 경계 정밀도 약 100 µm는 재료 공차, 수작업 정렬 오차, 곡면 변형, 기체 침투 폭이 합쳐진 값입니다. 도면의 경계 공차는 ±0.1 mm 이상으로 정하고 검사 배율과 함께 적습니다[5].
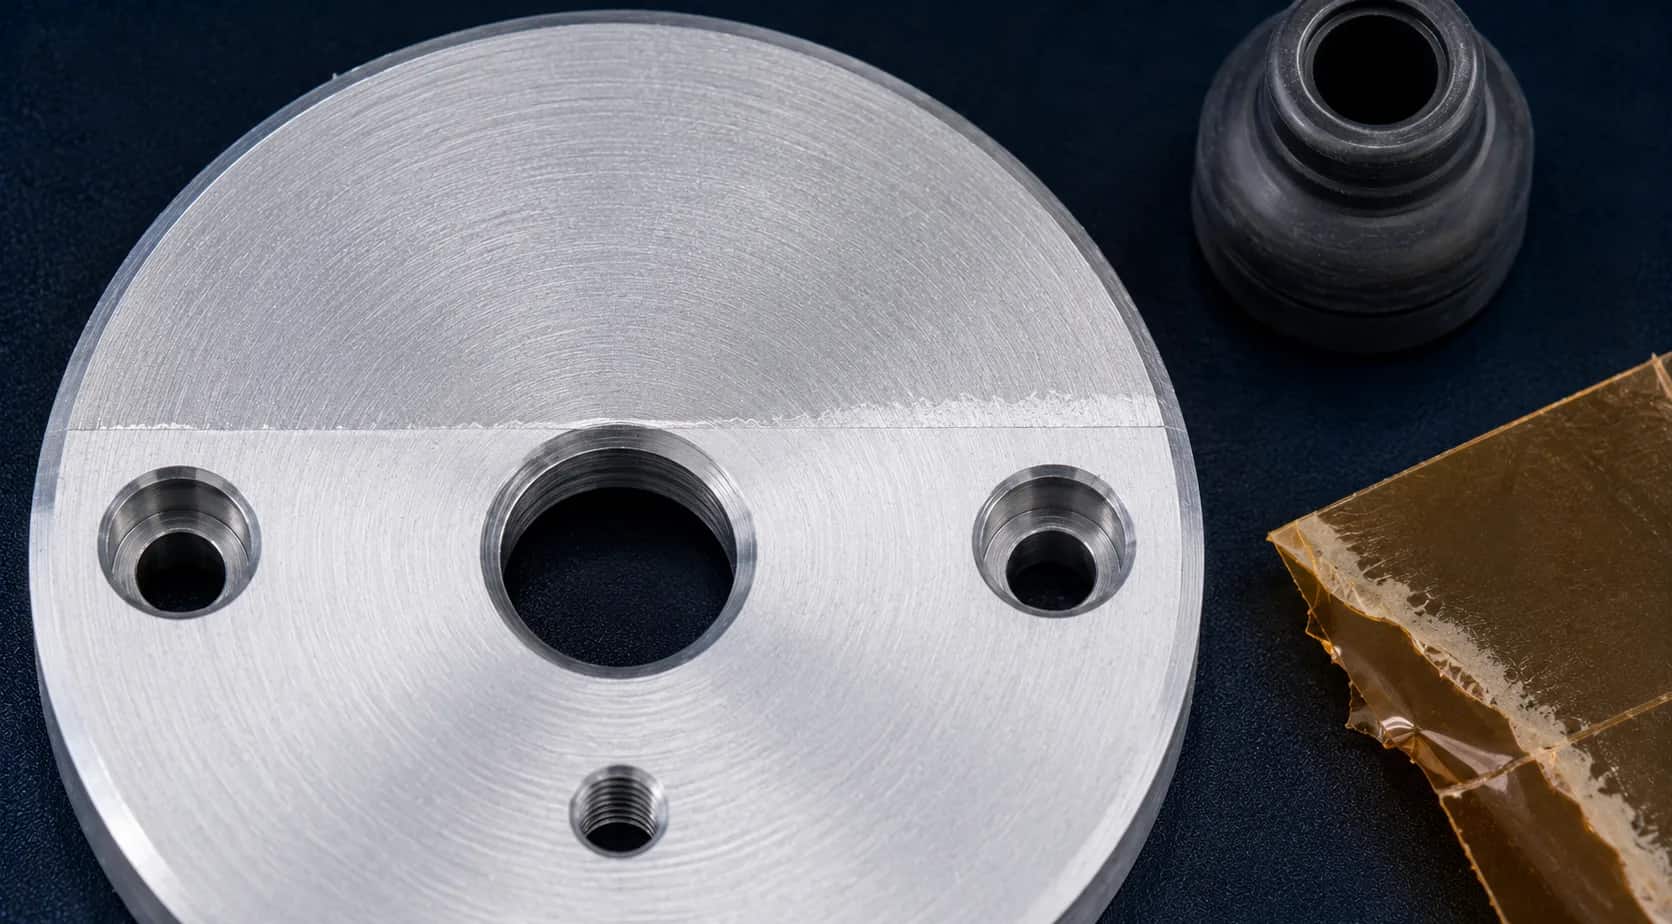
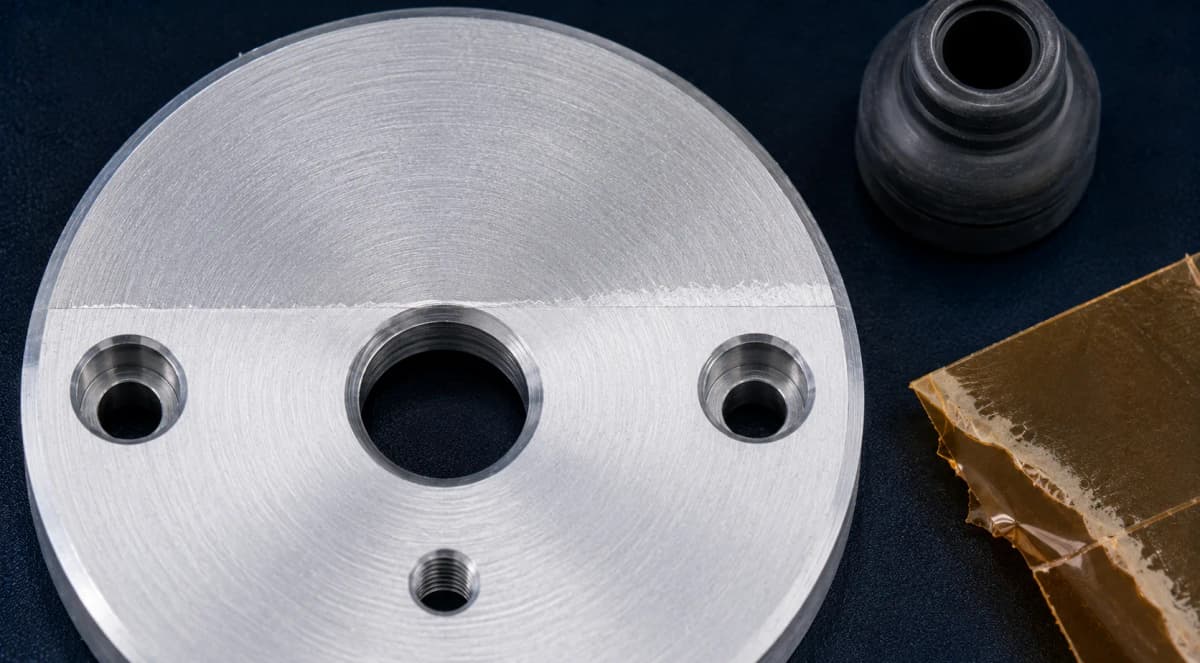
알루미늄 플랜지 한 장을 코팅하는데 중앙 관통 구멍과 나사 구멍, 실링면은 빼야 한다고 해 봅시다. 테이프를 붙이고 부팅을 끼운 뒤 챔버에 넣었는데, 꺼내 보면 경계선의 한 구간만 톱니처럼 번져 있습니다. 양 끝은 곧게 떨어졌는데 가운데만 그렇습니다.
Parylene(파릴렌) 마스킹이 어려운 이유는 막이 잘 안 붙어서가 아닙니다. 오히려 너무 잘 침투하기 때문입니다. 배관 깊은 내면까지 닿게 만드는 그 도달성이, 마스킹 경계에서는 그대로 문제가 됩니다.
부품에 코팅 제외 영역을 지정해야 하는 설계·품질 담당자를 위해, 마스킹이 지키는 면, Parylene 마스킹이 액상 코팅보다 어려운 이유, 두 가지 실패 모드, 마스크 재료 유형, 경계 정밀도 100 µm의 구성, 마스크 제거 단계, 설계로 마스킹 부담을 줄이는 방법, 마스킹으로 해결되지 않는 것을 차례로 정리합니다.
코팅 마스킹은 무엇을 지키는 일인가?
코팅 마스킹은 막이 덮이면 제 기능을 잃는 면을 지키는 공정입니다.
Parylene은 형상을 따라 표면 전체를 덮는 성질이 있어[2], 별도 조치를 하지 않으면 부품의 모든 면에 성막됩니다. 문제는 막이 덮이는 순간 원래 기능을 잃는 면이 있다는 점입니다.
지켜야 하는 네 종류의 면
- 도통면 — 전류가 흘러야 하는 접점과 접지면입니다.
- 실링면 — 기밀을 유지해야 하는 면입니다.
- 구동면 — 마찰하며 미끄러져야 하는 면입니다.
- 광학면 — 빛이 투과해야 하는 면입니다.
마스킹은 부품 전체에서 이 네 종류의 면을 골라 코팅 대상에서 빼내는 작업입니다.
제외 영역을 지정하는 주체
빼야 할 면을 지정하는 주체는 코팅 업체가 아니라 발주처입니다. 코팅 업체는 도면만 보고 어떤 금속면이 전기가 통해야 하는 접지이고 어떤 면이 단순 구조면인지 구분하기 어려우므로, 마스킹 공정 설계는 도면에 제외 영역이 표시된 시점부터 시작됩니다.
마스킹은 Parylene 코팅 공정 가운데 수작업 비중이 큰 단계라, 형상이 복잡하거나 경계 공차가 좁을수록 작업 시간과 비용이 함께 늘어납니다. 수작업 마스킹이 전체 리드타임과 소량 생산 단가에 미치는 영향은 Parylene 코팅 단점의 비용 구조 항목에 정리했습니다.
왜 Parylene 마스킹이 액상 코팅보다 어려운가?
액상 코팅은 표면장력 때문에 좁은 틈 앞에서 멈추지만, Parylene은 기체 단량체로 이동해 마스크 아래 틈까지 파고들기 때문입니다.
표면장력이 액체가 좁은 틈으로 스며드는 것을 막아 주므로, 액상 코팅은 테이프만 잘 붙여 두어도 경계선에서 대체로 멈춥니다. Parylene은 테이프를 붙이는 것만으로 경계를 지킬 수 없습니다.
저압 진공 상태에서는 단량체(Monomer)의 평균 자유 경로(Mean free path)가 길어져, 단량체가 기체 상태로 먼 거리를 자유롭게 이동합니다[4]. 이렇게 구석구석 돌아다니다 표면에 부딪혀 증착되므로, 미세한 틈만 있으면 마스크 안쪽 깊은 곳까지 파고듭니다.
문헌이 보고한 침투 수준
Moni 연구진이 컨포멀 고분자 박막을 다룬 리뷰 논문의 Table 1에는 Parylene CVD 성막 사례가 형상과 함께 나와 있습니다[1]. 폭 500 nm, 종횡비(Aspect ratio) 10 대 1인 트렌치 구조에 Parylene N 200 nm가 성막됐습니다. 높이 1 µm의 틈으로 들어가 폭 14 µm 오버행 아래까지(종횡비 1:14, 높이:폭) 막이 형성된 사례도 있습니다.
두 사례는 리뷰 논문의 연구진이 1997년 문헌에서 옮겨 적은 값으로, 모두 직선 시야(Line-of-sight)가 닿지 않는 가려진 내부까지 성막됐다는 결과입니다. 이런 형상은 마스크가 기재에서 살짝 뜬 틈과 비슷합니다.
장점이 문제로 바뀌는 지점
파이프나 밸브 내면을 코팅할 때는 이 도달성이 장점이지만, 마스킹 공정에서는 "미세한 틈이라도 있으면 파고든다"는 문제로 바뀝니다. 내면 코팅에서 이 원리가 어떻게 쓰이는지는 평균 자유 경로와 부착확률 항목으로 파이프·밸브 내면 코팅에 정리했습니다.
마스킹의 성패는 어떤 재료를 쓰느냐보다 얼마나 빈틈없이 붙이느냐로 정해집니다. 아무리 두껍고 튼튼한 마스크라도 기재와의 사이가 떠 있으면 기체가 그 틈으로 파고들고, 얇은 테이프 한 장이라도 틈 없이 붙어 있으면 경계선은 곧게 떨어집니다. 마스크 재료를 고를 때 "무엇으로 가릴까"보다 "어떻게 기재에 빈틈없이 붙일까"를 먼저 정하는 이유입니다.
마스킹은 어떤 방식으로 실패하는가?
마스킹 실패는 두 가지 방향으로 나타납니다. 덜 막아서 번지거나, 과하게 막아서 코팅이 비거나입니다.
두 실패 모드는 원인과 해결책이 서로 반대여서, 한쪽만 지나치게 신경 쓰면 반대편 실패로 넘어갑니다. 번짐을 막겠다고 마스크 영역을 넉넉하게 정하면, 이번에는 꼭 코팅되어야 할 부위까지 맨 표면으로 남습니다. 마스킹 설계가 "마스크 범위를 어디까지 정할 것인가"의 문제가 되는 이유입니다. 두 모드를 표 1에 나란히 정리했습니다.
| 구분 | 무엇이 일어나는가 | 주된 원인 | 주로 드러나는 시점 |
|---|---|---|---|
| 번짐(덜 막음) | 마스킹 경계 안쪽까지 막이 침투함 | 마스크의 들뜸(곡면·단차 부위) | 조립 단계, 도통 검사 시 즉시 발견 |
| 코팅 누락(과하게 막음) | 코팅되어야 할 면이 맨 표면으로 남음 | 마스크 영역을 과하게 정함, 정렬 오차 | 출하 후 환경 시험, 현장 부식 발생 시 |
위 표는 (주)와인이 성막 원리와 작업 경험을 바탕으로 정리한 것이며, 규격이 정한 분류가 아닙니다.
다르게 드러나는 시점
번짐 막이 도통면을 덮으면 전기가 통하지 않으므로, 번짐은 부품 조립이나 출하 전 전기 검사 단계에서 바로 발견됩니다. 코팅 누락은 맨 표면 상태로 출하되어 수개월 뒤 현장에서 부식이 진행된 후에야 발견되곤 합니다. 늦게 드러나는 실패일수록 해결 비용이 커집니다.
안쪽으로 갈수록 얇아지는 번짐 막
Baxamusa의 자료에 따르면, 입구 75 × 100 µm, 길이 최대 2.8 mm인 미세 채널을 Parylene 유도체로 코팅했을 때 채널 안쪽 막 두께는 바깥의 약 1 %에서 89 %까지 나왔습니다[4]. Broer·Luijks 연구진이 두 유리판 사이 틈을 14 µm, 28 µm, 56 µm로 띄운 길이 70 mm 채널에 증착한 결과, 단량체 압력이 낮을 때 막은 입구 안쪽으로 길게 이어지며 두께가 서서히 줄었습니다. 단량체가 표면에 부딪혀 증착될 확률(부착확률)이 10⁻⁴–10⁻⁵로 낮기 때문입니다. Parylene C는 N보다 덜 들어갔습니다[3].
마스크가 뜬 틈으로 들어간 막도 같은 원리를 따른다면 안쪽일수록 얇아 눈에 잘 띄지 않을 수 있으므로, 번짐은 외관만으로 판정하지 않습니다. 도통면은 전기 검사로, 경계는 배율을 정한 확대 검사로 확인합니다.
마스크 재료에는 어떤 유형이 있는가?
마스크 재료는 기재에 붙는 방식에 따라 접착형, 형상형, 도포형 세 가지로 나뉩니다.
어느 유형이 맞는지는 재료의 성능이 아니라 제외 영역의 형상이 정합니다. 평면인지 구멍인지 불규칙한 틈인지에 따라 빈틈없이 붙이는 방법이 달라지기 때문입니다.
- 접착형(Tape) — 테이프처럼 붙여서 막는 방식입니다. 평면이나 완만한 곡면에 적합하지만, 단차나 급격한 곡면에서는 가장자리가 들뜨기 쉽습니다.
- 형상형(Boot·Plug·Cap) — 캡, 부팅, 플러그처럼 전용 모형을 끼워서 막는 방식입니다. 커넥터 핀이나 나사 구멍처럼 같은 형상이 반복되는 부위에 적합하지만, 부품 형태에 맞는 전용 지그(Fixture)가 필요합니다.
- 도포형(Gel·Masking compound) — 액상 젤이나 레진을 발라 굳혀서 막은 뒤, 코팅 후 제거하는 방식입니다. 형상이 불규칙하고 복잡한 부위에 유용하지만, 코팅 후 레진을 제거하는 후공정이 추가됩니다.
부품 하나에 조합하는 재료
현장에서는 세 가지 방식을 하나만 쓰기보다 조합합니다. 부품 하나에서도 평면은 테이프로, 커넥터 부위는 부팅으로, 복잡한 틈새는 도포형 젤로 막습니다. (주)와인도 메탈·고분자 마스크와 Dam-and-fill 방식을 함께 운용합니다[5].
경계 정밀도 100 µm는 어디에서 오는가?
경계 정밀도 100 µm는 한 가지 오차가 아니라 공정 전체에서 생기는 네 가지 오차가 누적된 결과입니다.
(주)와인의 마스킹 경계 정밀도는 약 100 µm(0.1 mm)입니다[5]. 이 수치에는 마스크를 제자리에 올리는 정밀도만이 아니라 아래 오차가 모두 들어 있습니다.
- 마스크 재료의 치수 공차
- 손으로 정렬할 때 생기는 수작업 오차
- 곡면에서 마스크가 눕거나 눌리는 정도
- 마스크 경계 틈새로 기체가 파고드는 폭
이 중 어느 하나만 줄인다고 해서 전체 정밀도가 크게 향상되지는 않습니다.
±0.1 mm 이상의 도면 공차
제품 설계 도면에 적는 경계 공차는 ±0.1 mm 이상으로 정합니다. ±0.05 mm처럼 좁은 공차를 적으면 초기 도면 검토와 접수 단계에서 사양을 조율하게 됩니다. 공정 한계를 넘어선 공차는 맞추기도, 검사 단계에서 합·불을 판정하기도 어렵기 때문입니다.
공차를 정할 때는 검사 배율도 함께 명시합니다. 배율을 정하지 않은 육안 검사는 검사자의 시력이나 조명에 따라 판정이 매번 달라집니다.
마스킹 공정 밖에서 정밀도를 높이는 방법
같은 부품을 계속 양산한다면 전용 마스킹 지그로 수작업 정렬 오차를 줄일 수 있습니다. 부품 설계 단계에서 형상 자체에 마스킹 경계 턱(단차)을 만들어 두는 방법도 있으며, 이 방법은 아래 "마스킹 부담을 줄이려면" 절에서 다룹니다.
코팅 후 마스크를 떼는 단계는 왜 중요한가?
마스크를 들어 올리는 순간 마스크 위의 막과 부품의 막이 분리되면서 어디서 끊어질지가 결정되기 때문입니다.
Parylene 코팅이 끝나면 부품뿐 아니라 마스크 표면도 단단한 고분자 막으로 덮여 있습니다. 경계선에서 막이 칼로 자른 듯 깨끗하게 끊어지면 이상적이지만, 부품 쪽에 남아야 할 막까지 마스크와 함께 떨어져 나오면 경계선이 들쭉날쭉해지거나 막 가장자리가 들뜬 자국이 남습니다. 마스크를 아무리 잘 붙였더라도, 떼어내는 이 마지막 한 동작에서 불량이 생길 수 있습니다.
막 두께와 제거 작업성
막이 두꺼울수록 질겨져 마스크를 떼어낼 때 어느 위치에서 찢어질지 예측하기 어렵고, 너무 얇으면 떼어낼 때 당기는 힘에 경계선 자체가 밀릴 수 있습니다. 목표 두께를 정할 때는 보호 성능과 함께 마스크 제거 작업성도 봅니다. 마스크 제거 때의 경계 변화를 다룬 이 단락과 다음 단락은 (주)와인의 작업 경험이며 문헌으로 확인한 내용이 아닙니다[5].
제거 시점과 뒤따르는 확인
챔버에서 꺼낸 직후의 막과 시간이 오래 지난 뒤의 막은 물리적 성질이 달라, (주)와인은 코팅 완료 직후 정해진 순서에 따라 마스크를 제거해 경계 품질을 일정하게 유지합니다[5]. 마스크 제거 후에는 현미경으로 경계를 확대해 확인하고, 필요하면 경계를 다듬는 후가공을 거칩니다. 이 절차를 사양서에 적어 두면 품질 분쟁이 줄어듭니다.
마스킹 부담을 줄이려면 무엇을 바꿔야 하는가?
형상으로 경계를 만들고, 조립 순서를 바꾸고, 도면에 세 항목을 적으면 마스킹이 쉬워지고 단가도 함께 낮아집니다.
형상으로 경계 만들기
코팅 영역과 제외 영역 사이에 미세한 단차(턱)나 홈(Groove)을 만들어 두면 마스크가 그 위치에 고정되고, 기준점이 생겨 정렬 오차도 줄어듭니다. 평평한 면 한가운데에 경계선을 그리면 기준점이 없어 작업자의 감에 의존할 수밖에 없습니다. 도면에 넣은 작은 단차 하나로 경계 오차를 줄일 수 있습니다.
조립 순서 바꾸기
하우징이나 기판을 커넥터 조립 전에 먼저 코팅하면 커넥터 핀 마스킹 공정 자체가 사라집니다. 조립된 상태로 입고되면 도통면과 실링면을 하나씩 가리는 작업이 남습니다. 제조 공정 초기에 코팅 시점을 정하면 공정이 단순해집니다.
도면에 적을 세 항목
단순히 "커넥터 부위 제외"라는 문구만으로는 마스킹 설계를 시작할 수 없습니다. 발주처와 코팅 업체가 경계의 기준점을 서로 다르게 해석할 수 있기 때문입니다.
- 제외 영역 — 도면에 해칭(Hatching)으로 해당 면을 표시합니다.
- 기준 치수 — 기준 모서리나 기준 구멍으로부터 마스킹 경계까지의 정확한 거리를 적습니다.
- 경계 공차와 검사 배율 — 공차는 ±0.1 mm 이상으로 설정합니다. 품질 판정에 적용할 검사 배율(예: 10배 확대 검사)도 함께 명시합니다.
사양서 기재 방법은 코팅 사양서 합격선에 네 칸 구조로, 견적 준비 자료는 부품 코팅 견적 체크리스트에 정리했습니다.
마스킹으로 해결되지 않는 것은 무엇인가?
마스크를 넣을 수 없는 좁은 내부 공간, 전처리(세정) 불량, 공정 한계를 넘는 정밀도 세 가지는 마스킹으로 해결되지 않습니다.
- 좁은 내부 공간 — 손이나 도구가 닿지 않는 극소형 캡슐 내부나 꽉 막힌 구조 안쪽에는 마스킹 테이프나 젤을 밀어 넣을 수 없습니다. 이런 구조의 내부를 코팅에서 제외하려면 마스킹이 아닌 조립 순서 변경이나 부품 분할 설계로 해결합니다. 그 내부를 코팅하는 경우라면 Parylene의 도달성이 오히려 장점이 됩니다.
- 전처리(세정) 불량 — 마스크를 아무리 잘 붙여도 기재 표면의 유분이나 이물질을 제거하지 않았다면 코팅 영역의 밀착이 떨어집니다. 마스킹 전에 하는 전처리 세정 상태가 최종 품질에 큰 영향을 줍니다. 관련 순서와 원리는 코팅 전처리 3단계에 정리했습니다.
- 공정 한계를 넘는 정밀도 — 공정 한계보다 좁은 경계 공차는 마스킹을 아무리 공들여도 맞추기 어렵고, 필요 이상으로 좁히기만 해도 마스킹과 검사 시간이 늘어 그만큼 단가가 올라갑니다. 비용과 납기를 지키려면 최고 정밀도보다 부품 기능에 실제로 필요한 수준을 정하고, 그에 맞는 방식을 고릅니다.
핵심 요약
- 틈으로 파고드는 기체 — Parylene 마스킹이 까다로운 이유는 막이 잘 안 붙어서가 아니라 기체 단량체가 미세한 틈까지 파고들기 때문입니다.
- 오버행 아래까지 생기는 막 — 문헌에는 종횡비 10 대 1 트렌치와 높이 1 µm 틈 아래 폭 14 µm 오버행까지 성막된 사례가 있습니다[1]. 마스크가 기재에서 살짝 뜬 틈과 비슷한 조건입니다.
- 빈틈없이 붙는 마스크 — 마스킹의 결과는 재료 종류보다 마스크가 빈틈없이 붙는지로 정해집니다. 마스크 재료는 접착형·형상형·도포형 세 가지이며 부품 하나에 조합해 씁니다. 어떤 재료든 들뜬 만큼 경계가 안쪽으로 번집니다.
- 번짐과 코팅 누락 — 번짐(덜 막음)은 초기 전기 검사에서 발견되지만, 코팅 누락(과하게 막음)은 출하 뒤 부식 형태로 늦게 드러나 해결 비용이 더 큽니다.
- 경계 정밀도와 도면 공차 — 약 100 µm인 경계 정밀도는 여러 공정 오차가 합쳐진 값입니다. 도면 공차는 ±0.1 mm 이상으로 정하고, ① 제외 영역 해칭, ② 기준 치수, ③ 경계 공차와 검사 배율 세 항목을 함께 적습니다. 마스크는 코팅 직후 정해진 순서로 제거하고 현미경 배율로 경계를 확인합니다. 좁은 내부 공간은 조립 순서로, 세정 불량은 전처리로 해결합니다.
(주)와인은 고객사 부품의 제외 영역 형상, 기준 치수, 요구 경계 공차와 검사 배율을 확인하고, 그에 맞는 마스크 유형과 가능한 경계 공차, 정밀도를 높일 설계 개선안을 제안합니다.
이 글의 용어 풀이 (4)
평균 자유 경로(Mean free path) — 기체 분자가 다른 분자와 부딪히기 전까지 날아가는 평균 거리입니다. 진공에서는 이 거리가 길어져 분자가 구석까지 돌아다닙니다.
종횡비(Aspect ratio) — 홈이나 구멍의 깊이를 폭으로 나눈 값입니다. 값이 클수록 깊고 좁은 구조라 일반 공법은 안쪽까지 닿지 못합니다.
직선 시야(Line-of-sight) — 증착원에서 곧게 뻗은 시선이 닿는 범위입니다. Parylene은 이 시선이 닿지 않는 곳에도 막을 형성합니다.
도달성(Throwing power) — 막이 부품 안쪽 깊은 곳까지 닿아 형성되는 능력입니다. 배관 내면에는 장점이고 마스킹 경계에는 문제가 됩니다.
제외 영역 해칭, 기준 치수, 경계 공차와 검사 배율 세 항목을 도면에 적어 보내 주시면 부품 형상에 맞는 마스킹 방식과 가능한 경계 공차, 정밀도를 높일 설계 개선안을 회신합니다. 일반 준비 사항은 부품 코팅 견적 체크리스트에 정리했습니다. 문의하기 · 컨포멀 코팅 공법 보기
참고자료
번호는 성격별로 묶어 매겼습니다(학술 문헌 → 기관 문서 → 자사 데이터). 본문의 번호가 아래 목록의 번호입니다. 문헌이 보고한 성막 사례는 모두 실리콘 미세구조·유리 채널 같은 시험 구조에서 얻은 값입니다. 마스킹 경계에서 막이 생기는 원리의 물리적 기준점으로 인용했으며, 일반 부품 치수에 그대로 대입할 수 있는 값은 아닙니다. (주)와인의 마스킹 정밀도와 공정 순서는 자사 운영 기준(참고자료 5)이며, 규격이 정한 값이 아닙니다.
학술 문헌
- Moni, P., Al-Obeidi, A. & Gleason, K. K., "Vapor deposition routes to conformal polymer thin films", Beilstein Journal of Nanotechnology 8, 723–735, 2017. https://doi.org/10.3762/bjnano.8.76 (Europe PMC 전문 PMC5389201, CC BY 4.0) — MIT 리뷰. 스텝·측벽 커버리지 정의, 부착확률 저하에 따른 미세 구조 내 확산 기전, Table 1의 Parylene N 200 nm 성막 사례(트렌치 종횡비 10:1, 캔틸레버 오버행). Table 1의 Parylene 두 사례는 리뷰 연구진의 측정이 아니라 Ganguli, S., Step coverage of metals and interlayer dielectrics in multilevel metallization(Troy, NY, 1997)을 인용한 값입니다.
- Ortigoza-Diaz, J., Scholten, K., Larson, C., Cobo, A., Hudson, T., Yoo, J., Baldwin, A., Weltman Hirschberg, A. & Meng, E., "Techniques and Considerations in the Microfabrication of Parylene C Microelectromechanical Systems", Micromachines 9(9), 422, 2018. https://doi.org/10.3390/mi9090422 (Europe PMC 전문 PMC6187609, CC BY 4.0) — 미국 서던캘리포니아대. 1.1절: Parylene은 CVD로 얇고 컨포멀하며 핀홀 없는(pinhole-free) 막으로 증착된다는 서술. 본문에서는 막이 형상을 따라 고르게 덮인다는 근거로만 인용했습니다. 핀홀 없음은 리뷰 논문의 일반 서술이며 핀홀 없는 막이 되는 최소 두께를 측정한 연구가 아닙니다. 1 µm보다 얇은 막에서는 핀홀이 남았다는 측정 연구가 있습니다(Kahouli 2012, Afshari 외 2025).
- Broer, D. J. & Luijks, W., "Penetration of p-xylylene vapor into small channels prior to polymerization", Journal of Applied Polymer Science 26(7), 2415–2422, 1981. https://doi.org/10.1002/app.1981.070260727 — Philips Research의 유리 채널(틈 14·28·56 µm, 길이 70 mm) 안 Parylene N·C 침투 연구. 부착 계수 10⁻⁴–10⁻⁵로 낮아 작은 구멍 안까지 들어가며, 낮은 압력에서는 두께가 서서히 줄고 압력을 올리면 입구 쪽에 막이 쌓임. C는 N보다 침투가 불리. 유리 채널 시험이며 마스크 밑의 번짐 폭을 측정한 연구가 아닙니다. 침투 거리 값은 그림으로만 제시되어 본문에 옮기지 않았습니다.
기관 문서
- Baxamusa, S. H., Conformal Polymer CVD, LLNL-BOOK-658857, Lawrence Livermore National Laboratory, 2014-08-14. https://www.osti.gov/servlets/purl/1252638 — 출판본은 Gleason, K. K. (ed.), CVD Polymers, Wiley-VCH, 2015, 87–109. https://doi.org/10.1002/9783527690275.ch5. 평균 자유 경로와 압력의 반비례 관계, 기체 단량체가 시야가 닿지 않는 영역에도 도달한다는 원리의 근거. 6절: 입구 75 µm × 100 µm, 길이 최대 2.8 mm 채널을 코팅했을 때 안/밖 두께 비가 약 1 %–89 %였고 가벼운 곁사슬 유도체에서 더 좋았다는 서술.
자사 데이터
- (주)와인 자사 운영 기준 (2026-08) — 마스킹 경계 정밀도 약 100 µm 기준, 메탈·고분자 마스크와 Dam-and-fill 공정 병행, 코팅 직후 정해진 순서에 따른 마스크 제거 절차와 막 두께·제거 시점에 따른 경계 거동(작업 경험), 코팅 두께 운영 범위 0.5–50 µm, 60L·300L·1100L 3-Tier 챔버 설비 운용. 자사 설비 운영 기준이며 외부 시험기관 성적서가 아닙니다. 부품 형상과 경계 조건에 따라 재현되지 않는 조건이 있습니다.