1분 요약 (Executive Summary)
- 주제 안내 — 이 글은 차량용 ECU가 받는 진동·열충격·고온고습 가운데 Parylene 코팅이 맡는 부분과 맡지 않는 부분, 장착 위치 온도에 따른 Parylene 선택, 두께·마스킹과 시험 계획을 다룹니다.
- 부하마다 다른 코팅의 역할 — 세 부하 가운데 Parylene 코팅이 직접 막는 것은 고온고습의 수분·이온 유입 경로입니다. 열충격에서는 코팅 두께가 결과를 바꾸는 변수입니다. 진동은 코팅이 아니라 체결·지지 구조 설계로 해결합니다[1, 9].
- 두꺼울수록 커지는 열응력 — 막이 두꺼울수록 계면에 누적되는 열응력이 커집니다. Parylene C의 선팽창 계수가 35 ppm/°C로 기판·부품 소재와 다르기 때문입니다. Riahi 연구진이 티타늄 위 Parylene C를 −80 ↔ +220 °C 열충격에 5사이클 넣은 결과, 20 µm 막은 떼는 힘이 90 % 넘게, 더 얇은 막은 약 50 % 줄었습니다. 얇고 균일한 막으로 설계하는 이유입니다[4, 8].
- 80 °C 연속 사용 온도 — Parylene C의 연속 사용 온도 기준은 80 °C입니다. 공기 중 150 °C에서는 단독 필름이 약 55시간 만에 산화 파괴 기준에 이르렀습니다. 두께나 마스킹보다 먼저 장착 위치의 상시 표면 온도를 확인합니다[6, 12, 13].
- 마스킹과 시험 계획 — 커넥터 핀·압입 단자·테스트 패드는 마스킹합니다. 도면 경계 공차는 ±0.1 mm 이상으로 정합니다. 시험 계획은 규격 이름이 아니라 세부 시험 번호에서 시작합니다. 연면거리 축소를 코팅으로 인정받을지도 미리 정합니다.
- 코팅이 해결하지 못하는 문제 — 세정 불량이나 부품 자체의 발열은 Parylene 코팅으로 해결할 수 없습니다. Zhan 연구진은 컨포멀 코팅이 기판과 코팅 안의 오염원이 최소일 때에만 표면절연저항 신뢰성을 높였다고 보고했습니다[10].
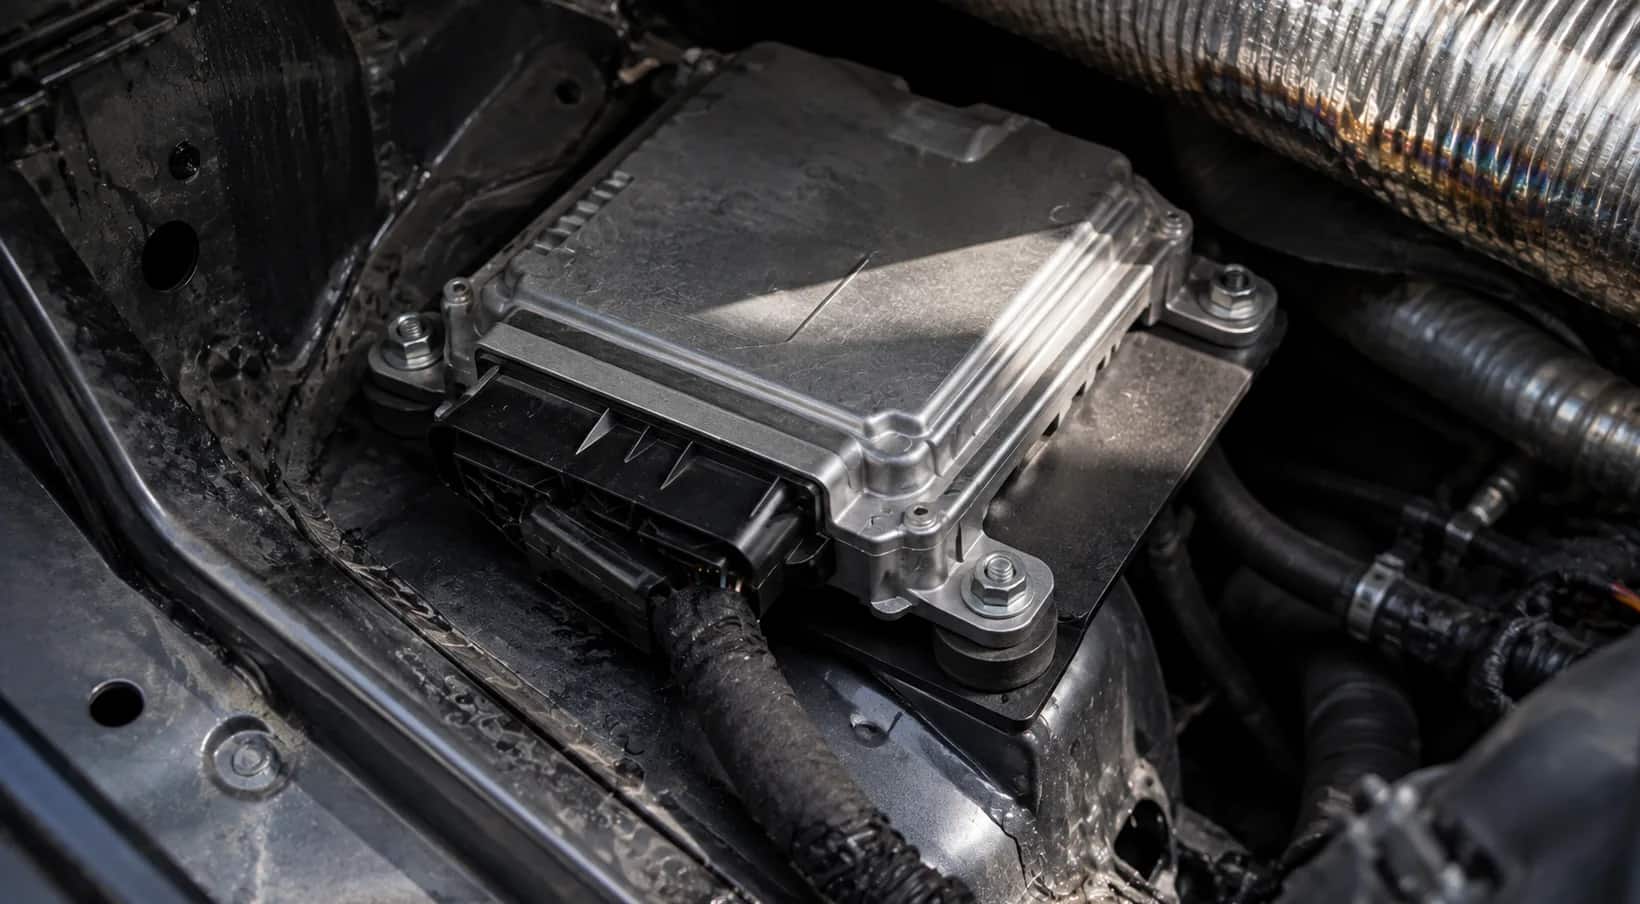
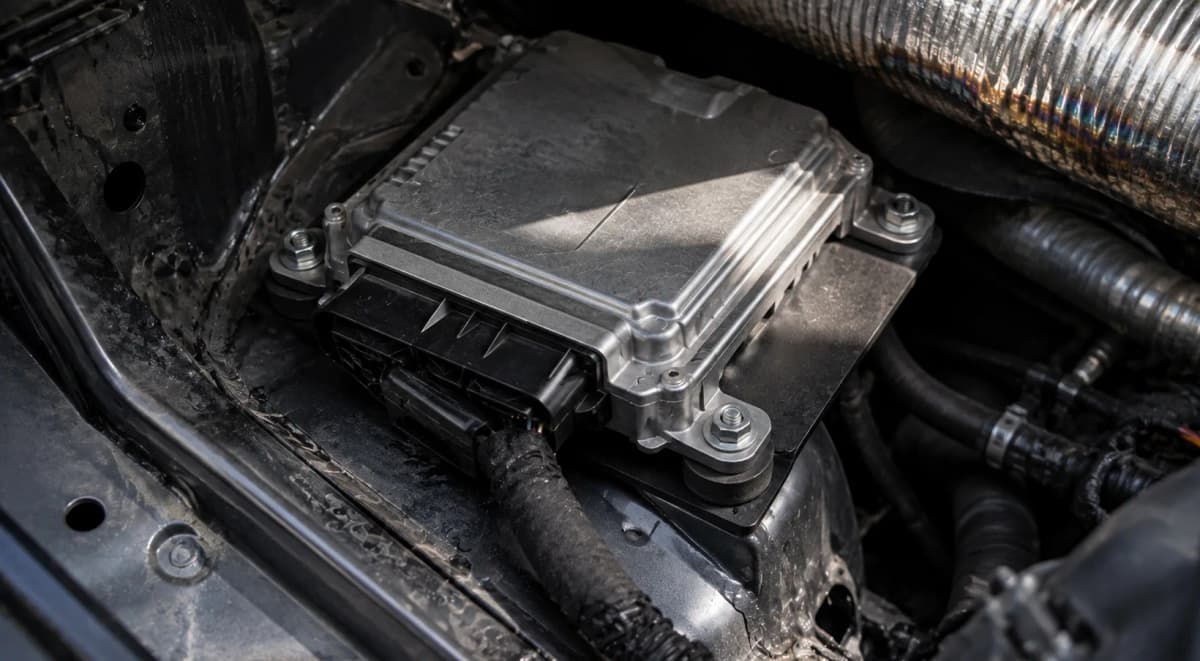
엔진룸에 장착되는 차량용 ECU에는 방진 마운트를 거쳐 주행 진동이 전해집니다. 바로 옆을 지나는 배기관의 열과, 열린 공간으로 들어오는 습기·오염도 함께 닿습니다. 이 기판의 코팅을 검토할 때 먼저 확인할 값은 막 두께가 아니라 장착 위치의 상시 표면 온도입니다.
Parylene(파릴렌) 코팅이 세 부하 가운데 직접 막는 것은 고온고습의 수분과 이온입니다. 진동은 구조 설계로 대응하고, 열충격 결과는 선팽창 계수 차이와 막 두께에 따라 크게 달라집니다. 장착 위치의 온도를 먼저 보는 이유는 Parylene C의 연속 사용 온도 80 °C가 쓸 수 있는 Parylene 종류를 좁히기 때문입니다.
차량용 ECU와 제어보드에 코팅을 검토하는 개발·품질 담당자를 위해, ECU가 받는 세 가지 부하와 고장 모드, 부하별 코팅의 역할, 장착 위치 온도에 따른 Parylene 선택, 두께·마스킹, 시험 계획, 코팅으로 해결되지 않는 문제를 차례로 정리합니다.
차량용 ECU는 어떤 부하를 동시에 받는가?
차량용 ECU는 주행 진동·열충격·고온고습 세 가지를 동시에 받습니다. 세 부하는 각각 다른 고장 모드를 만듭니다.
세 부하가 남기는 손상은 다음과 같습니다.
- 주행 진동 — 솔더 조인트에 피로를 남깁니다.
- 열충격 — 서로 다른 재질 사이 계면에 열응력을 누적시킵니다.
- 고온고습 — 회로 표면에 이온 전도 경로를 만듭니다.
발생 기전이 다르므로 대응 수단도 각각 다릅니다. ISO 16750 시리즈도 차량 장착 위치에 따른 환경 부하를 기계·기후·화학 시험 조건으로 나누어 규정합니다[1].
한 덩어리로 묶으면 보이지 않는 것
세 부하를 한 덩어리로 묶어 "복합 스트레스 대응 코팅"이라고 부르면, 부하마다 다른 코팅의 역할을 구분하지 못합니다. 어느 시험 항목에서 불합격했는지에 따라 해결책도 달라집니다. 세 부하와 코팅의 기여 범위를 표 1에 정리했습니다.
| 부하 | 주된 고장 모드 | 코팅의 기여 범위 |
|---|---|---|
| 고온고습 | 표면 누설, 전기화학 마이그레이션(Electrochemical migration, ECM), 부식 | 직접 차단합니다 |
| 열충격 | 이종 재질 계면 응력, 크랙 | 변수로 작용합니다 — 두께 설계가 결정합니다 |
| 진동 | 솔더 조인트 피로, 리드 파단 | 개선하지 않습니다 — 구조 설계의 영역입니다 |
표 1의 순서가 곧 검토 순서입니다. 고온고습 시험에서 문제가 생겼다면 코팅이 직접 답이 될 수 있습니다. 열충격 시험에서 문제가 생겼다면 막 두께부터 다시 봅니다. 진동 시험에서 불합격했다면 코팅을 추가해도 근본 원인은 그대로 남습니다.
1. 고온고습은 회로를 어떻게 고장 내는가?
이온이 녹은 수막과 전압이 한 지점에 모이면 누설 전류가 흐릅니다. 그 상태가 이어지면 녹아 나온 금속이 덴드라이트로 자라 단락을 일으킵니다.
덴드라이트가 자라는 순서
회로 표면에 이온화된 수막이 생기면 인접한 패드 사이에 누설 전류가 흐르기 시작합니다. 이 상태에서 전압이 계속 가해지면 양극의 금속이 이온으로 녹아 나와 음극으로 옮겨 가 석출됩니다. 석출물은 음극에서 양극 쪽으로 나뭇가지 모양의 결정(덴드라이트)으로 자랍니다. 덴드라이트가 맞은편 전극에 닿는 순간 단락이 일어납니다[3]. 전압이 가해진 채 습한 환경에 놓이는 ECU가 취약한 이유입니다.
밀폐 하우징이라도 내부 온도가 오르내리면 안쪽에 결로가 생기므로, 외부 방수 IP 등급만으로는 하우징 안의 수막을 막지 못합니다. IP 등급과 기판 코팅의 관계는 드론 방수 코팅에 규격 근거와 함께 정리했습니다.
코팅이 끊는 경로와 평가 지표
코팅막이 틈 없이 이어져 있으면 이온화된 수막이 회로 표면에 직접 닿지 못합니다. 방습 코팅의 성패는 막 두께가 아니라 표면절연저항(SIR, Surface Insulation Resistance)으로 판단합니다. 표면절연저항을 평가하는 대표 시험법은 IPC-TM-650 Method 2.6.3.7입니다. 그 1항에는 이 시험법이 "이온화된 수막에 의한 누설 전류"와 "전기화학적 부식 및 덴드라이트 성장"을 동시에 평가한다고 적혀 있습니다[2].
두께보다 막의 연속성을 먼저 봅니다. 핀홀이 하나라도 있으면 그 지점이 곧 이온 전도 경로가 되기 때문입니다. 두께와 연속성의 관계, 두꺼운 액상 코팅이 고집적 기판에서 일으키는 부작용은 PCB 방습 코팅에 따로 정리했습니다.
2. 열충격에서 코팅은 도움이 되는가, 해가 되는가?
열충격에서 코팅이 도움이 될지 해가 될지는 두께에 따라 달라집니다. 코팅은 중립이 아니라 결과를 바꾸는 변수입니다.
코팅막, PCB 기판, 칩 부품 몸체는 선팽창 계수(CTE)가 서로 다릅니다. 온도가 오르내릴 때마다 팽창률 차이가 계면에 열응력으로 누적됩니다. 막이 두꺼울수록 누적되는 응력도 커집니다. 이 응력은 부품 모서리처럼 형상이 급격히 꺾이는 부위에 집중됩니다. 열충격 평가에서 코팅 여부와 두께를 함께 보는 이유입니다.
선팽창 계수의 차이
Parylene C의 선팽창 계수는 35 ppm/°C입니다[4]. 재료 공급사 자료에도 같은 값이 나옵니다[12]. 비교 기준인 실리콘은 300 K에서 약 2.6 ppm/K입니다[5]. 같은 온도 변화에서 두 재질이 늘어나는 양은 10배 이상 차이가 납니다(이 글에서 계산한 값). 이종 재질이 접합된 계면에서는 이 차이 때문에 열사이클이 반복될수록 응력이 계속 누적됩니다.
열을 겪을 때마다 바뀌는 막
Coelho 연구진은 Parylene C를 약 50 °C 이상으로 가열하면 결정화도가 높아지고, 식힌 뒤에는 격자가 처음보다 줄어든 상태로 남는다고 보고했습니다. 200 °C까지 단계적으로 가열하는 동안 결정 크기는 53 Å에서 130 Å로 커졌습니다[4]. 유리전이온도 부근을 오르내리는 ECU에서는 열순환이 막의 구조를 조금씩 바꾼다는 뜻입니다.
실장 기판에서 관찰된 코팅 균열
액상 코팅 공급사의 Taylor·Kinner는 부품을 실장한 시험판을 −65 °C ↔ +125 °C 열충격에 넣었습니다. 한 우레탄 코팅은 19사이클 뒤 점검에서 이미 균열과 박리가 보였습니다. 평판 시편에서 같은 조건 100사이클 인증을 받은 UV 경화 코팅도 20–100사이클 사이에 균열이 났습니다[11]. 대상은 액상 코팅이지만, 열충격에서 코팅이 중립이 아님을 보여 줍니다.
얇고 균일한 막으로 설계하는 이유
Riahi 연구진은 티타늄 위 Parylene C를 −80 °C ↔ +220 °C 열충격에 5사이클 넣은 뒤, 20 µm 막의 떼는 힘이 증착 직후보다 90 % 넘게 줄고 거의 전면 박리됐다고 보고했습니다. 더 얇은 막은 약 50 % 줄었습니다[8]. 연속 사용 온도를 크게 넘는 가혹 조건이라 수명으로 옮길 수는 없지만, 두꺼운 막이 열충격에 더 약했다는 방향은 참고할 수 있습니다.
Parylene은 상온 진공 증착(CVD) 막이라 액상 코팅보다 얇은 두께에서도 연속막을 만듭니다. 같은 수준의 절연·방습 보호를 더 얇은 두께로 얻으면 계면에 누적되는 응력도 함께 줄어듭니다. 열충격 시험을 앞둔 부품은 두께를 늘리기보다 필요한 최소 두께를 찾는 방향으로 설계합니다.
3. 진동은 코팅으로 개선되는가?
진동 고장은 코팅으로 개선되지 않습니다. 코팅막은 구조 강성을 높이지 못합니다.
주행 진동으로 생기는 주요 고장은 솔더 조인트 피로 파괴와 부품 리드 파단입니다. 두 고장은 기판이 얼마나 휘는지, 부품 배치와 구조 체결점이 어떻게 설계되었는지가 정합니다. µm 단위 두께의 코팅막은 기판의 휨과 힘의 흐름을 바꾸지 못합니다.
Chen과 Osterman은 아크릴 코팅과 얇은 Parylene 유사 코팅으로 코팅한 표면 실장 패키지를 시험했습니다. 연구진은 두 코팅이 온도 사이클에서는 솔더 접합 신뢰성을 높였지만, 진동·낙하 시험에서는 영향이 작았다고 보고했습니다[9]. 진동 대책과 코팅은 따로 설계합니다.
진동 불합격에 코팅을 더하는 조치
진동 시험에서 불합격했을 때 원인을 해결하는 방법은 기판 지지점(Standoff) 추가, 무거운 부품의 배치 변경, 구조용 본딩재 고정입니다. 진동 대책으로 코팅을 제안받으면, 어떤 물리 기전으로 진동 고장이 줄어드는지 확인합니다.
코팅 검증 조건이 되는 진동
진동은 코팅 품질을 검증하는 환경 조건으로는 쓰입니다. 심한 진동과 열충격을 겪은 뒤에도 코팅막이 박리 없이 기판에 붙어 있어야 방습 성능이 유지되기 때문입니다. 환경 스트레스 시험을 거친 뒤 코팅막의 밀착을 다시 확인하는 절차를 권합니다. 밀착 등급 판정 기준과 시험 방법은 ASTM D3359 크로스컷 시험에 정리했습니다.
ECU 장착 위치에 따라 Parylene 선택은 어떻게 달라지는가?
Parylene 선택은 장착 위치의 상시 표면 온도가 80 °C를 넘는지에 따라 달라집니다.
(주)와인이 상시 공정으로 운영하는 Parylene C의 연속 사용 온도 기준은 80 °C입니다[13]. 같은 '차량용 제어보드'라도 실내 캐빈에 들어가는 보드와 엔진룸에 직접 장착되는 ECU는 상시 표면 온도가 다릅니다. 장착 위치와 온도를 모르면 적정 두께도 재료도 정할 수 없습니다.
유리전이온도가 아니라 연속 사용 온도로 판단하는 이유
80 °C를 넘어서면 재료의 물성이 바뀌는 구간에 들어섭니다. Parylene C의 유리전이온도(Tg)는 문헌마다 크게 엇갈립니다. 약 50 °C[4]부터 110 °C[6], 150 °C[7]까지 보고됩니다.
공기 중에서는 온도가 오를수록 산화로 수명이 짧아집니다. 재료 공급사는 80 °C를 아레니우스 외삽으로 공기 중 10년을 견딜 온도로 설명합니다[12]. 공기 중 열노화 시험에서 Parylene C 단독 필름은 150 °C에서 약 55시간, 175 °C에서 약 5.7시간 만에 산화 파괴 기준에 이르렀습니다[6].
유리전이온도는 문헌과 측정 조건에 따라 편차가 커 단일 사양값으로 쓸 수 없으므로, 판단은 연속 사용 온도 80 °C로 합니다.
80 °C를 계속 웃도는 위치
장착 위치의 상시 표면 온도가 80 °C를 계속 웃돈다면 Parylene 종류부터 다시 정합니다. 고온 환경이 이어지거나 자외선 노출이 우려되면 HT(AF-4) 계열이 후보가 됩니다. 재료 공급사는 HT가 공기 중 350 °C 연속 노출을 견디고 자외선에도 강하다고 밝힙니다[12].
(주)와인은 Parylene C와 N을 상시 운영합니다. D와 VT4는 사양 협의로 대응합니다. HT(AF-4)는 현재 운영하지 않습니다. 고온용 Parylene은 원료 단가가 높으므로, 견적·설계 초기 단계에서 온도 조건을 확정합니다. 종류별 물성값은 Parylene 물성표에 출처와 함께 정리했습니다.
ECU 제어보드의 코팅 두께와 마스킹은 어떻게 정하는가?
두께는 견뎌야 할 부하 조건을, 마스킹 범위는 전기가 통해야 하는 부위를 기준으로 정합니다.
두께 범위
(주)와인은 일반 전자 부품의 Parylene 두께를 0.5–50 µm 범위에서 운영합니다. 단순 절연과 기본 내습만 필요한 박막은 0.5–2 µm로, 옥외 노출과 강부식 환경은 10–25 µm로 설계합니다[13]. 가혹한 노면 환경에 노출되는 차량용 ECU라면 10–25 µm부터 검토합니다. 두께의 상한은 앞 절에서 본 열충격 조건이 정하므로, 필요 이상으로 늘리지 않습니다.
마스킹 대상과 경계 공차
커넥터 핀 접점이나 압입 단자(Press-fit pin) 표면에 코팅막이 들어가면 접촉 저항(Contact resistance)이 올라가 전기 불량을 일으킵니다. EOL 시험용 테스트 패드와 접지(GND) 패턴도 코팅이 침범해서는 안 되는 구역입니다. (주)와인의 마스킹 경계 정밀도는 약 100 µm입니다[13]. 이 정밀도와 양산 조건을 고려해, 도면의 마스킹 경계 공차는 ±0.1 mm 이상으로 정합니다.
재질별 밀착 설계와 검증
밀착은 기판의 표면 재질(솔더 레지스트, 금속, 패키징재 등)에 따라 크게 달라지고, 재질마다 밀착 기전과 프라이머 처리 방식도 다릅니다. (주)와인은 기판 재질별 맞춤 밀착 설계를 적용하고, 고객이 요청하면 동반 시편으로 크로스컷 시험을 해 밀착을 확인합니다[13]. 사내 합격 기준은 4B 이상이며, 최종 합격 등급은 발주처와 미리 협의해 기술 사양서에 명시합니다. 사양서 작성 요령은 코팅 사양서 합격선에 정리했습니다.
시험 통과를 위해 무엇을 함께 계획해야 하는가?
통과해야 할 세부 시험 항목, 연면거리 축소 인정 여부, 양산용 챔버 세 가지를 함께 계획합니다.
- 세부 시험 항목 — 도면에 규격 명칭(AEC-Q100, IATF 16949, LV 124 등)만 적혀 있으면 두께 설계를 시작할 수 없습니다. 이 규격들은 "시험을 통과해야 한다"는 신뢰성 목표만 제시합니다. 코팅 두께나 합격 기준치는 지정하지 않습니다. 통과해야 할 세부 시험 번호와 환경 조건을 받아야 어떤 부하를 얼마나 막아야 하는지가 정해집니다. 각 규격의 상세 구조는 원문 기준으로 자동차 전장 코팅 규격에 정리했습니다.
- 연면거리 축소 인정 여부 — 코팅을 단순한 환경 보호용 방습막으로 쓸지, 절연 거리를 줄여 인정받는 구조 절연막으로 쓸지에 따라 계획이 달라집니다. 고전압 보드에서 연면거리(Creepage distance) 축소를 인정받으려면 별도의 절연 파괴 시험 계획이 필요합니다. 코팅과 절연 거리의 관계는 전기차 전장 부품 코팅에 규격 근거와 함께 정리했습니다.
- 양산용 챔버 — (주)와인은 60L(R&D·샘플), 300L(중소형 양산), 1100L(대형 양산) 세 챔버 사이에서 설정값·전처리·마스킹·합격 기준을 그대로 옮기고, 두께만 기준 시편으로 다시 맞춥니다[13]. 자동차 전장부품은 초도품 승인(PPAP) 이후의 공정 변경 절차가 까다로우므로, 개발 단계에서 양산용 챔버 조건을 미리 확정합니다.
코팅으로 해결되지 않는 ECU 문제는 무엇인가?
세정 불량, 발열과 방열, 완성 ECU의 최종 시험 통과 세 가지는 코팅이 해결하지 못합니다.
- 세정 불량 — 플럭스 잔사나 이온성 오염물질(Ionic contamination)이 남은 상태에서 Parylene을 증착하면 오염물질이 막 안쪽에 그대로 갇힙니다. 여기에 미세한 수분이 들어오면 갇힌 이온이 그곳에서 반응하며 내부 부식을 촉진합니다. 코팅 전 세정 상태가 최종 표면절연저항(SIR) 수치를 결정합니다. Zhan 연구진은 IPC-B-25 시험 패턴 기판을 온도·습도·바이어스 조건에 두고 시험해, 컨포멀 코팅이 기판과 코팅 안의 오염원이 최소일 때에만 신뢰성을 높였다고 보고했습니다. 코팅 속 섬유 오염은 수분 흡착과 이온 이동의 통로가 되어 SIR 저하를 앞당겼습니다[10]. 같은 연구에서는 40 °C/93 %RH의 고장률이 85 °C/85 %RH보다 높았습니다. 고온에서는 무세정 플럭스 잔사의 약유기산이 빨리 증발하므로, 고온 시험 결과만으로는 낮은 온도의 신뢰성을 예측할 수 없습니다. 샘플을 의뢰할 때 기판의 세정 이력이 함께 필요한 이유입니다.
- 발열과 방열 — 코팅막은 열을 외부로 내보내는 방열재가 아닙니다. 부품 표면을 덮는 보호용 절연체입니다. 발열 부품의 온도를 낮추려면 방열판이나 갭패드 같은 별도의 방열 설계를 적용합니다. 발열이 심한 부품이라면 앞 절에서 본 연속 사용 온도부터 확인합니다.
- 최종 시험 통과 — 완성 ECU의 환경 시험 통과는 외형 형상, 부품 배치, 열 설계, 케이스 구조가 함께 정하는 시스템 차원의 결과입니다. (주)와인이 보증하는 범위는 재현 가능한 공정 기록과 검사 데이터입니다. 설계 초기에 60L 챔버로 시제품을 만들고, 고객·외부 시험기관의 신뢰성 시험으로 검증하는 절차를 권합니다.
핵심 요약
- 부하마다 다른 코팅의 역할 — 코팅이 직접 차단하는 부하는 고온고습입니다. 평가 지표는 두께가 아니라 표면절연저항(SIR)입니다. 진동은 코팅으로 개선되지 않습니다. 솔더 조인트 피로는 기판 지지와 체결 구조 설계로 해결합니다.
- 두꺼울수록 커지는 열응력 — 막이 두꺼울수록 계면에 누적되는 열응력이 커지므로 얇은 연속막으로 설계합니다. Parylene C의 선팽창 계수는 35 ppm/°C입니다. Riahi 연구진이 티타늄 위 Parylene C를 −80 ↔ +220 °C 열충격에 5사이클 넣은 결과, 20 µm 막은 떼는 힘이 90 % 넘게, 더 얇은 막은 약 50 % 줄었습니다.
- 80 °C 연속 사용 온도 — Parylene C의 연속 사용 온도 기준은 80 °C입니다. 공기 중 150 °C에서는 단독 필름이 약 55시간 만에 산화 파괴 기준에 이르렀습니다. 상시 표면 온도가 80 °C를 넘으면 Parylene 종류부터 다시 정합니다. (주)와인은 HT(AF-4)를 현재 운영하지 않습니다[13].
- 마스킹과 시험 계획 — 커넥터 핀·압입 단자·테스트 패드는 필수 마스킹 대상입니다. 도면 경계 공차는 ±0.1 mm 이상으로 정합니다. 시험 계획은 규격 이름이 아니라 세부 시험 번호에서 시작합니다. 연면거리 축소를 코팅으로 인정받을지도 미리 정합니다.
- 코팅이 해결하지 못하는 문제 — 세정 불량과 발열은 코팅이 해결하지 못합니다. Zhan 연구진의 시험에서 컨포멀 코팅은 오염원이 최소일 때에만 표면절연저항(SIR) 신뢰성을 높였습니다. 같은 시험에서 40 °C/93 %RH의 고장률이 85 °C/85 %RH보다 높아, 고온 시험 결과만으로는 낮은 온도의 신뢰성을 예측할 수 없습니다.
(주)와인은 ECU·제어보드의 장착 위치, 상시 표면 온도, 통과해야 할 세부 시험 항목, 기판의 세정 이력을 확인하고, 그에 맞는 Parylene 종류와 두께, 마스킹 방식을 제안합니다.
이 글의 용어 풀이 (4)
표면절연저항(SIR) — 습한 조건에서 절연물 표면을 타고 흐르는 누설을 저항으로 측정한 값입니다. 값이 떨어지면 절연이 약해졌다는 신호이며, 시험법이 합격선까지 정하지는 않습니다.
선팽창 계수(CTE) — 온도가 1도 오를 때 길이가 늘어나는 비율입니다. 막과 기재의 값이 다르면 온도가 바뀔 때 계면에 응력이 생깁니다.
연속 사용 온도(Continuous service temperature) — 그 온도에 계속 놓아 두어도 되는 상한입니다. 사양서에 적을 값이며, 짧게 견디는 단기 사용 온도와 구분합니다.
유리전이온도(Tg) — 고분자가 단단한 상태에서 물렁한 상태로 넘어가는 온도 구간입니다. 측정법과 가열 속도에 따라 달라져 단일값이 아니라 범위로 보고됩니다.
ECU 장착 위치, 상시 표면 온도, 통과해야 할 세부 시험 항목 세 가지를 도면과 함께 보내 주시면 적용 가능 여부와 맞는 Parylene 종류·두께, 마스킹 방식을 회신합니다. 일반 준비 사항은 부품 코팅 견적 체크리스트에 정리했습니다. 문의하기 · 자동차 전장 · 센서 적용 분야 보기
참고자료
번호는 성격별로 묶어 매겼습니다(규격 → 학술 문헌 → 업계 기술자료 → 제조사 기술자료 → 자사 데이터). 본문의 번호가 아래 목록의 번호입니다. (주)와인의 두께 범위·마스킹 정밀도·연속 사용 온도·챔버 구성은 자사 설비 운영 기준(참고자료 13)이며, 규격이 정한 값이 아닙니다. 학술 문헌 8–10은 티타늄 시편·표면 실장 패키지·시험 패턴 기판의 결과이며 ECU 완제품의 값이 아닙니다.
규격
- ISO 16750 시리즈(2023), Road vehicles — Environmental conditions and testing for electrical and electronic equipment, 1부 General · 2부 Electrical loads · 3부 Mechanical loads · 4부 Climatic loads · 5부 Chemical loads. 링크는 1부(General): https://www.iso.org/standard/77578.html (ISO 페이지는 자동 접속 차단) — 차량 장착 위치에서 예상되는 환경 부하를 기계·기후·화학으로 나누어 시험 조건을 규정. 발행일은 1부 2023-07-10, 2부 2023-07-12, 3부 2023-07-26, 4부 2023-07-24, 5부 2023-07-13입니다. ISO 공개 메타데이터(2026-10-07 갱신본)에서 1·3·4·5부는 90.92(개정 예정) 단계, 2부는 60.60(발행) 단계여서, 인용할 때는 현행판을 다시 확인합니다.
- IPC-TM-650 Test Methods Manual, Method 2.6.3.7, Surface Insulation Resistance, IPC, 2007-03. https://www.electronics.org/sites/default/files/test_methods_docs/2-6-3-7.pdf — 1항 Scope가 이 시험법의 목적을 "이온화된 수막(ionized water films)에 의한 누설 전류"와 "시험체의 전기화학적 열화(부식·덴드라이트 성장)"를 동시에 평가하는 것으로 규정. 합격 저항값은 이 시험법이 정하지 않습니다.
학술 문헌
- Minzari, D., Jellesen, M. S., Møller, P. & Ambat, R., "On the electrochemical migration mechanism of tin in electronics", Corrosion Science 53(10), 3366–3379, 2011. https://doi.org/10.1016/j.corsci.2011.06.015 (https://orbit.dtu.dk/en/publications/735b5726-12ff-4b78-b5f6-e76fde5723ee) — 저자 소속 덴마크 공과대(DTU). 초록: 주석의 전기화학적 마이그레이션(ECM)은 음극에서 양극으로 덴드라이트 금속 석출물을 키워 전극 사이를 단락시키고 간헐적 또는 완전한 고장을 일으킬 수 있음. 여러 환경·전위 조건의 ECM 실험, 국부 pH 변화, Pourbaix 도표를 함께 놓고 기전을 논의. 원문을 확보하지 못해 초록 범위에서만 인용했습니다. 코팅된 기판은 다루지 않습니다.
- Coelho, B. J., Pinto, J. V., Martins, J., Rovisco, A., Barquinha, P., Fortunato, E., Baptista, P. V., Martins, R. & Igreja, R., "Parylene C as a Multipurpose Material for Electronics and Microfluidics", Polymers 15(10), 2277, 2023. https://doi.org/10.3390/polym15102277 · 전문 Europe PMC PMC10224276, CC BY 4.0 — 3.1절 서술: 유리전이온도 약 50 °C, 녹는점 290 °C, 열팽창계수 35 ppm/°C. 약 50 °C 이상 가열하면 결정화도가 높아지고, 30–200 °C 단계 가열에서 실온 결정 크기가 53 Å에서 130 Å로 증가(표 1). 유리전이온도·녹는점·선팽창계수는 이 논문이 3.1절 서술로 소개한 값이며 연구진이 측정한 값이 아닙니다(결정화도·결정 크기는 연구진의 X선 회절 측정).
- Okada, Y. & Tokumaru, Y., "Precise determination of lattice parameter and thermal expansion coefficient of silicon between 300 and 1500 K", Journal of Applied Physics 56(2), 314–320, 1984. https://pubs.aip.org/aip/jap/article-abstract/56/2/314/170925/ — 초록의 실험식 α(t)로 계산한 300 K 값 약 2.57 × 10⁻⁶/K. 본문에서는 이종 재질 사이 CTE 차이의 크기를 보여 주는 비교 기준으로만 인용했습니다.
- Grattan, D. W. & Bilz, M., "The thermal aging of Parylene and the effect of antioxidant", Studies in Conservation 36(1), 44–52, 1991. https://doi.org/10.1179/sic.1991.36.1.44 — Parylene N·C 단독 필름을 공기 중 150–200 °C로 가열해 카보닐 흡수로 산화를 측정. 25 °C 외삽 파괴 시간은 N 2.18 × 10³년, C 1.32 × 10⁵년. 측정이 모두 유리전이온도보다 높아 저온의 다른 경로를 배제할 수 없고, 빛의 영향은 다루지 않음. 문화재 보존 용도의 연구이며, 감사의 글에 Union Carbide와 Nova Tran의 지원과 코팅 장비 대여가 적혀 있습니다.
- Harder, T. A., Yao, T.-J., He, Q., Shih, C.-Y. & Tai, Y.-C., "Residual stress in thin-film parylene-c", Technical Digest. MEMS 2002 IEEE International Conference, 435–438, 2002. https://doi.org/10.1109/memsys.2002.984296 · 원문 PDF는 Caltech 저장소 https://authors.library.caltech.edu/27557/ — 실리콘 위 Parylene C 막을 100–200 °C에서 열처리한 뒤 잔류 응력 측정. 고정 멤브레인 360분 열처리(표 4): 140·160·180 °C에서 33.9·52.0·48.1 MPa. 떼어 낸 멤브레인은 80 % 이상이 열팽창 차이로 설명되고, 180 °C 막은 응력이 항복강도(55 MPa)에 가까워 시험 중 터짐. 관찰된 잔류 응력은 계산한 열 응력과 15 % 이내로 일치. 이 논문은 Tg를 150 °C로 보고합니다. 대학 MEMS 시편 결과입니다.
- Riahi, S., Braiek, S., Martins, N., Bouville, D., Lafosse, X., Mahut, F., Bosseboeuf, A., Thomasset, M., David, C., Becan, G., Boutaud, B., Lefeuvre, E. & Ammar, M., "Highly Controlled Parylene C Coating on Titanium for Invasive Biomedical Applications", Micromachines 17(8), 953, 2026. https://doi.org/10.3390/mi17080953 (Europe PMC 전문 PMC13515705, CC BY 4.0) — 티타늄에 A-174 처리 뒤 Parylene C를 증착. −80 °C ↔ +220 °C 열충격 5사이클 뒤 풀오프 분리력은 20 µm 막 약 5.5 N(90 % 넘게 감소), 나머지 두께 약 50 % 감소. 능동형 이식기기용 연구이며, 열충격 범위는 Parylene C 연속 사용 온도(약 80 °C)를 크게 넘고 기재도 PCB가 아닙니다. 출판본 표 6은 표 5와 같은 수치가 실려 있어, 열충격 뒤 값은 초록·본문 서술로만 확인했습니다.
- Chen, D. Y. & Osterman, M., "Reliability of conformal coated surface mount packages", 2016 IEEE Accelerated Stress Testing & Reliability Conference (ASTR), 1–5, 2016. https://doi.org/10.1109/astr.2016.7762293 — University of Maryland, College Park. 초록: 아크릴 코팅과 얇은 Parylene 유사(parylene like) 코팅으로 코팅한 표면 실장 패키지로 온도 사이클·조화 진동·낙하 시험. 두 코팅 모두 온도 사이클에서 솔더 접합 신뢰성을 높일 수 있었고, 기계 부하(진동·낙하)에서는 영향이 매우 작았다고 결론. 원문을 확보하지 못해 초록 범위에서만 인용했습니다. 코팅 두께·패키지 종류·사이클 수는 초록에 없고, 차량용 ECU 시험이 아닌 학회 발표 논문입니다.
- Zhan, S., Azarian, M. H. & Pecht, M. G., "Surface Insulation Resistance of Conformally Coated Printed Circuit Boards Processed With No-Clean Flux", IEEE Transactions on Electronics Packaging Manufacturing 29(3), 217–223, 2006. https://doi.org/10.1109/TEPM.2006.882496 — University of Maryland. 초록: IPC-B-25 패턴 기판을 온도·습도·바이어스에 노출해 코팅이 표면절연저항에 주는 영향을 평가. 오염이 없을 때 보호 순서는 실리콘 > 우레탄 > 아크릴. 40 °C/93 %RH가 85 °C/85 %RH보다 고장률이 높았음. 원문을 확보하지 못해 초록 범위에서만 인용했습니다. Parylene은 시험 대상이 아닙니다.
업계 기술자료
- Taylor, C. & Kinner, P. (Electrolube), "IPC-CC-830B Versus the 'Real World': Part 2". https://smtnet.com/library/files/upload/IPC-CC-830B-Versus-the-Real-World-2.pdf — 상용 코팅을 부품 실장 SIR 시험판에 도포해 −65 °C ↔ +125 °C 열충격과 통전 염수분무를 가함. 평평한 FR-4에서 100사이클 인증을 받은 UV 경화 코팅이 실장 시험판에서는 20–100사이클 사이에 균열. 연구진이 액상 컨포멀 코팅 공급사 소속이고, 시험 대상은 Parylene이 아닌 액상 코팅입니다. 발표 학회와 연도는 원문에서 확인하지 못했습니다.
제조사 기술자료
- Specialty Coating Systems, SCS Parylene Properties, 2018. https://scscoatings.com/parylene-coatings/properties/ · 본문 확인은 공개 미러본 https://nrf.aux.eng.ufl.edu/_files/documents/176.pdf — 표 4: 25 °C 선팽창계수 C 35 ppm, 공기 중 연속 사용 온도 N 60·C 80 °C, HT 350 °C. C절 1항: 아레니우스 외삽으로 N·C가 공기 중 각각 60·80 °C에서 10년 견딜 것으로 예상하며 온도가 높을수록 수명이 짧아짐, HT는 공기 중 350 °C 연속 노출을 견딤. E절 2항: HT는 자외선에 상당한 내성. 재료 공급사가 발행한 이해관계 있는 1차 자료입니다.
자사 데이터
- (주)와인 자사 운영 기준 (2026-08) — Parylene C 연속 사용 온도 80 °C, 두께 운영 범위 0.5–50 µm(박막 0.5–2 µm, 옥외·부식 환경 10–25 µm), 밀착 크로스컷 검증(요청 시), 마스킹 경계 정밀도 약 100 µm, 3-Tier 챔버 간 설정값·전처리·마스킹·합격 기준 이관. C·N 상시 운영, D·VT4는 사양 협의, HT(AF-4)는 현재 운영하지 않음. 연속 사용 온도의 근거 자료는 사이트 물성표에 항목별 출처와 함께 실었습니다. 자사 설비 운영 기준이며 외부 시험기관 성적서가 아닙니다.