1분 요약 (Executive Summary)
- 주제 안내 — 이 글은 고무·엘라스토머 부품의 마찰과 고착을 줄이는 Parylene 코팅에서 종류를 고르는 연신율 기준과 두께, 전처리와 마스킹 부위를 다룹니다.
- 조립을 막는 세 문제 — 고무 부품을 조립할 때 생기는 고착, 큰 삽입 저항, 이물 부착을 Parylene 막 하나가 함께 줄입니다.
- 첫 기준은 연신율 — Parylene을 고르는 첫 기준은 마찰계수가 아니라 연신율입니다. 파단 연신율은 C 200 %, N 30 %, D 10 %입니다. 고무의 변형을 따라가는 것은 C입니다[2].
- 반복 변형에서 먼저 볼 항복 신율 — 변형이 남기 시작하는 기준인 항복 신율은 제조사 자료에서 네 종류 모두 2–3 %입니다. 수 % 이상의 변형이 반복되는 부위에서는 파단보다 항복 신율이 먼저 한계에 닿습니다[7].
- 결과를 정하는 전처리 — 실리콘 고무나 오일·이형제가 배어 나오는 표면에서는 코팅 자체보다 세정·표면 활성화·실란 전처리가 결과를 정합니다.
- 코팅에서 뺄 면 — 큰 변형이 반복되는 면, 기밀을 만드는 실링 접촉면, 마찰이 필요한 면은 마스킹으로 코팅에서 뺍니다.
- 고온 염수 밀봉 시험은 엇갈림 — 1978년 Sandia 시험에서 Parylene C 1.25 mil(약 31.8 µm)을 코팅한 Viton은 두 종류 중 한 종류만 275 °C 염수의 수분을 막았습니다[6]. 개발·시험 단계의 정적 밀봉 시험입니다.
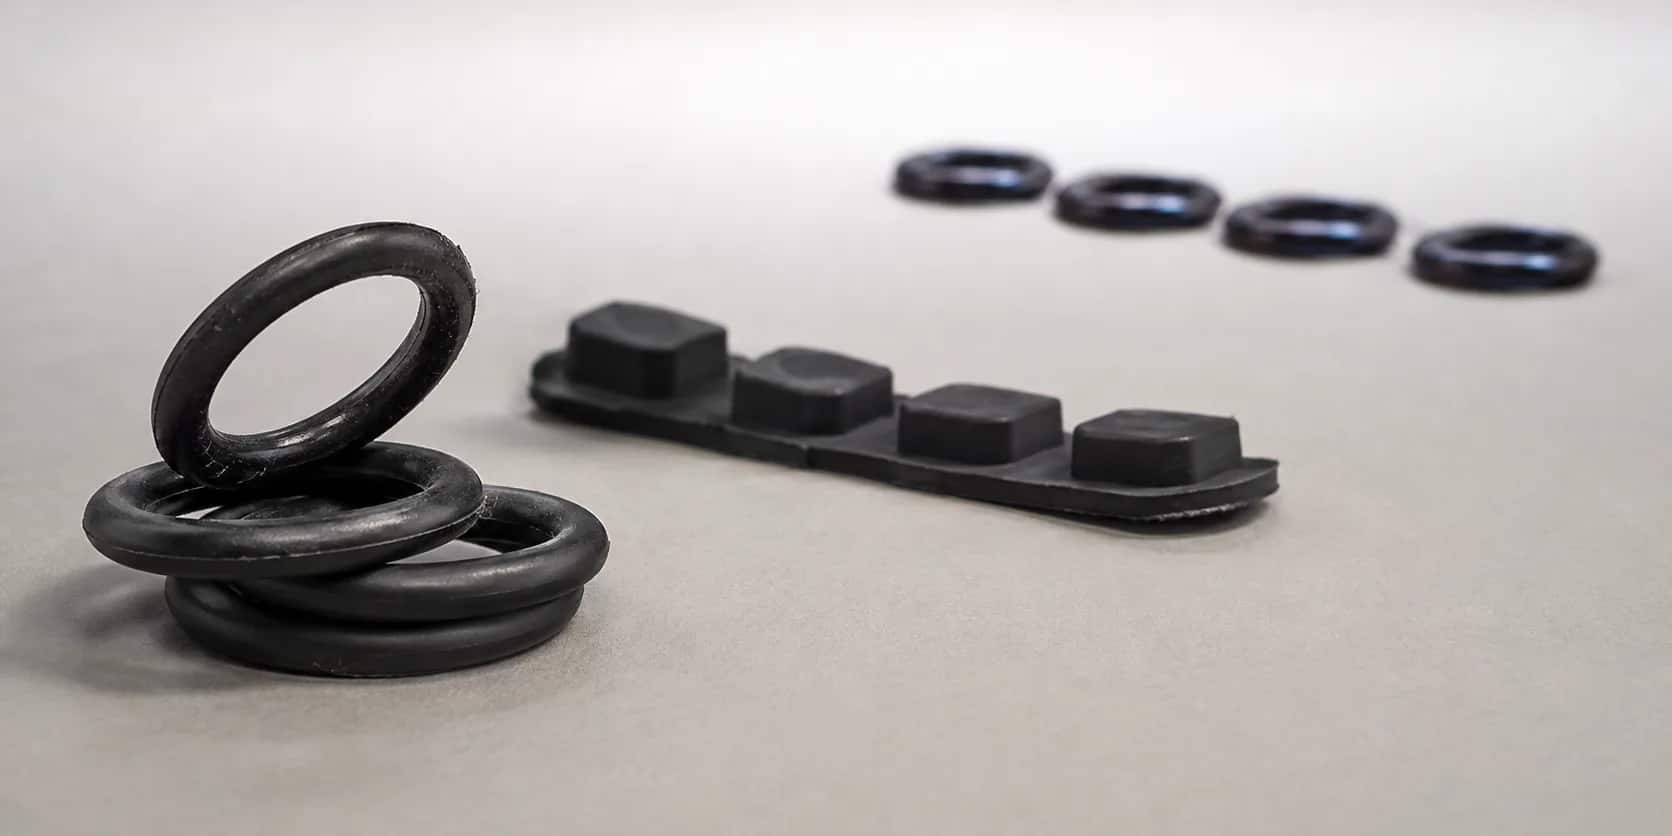
O링을 상자에 겹쳐 담아 두면 서로 달라붙어 한 개씩 집어 내기 어렵습니다. 홈에 밀어 넣을 때는 저항이 따르고, 표면에는 먼지가 묻습니다. 고무 부품의 조립을 막는 것은 이 고착(Blocking), 삽입 저항(Insertion force), 이물 부착 세 가지입니다.
Parylene(파릴렌) 막 하나가 이 셋을 함께 줄입니다. 고무는 조립과 작동 중에 계속 늘어나고 눌리는 기재여서, Parylene을 고르는 첫 기준은 마찰계수가 아니라 막이 그 변형을 따라가는지입니다.
O링·개스킷·키패드처럼 고무와 엘라스토머(Elastomer) 부품에 코팅을 검토하는 개발·구매 담당자를 위해, 코팅으로 무엇이 좋아지는지, Parylene 선택의 첫 기준이 왜 연신율인지, 붙기 어려운 고무, 두께, 치수와 촉감 변화, 코팅을 권하지 않는 용도, (주)와인과의 협의 방식을 차례로 정리합니다.

고무에 코팅하면 무엇이 좋아지는가?
마찰이 줄고, 서로 달라붙는 고착이 사라지고, 표면에 이물이 덜 붙습니다.
세 가지 모두 조립 공정에서 곧바로 드러납니다.
- 고착 — 고무끼리 겹쳐 두면 서로 붙어 한 개씩 집기 어렵습니다.
- 삽입 저항 — 저항이 크면 작업이 느려집니다.
- 이물 부착 — 표면에 먼지가 묻으면 세척 공정이 하나 더 생깁니다.
얇고 균일한 고체 층이라는 점
오일이나 윤활 분말로도 비슷한 효과를 낼 수 있지만, 바르는 양이 부위마다 고르지 않고 시간이 지나면 사라집니다. Parylene 같은 건식 윤활막(Dry film lubricant)은 부품 표면 자체를 바꾸므로 보충할 필요가 없습니다. 두 방식의 구조적 차이는 의료기기 윤활 코팅에도 정리했습니다.
마찰 수치를 목표로 정하기 전에 확인할 것
마찰계수는 두 접촉면 사이에서 생기는 값이라, 상대면(Counterface)이 정해져야 의미가 있습니다[1]. 막의 표면 구조도 값을 바꿉니다. So 연구진이 다이아몬드 탐침으로 측정한 Parylene C의 미세 마찰계수는 평평한 막에서 0.30–0.33, 기둥이 비스듬히 선 나노구조 막에서 0.5–1.5였습니다[4].
같은 막이라도 고무 부품이 금속과 닿는지, 다른 고무와 닿는지에 따라 값이 달라집니다. 상대면을 먼저 정한 뒤 마찰 요구를 적는 이유입니다.
Parylene을 고르는 첫 기준이 왜 연신율인가?
고무가 조립과 작동 중에 계속 늘어나고 눌리는 변형 기재이기 때문입니다.
막이 그 변형을 따라가지 못하면 표면에 균열이 생기고 박리가 일어납니다. 변형이 거의 없는 금속 부품에서는 드러나지 않던 조건이라, 고무에서는 막의 파단 연신율이 Parylene 선택의 첫 관문이 됩니다. Parylene별 파단 연신율과 항복 신율을 표 1에 정리했습니다.
| 항목 | 단위 | N | C | D | HT |
|---|---|---|---|---|---|
| 파단 연신율 | % | 30 | 200 | 10 | – |
| 항복 신율 | % | 2.5 | 2.9 | 3.0 | 2.0 |
C 200 %와 D 10 %, 20배 차이
같은 변형을 받았을 때 D는 먼저 끊어지고, C는 고무의 변형을 따라갑니다. 고무 부품에서 Parylene C가 기본 선택지가 되는 이유입니다. HT의 파단 연신율은 학술 단행본에 대표값이 없어 표에서 비워 두었습니다.
파단 연신율만 보면 놓치는 부분
파단 연신율은 한 번 늘렸을 때 끊어지기까지 늘어나는 비율입니다. 변형이 남기 시작하는 기준은 항복 신율입니다. 제조사 자료의 항복 신율은 네 종류 모두 2–3 % 수준입니다[7]. 그보다 크게 늘어나면 막은 끊어지지 않더라도 소성 변형되어 원래 모양으로 돌아오지 않습니다.
O링을 끼우거나 키패드를 누르는 것처럼 수 % 이상의 변형이 반복되는 부위에서는 파단보다 이 항복 한계가 먼저 문제가 됩니다. (주)와인이 부품의 변형량을 받아 항복 신율과 함께 검토하는 이유입니다.
두 출처의 표기 관례
제조사 기술자료는 파단 연신율을 네 종류 모두 "2–200 %"라는 같은 범위로 제시하고[7], 학술 단행본은 Parylene별 대표값을 적습니다. 두 값은 충돌하지 않고, 표기 방식만 다릅니다.
사양서에 옮길 때는 어느 출처의 어느 표기인지 함께 적습니다. 모듈러스를 포함한 기계적 물성 전반은 Parylene 물성표에 정리했습니다.
어떤 고무가 붙기 어려운가?
실리콘 고무와, 이형제나 오일이 표면으로 배어 나오는 재료입니다.
고무 부품을 성형할 때는 이형제를 씁니다. 배합에 따라 가소제나 오일이 시간이 지나며 표면으로 배어 나오기도 합니다. 이렇게 생긴 층 위에 막이 형성되면 막은 고무 본체가 아니라 이물층에 붙은 상태가 됩니다. 계면 밀착이 깨지는 지점이 바로 그 층입니다.
결과를 정하는 것은 전처리
세정으로 표면 이물층을 제거한 뒤 표면 활성화와 실란 커플링제 처리를 거쳐야 막이 고무 표면에 직접 닿아 밀착합니다. 세정·활성화·실란 3단계가 각각 무엇을 없애고 무엇을 만드는지는 코팅 전처리 3단계에 정리했습니다.
검토에 필요한 배합 정보
같은 "실리콘 고무"라도 배합 조성과 후경화 여부에 따라 표면 상태가 다릅니다. 재질명만으로는 전처리를 정할 수 없습니다. (주)와인은 성형 후 처리 이력과 이형제 종류를 함께 받아 전처리 방식을 제안합니다. 실리콘 표면에서 전처리 효과가 시간이 지나며 사라지는 원리는 앞서 소개한 코팅 전처리 3단계에 공개 데이터와 함께 정리했습니다.
두께는 얼마가 적당한가?
요구 성능을 기준으로 하되, 고무에서는 가능한 한 얇게 정합니다.
막이 두꺼울수록 기재의 변형을 더 크게 방해하고, 균열이 생기면 그 지점에서 벗겨집니다. 마찰 저감이나 고착 방지가 목적이라면 표면 성질만 바꾸면 되므로 두께를 늘릴 이유가 크지 않습니다. 금속 부품 기준의 두께 감각을 고무에 그대로 옮기면 대개 너무 두꺼워집니다.
두께를 늘리는 예외
오일이나 화학물질을 차단하는 부위, 반복 접촉으로 막이 닳는 부위는 차단 성능과 마모 수명을 기준으로 두께를 정합니다. 오일·용매에 닿는 부품에는 고무 자체가 부푸는 문제도 있습니다. Lee 연구진의 시험에서 실리콘 고무(PDMS)는 펜탄, 자일렌 같은 용매에 크게 부풀었고, 가교되지 않은 저분자 성분도 용매로 녹아 나왔습니다[5].
막 아래 고무가 부풀면 막도 그만큼 늘어나므로, 그 액체에 고무가 얼마나 부푸는지도 함께 확인합니다. 이런 부위에서는 차단에 필요한 두께와 부품의 변형량 사이에서 절충점을 찾습니다.
두께 제안의 근거는 변형량
조립할 때 얼마나 늘어나는지, 사용 중에 얼마나 눌리는지가 두께를 정하는 근거입니다. 변형량 값이 없으면 얇은 쪽으로 제안하게 되고, 그만큼 차단·마모 같은 다른 요구의 여유가 줄어듭니다.
코팅 뒤 치수와 촉감은 달라지는가?
치수는 막 두께(수 µm 수준)만큼만 늘고, 손에 닿는 느낌은 달라집니다.
막이 얇아 외형 치수에 미치는 영향은 작지만, 고무 특유의 끈적임이 사라지고 표면이 미끄러워집니다. 조립성을 높이는 이 미끄러움이 미끄러지지 않아야 하는 부품에서는 오히려 단점이 됩니다. 얻는 것과 잃는 것이 같은 성질에서 나옵니다.
경도는 고무가 정합니다
얇은 막이 부품 전체의 고무 경도(Hardness)를 바꾸지는 않습니다. 얇은 립이나 박막 형태의 구조물처럼 두께가 작은 부위에서는 막의 강성 영향이 커지므로, 이런 부위는 시편으로 먼저 확인합니다.
실링 접촉면의 접촉 조건
실링 접촉면(Sealing surface)은 고무가 압축되면서 기밀을 만드는 면입니다. 그 면에 막이 형성되면 접촉 조건이 달라집니다. 실링 성능을 코팅 전후로 비교하지 않았다면 그 면은 마스킹 대상으로 둡니다.
어떤 용도에서는 코팅을 권하지 않는가?
큰 변형을 반복해서 받는 면, 실링 접촉면, 마찰이 필요한 면에서는 코팅을 뺍니다.
큰 변형이 반복되면 막에 피로가 쌓여 균열이 생깁니다. Lee·Meng 연구진이 Parylene-금속-Parylene 박막 소자를 최대 10만 번 굽힌 피로 시험에서도 모든 소자에 균열이 생겼습니다[3]. 실링면은 앞 절에서 본 것처럼 접촉 조건이 바뀌어 기밀성이 떨어질 수 있습니다.
두 부위 모두 코팅으로 얻는 조립성보다 잃는 성능이 크므로, 부품 전체의 코팅을 포기하지 않고 그 면만 마스킹으로 제외합니다.
고온 염수 밀봉 시험에서 엇갈린 결과
O-링을 직접 코팅한 시험 기록은 결과가 엇갈렸습니다. Sandia 연구진은 지열 검층 도구의 씰 후보를 275 °C·34.5 MPa(5,000 psi) 지열 염수에 24시간 노출했습니다. 코팅하지 않은 Viton과 불화실리콘 O-링은 파국적으로 고장 났습니다. Parylene C 1.25 mil(약 31.8 µm)을 코팅한 Viton은 두 종류 가운데 V-709-80만 4,500 psi 염수에서 수분을 막았고 V-747-75는 막지 못했습니다. 연구진은 고정구 안의 입자를 원인으로 잠정 추정했습니다[6]. 정적 밀봉 시험이며 개발·시험 단계의 1978년 보고서입니다. 이 결과는 고무 종류와 시험 조건에 따라 밀봉이 갈릴 수 있으니 실물 시편으로 먼저 확인한다는 공정 설계의 근거이며, 코팅이 O-링 밀봉을 보장한다는 근거는 아닙니다.
마찰이 필요한 면
미끄럼 방지면(Anti-slip surface)과 마찰로 힘을 전달하는 면도 제외 대상입니다. 이 코팅은 마찰을 줄이려고 형성하는 막이어서, 마찰이 필요한 면에서는 오히려 그 면의 기능을 떨어뜨립니다. 이런 면은 도면에 코팅 제외 영역으로 표시하고, 마스킹한 뒤 코팅합니다.
판단은 시편으로
고무는 배합과 표면 이력에 따라 결과가 달라지므로, 문헌 값보다 실물 시편이 근거가 됩니다. 소량으로 먼저 확인하는 절차는 코팅 샘플 테스트 절차에 정리했습니다.
고무 부품 코팅은 (주)와인과 어떻게 협의하는가?
재질 배합과 표면 이력, 변형량을 먼저 확인하고 시편 시험을 권합니다.
고객사 사양이 있으면 그 사양을 우선 적용합니다. (주)와인의 고무 부품 코팅 협의 기준을 표 2에 정리했습니다.
| 확인 항목 | 협의할 때 하는 일 |
|---|---|
| 재질과 배합 | 고무 종류와 배합 조성, 후경화 여부를 받아 맞춤 전처리 방식을 검토 |
| 표면 이력 | 성형 시 쓴 이형제 종류와 성형 후 처리, 세척 이력을 확인 |
| 변형량 | 조립 시 늘어나는 정도와 사용 중 압축량을 받아 두께를 제안 |
| 제외 면 | 실링면·미끄럼 방지면 등 코팅 제외 영역을 도면에서 확정 |
| 시편 확인 | 배합별 밀착 차이가 커서 소량 시편 시험을 먼저 권장 |
위 내용은 (주)와인 자사 운영 기준(2026년 8월, [8])이며, 규격이 정한 절차나 계약 보증 사양이 아닙니다.
고무는 재질명만으로 판정하지 않습니다. 시편으로 먼저 확인하는 절차를 넣으면 양산 단계에서 다시 검토하는 일이 줄어듭니다.
핵심 요약
- 조립을 막는 세 문제 — 고무 부품의 고착, 큰 삽입 저항, 이물 부착을 Parylene 막 하나가 함께 줄입니다. 세 가지 모두 조립 공정에서 곧바로 드러나는 문제이고, Parylene 막은 오일이나 윤활 분말과 달리 보충할 필요가 없습니다.
- 첫 기준은 연신율 — Parylene 선택의 첫 기준은 마찰계수가 아니라 연신율입니다. 파단 연신율은 C 200 % > N 30 % > D 10 % 순입니다[2]. 고무에서는 C가 기본 선택지이고, 두께는 막이 고무의 변형을 덜 방해하도록 가능한 한 얇게 정합니다.
- 반복 변형에서 먼저 볼 항복 신율 — 변형이 남기 시작하는 기준은 제조사 자료에서 네 종류 모두 2–3 %입니다. 반복 변형에서는 파단보다 이 값이 먼저 한계가 됩니다[7].
- 결과를 정하는 전처리 — 실리콘 고무와 이형제·오일이 배어 나오는 표면에서는 세정·활성화·실란 전처리가 결과를 정합니다. 이형제나 오일 층 위에 막이 형성되면 막은 고무 본체가 아니라 그 층에 붙기 때문입니다.
- 코팅에서 뺄 면 — 큰 변형이 반복되는 면, 실링면, 미끄럼 방지면은 마스킹으로 코팅에서 제외합니다. 반복 변형은 막에 균열을 만들고, 실링면은 접촉 조건이 달라지며, 미끄럼 방지면은 마찰이 필요하기 때문입니다. 이 판단도 배합에 따라 달라지므로 양산 전 소량 시편 시험으로 확인합니다.
- 고온 염수 밀봉 시험은 엇갈림 — 코팅 Viton O-링 2종 중 1종만 275 °C 염수의 수분을 막았습니다. 개발·시험 단계 자료이므로 고무 종류별 실물 시편으로 확인합니다[6].
(주)와인은 고객사 고무 부품의 배합과 후경화 여부, 이형제 종류와 표면 이력, 조립 시 변형량과 압축량을 확인하고, 그에 맞는 Parylene 종류와 두께, 전처리 방식, 코팅 제외 면을 제안합니다.
이 글의 용어 풀이 (5)
파단 연신율(Elongation at break) — 시편을 잡아당겨 끊어질 때까지 늘어난 비율. 값이 클수록 한 번의 큰 변형에서 찢어지지 않습니다. 변형이 남기 시작하는 기준인 항복 신율은 이보다 훨씬 작습니다.
이형제(Release agent) — 성형한 고무를 금형에서 떼어 내려고 바르는 물질. 표면에 남으면 막이 고무가 아니라 그 층에 붙습니다.
가소제(Plasticizer) — 고무를 무르고 잘 휘게 하려고 배합에 넣는 성분. 시간이 지나면 표면으로 배어 나옵니다.
실란 커플링제(Silane coupling agent) — 한쪽은 기재에, 다른 쪽은 막에 결합해 두 재료를 잇는 처리제. 계면의 밀착을 높입니다.
후경화(Post-cure) — 성형한 고무를 다시 가열해 반응을 끝내고 잔류 성분을 내보내는 공정. 거치면 표면 상태가 달라집니다.
고무 종류와 배합, 이형제 종류, 조립 시 변형량을 알려 주시면 전처리 방식과 두께를 제안합니다. 소량 시편 시험부터 진행하실 수 있습니다. 일반 준비 사항은 부품 코팅 견적 체크리스트에 정리했습니다. 문의하기 · 코팅 샘플 테스트 절차 보기
참고자료
번호는 성격별로 묶어 매겼습니다(규격 → 학술 문헌 → 기관 보고서 → 제조사 기술자료 → 자사 데이터). 본문의 번호가 아래 목록의 번호입니다. 표 1의 연신율은 규정된 시편의 인장 시험값이며, 부품이 실제로 받는 변형과 같지 않습니다. 고무 부품의 결과는 배합과 표면 이력에 따라 달라지므로 시편으로 확인합니다. 학술 문헌 3–5는 박막 소자·평판 막·미세 유체용 PDMS의 결과이며, 고무 부품에 Parylene 막을 형성해 측정한 값이 아닙니다. 참고자료 6은 1978년 개발·시험 단계 보고서로, 코팅 Viton O-링의 고온 염수 밀봉 시험 결과를 담고 있습니다.
규격
- ASTM D1894-24, Standard Test Method for Static and Kinetic Coefficients of Friction of Plastic Film and Sheeting, ASTM International (Active). https://store.astm.org/d1894-24.html — 플라스틱 필름·시트를 자기 자신 위로, 또는 다른 재질 위로 미끄러뜨려 정마찰·동마찰 계수를 측정(1.1, 4.1). 4.4·4.5는 값이 경과 시간·표면 상태·장비와 운전 조건에 민감하다고 밝힘. 상대면에 따라 값이 달라지므로 상대면이 정해져야 마찰 요구가 성립한다는 근거. 이 글의 이전 버전은 이 규격이 "필름이 자기 자신 위를 미끄러질 때"만 다룬다고 적었으나, 원문 범위에 맞게 정정했습니다.
학술 문헌
- Fortin, J. B. & Lu, T.-M., Chemical Vapor Deposition Polymerization: The Growth and Properties of Parylene Thin Films, Springer, 2004. https://doi.org/10.1007/978-1-4757-3901-5 — Parylene별 파단 연신율(N 30 · C 200 · D 10 %)과 동마찰계수. 사이트 물성표의 해당 행이 이 자료를 따릅니다. Parylene HT의 연신율은 이 자료에 없습니다. 원문을 열람하지 못했습니다.
- Lee, C. D. & Meng, E., "Mechanical Properties of Thin-Film Parylene–Metal–Parylene Devices", Frontiers in Mechanical Engineering 1, 10, 2015. https://doi.org/10.3389/fmech.2015.00010 (오픈 액세스) — University of Southern California. Parylene C 12–13 µm 두 층 사이에 백금 200 nm를 넣은 소자를 반복 굽힘. 26 µm 케이블에서 Al₂O₃ 없는 배선은 138 ± 16 µm에서 끊김. 고무 기재가 아니라 박막 소자 시험입니다. 초록의 "모든 소자에서 크랙"에는 1만 회까지만 굽힌 Al₂O₃ 소자도 들어 있습니다. 초록은 24 µm·약 130 µm, 본문은 26 µm·138 ± 16 µm입니다.
- So, E., Demirel, M. C. & Wahl, K. J., "Mechanical anisotropy of nanostructured parylene films during sliding contact", Journal of Physics D: Applied Physics 43(4), 045403, 2010. https://doi.org/10.1088/0022-3727/43/4/045403 — NRL·Penn State. 나노압입 기반 미세 마찰 시험기(반경 17 µm 다이아몬드 탐침, 100 µN, 왕복 8 µm)로 사선 기상 증착 나노구조 Parylene C 막(기둥 57–63° 기움)과 평면 막을 비교. 초록: 나노구조 막의 마찰계수는 미끄럼 방향과 관계없이 0.5–1.5로 높음. 평면 막은 0.33 ± 0.01과 0.30 ± 0.01(좌우 방향)로 마찰 이방성이 없음. 다이아몬드 탐침을 쓴 미세 규모 시험이며 고무 상대면이나 마모는 다루지 않습니다.
- Lee, J. N., Park, C. & Whitesides, G. M., "Solvent Compatibility of Poly(dimethylsiloxane)-Based Microfluidic Devices", Analytical Chemistry 75(23), 6544–6554, 2003. https://doi.org/10.1021/ac0346712 (PMID 14640726) — Harvard. 실리콘 고무(PDMS)와 유기 용매의 호환성을 팽윤·용질 분배·올리고머 용출 세 측면에서 보았고 팽윤의 영향이 가장 컸음. 가장 적게 부풀린 용매는 물·니트로메탄·DMSO·에틸렌글리콜·아세토니트릴 등, 가장 크게 부풀린 용매는 디이소프로필아민·트리에틸아민·펜탄·자일렌. 미세 유체 소자용 PDMS의 용매 시험이며, Parylene으로 코팅한 고무나 엔진 오일 같은 실제 사용 액체는 시험하지 않았습니다. 원문을 확보하지 못해 초록 범위에서만 인용했습니다.
기관 보고서
- Arnold, C. Jr., Coquat, J. A. & Baker, L. E. (Sandia Laboratories), "Evaluation of Seals for a Geothermal Logging Tool", SAND-78-0423C / CONF-780708-24, 1978. https://www.osti.gov/biblio/6849148 (전문 https://www.osti.gov/servlets/purl/6849148) — 본문 기준(스캔 PDF, OCR 글자 일부 깨짐): 지열 검층 도구 케이블 헤드 씰 후보를 275 °C·34.5 MPa(5,000 psi) 염수와 물에 노출했습니다. 코팅하지 않은 Viton·불화실리콘 O-링은 24시간 안에 파국적으로 고장 났고, Kalrez·에틸렌프로필렌 고무는 소량의 수분만 통과시켰으며 스테인리스 Conoseal 이음은 누설이 없었습니다. Parylene C 1.25 mil을 코팅한 Viton은 V-709-80만 수분을 막았습니다. 추가 시험을 계획 중이라고 적은 개발 단계 보고서입니다. 본문을 확인했습니다.
제조사 기술자료
- Specialty Coating Systems, SCS Parylene Properties, 2018. https://scscoatings.com/parylene-coatings/properties/ · 본문 확인은 공개 미러본 https://nrf.aux.eng.ufl.edu/_files/documents/176.pdf — 표(기계적 성질, ASTM D882·D5026): 파단 연신율을 N·C·D·HT 각각 "2–200 %"로 표기하고, 항복 신율은 N 2.5 · C 2.9 · D 3.0 · HT 2.0 %. 학술 단행본의 Parylene별 대표값과 값이 충돌하는 것이 아니라 표기 방식이 다릅니다. 이해관계가 있는 1차 자료이며, 학술서에 값이 있는 항목은 학술서를 우선합니다.
자사 데이터
- (주)와인 자사 운영 기준 (2026-08) — 고무 부품 코팅 협의 시 재질 배합·후경화 여부·이형제 종류·표면 처리 이력 확인, 조립 변형량과 압축량 기준 두께 제안, 실링면·미끄럼 방지면 코팅 제외 확정, 배합별 차이로 인한 소량 시편 시험 선행 권장. 자사 설비 운영 기준이며 재질별 밀착 성적서가 아닙니다.